Sélectionnez une étape pour ouvrir la section correspondante. Les images sont des illustrations photoréalistes générées par IA. Les paramètres applicables figurent sur la fiche de procédé du site.
Description des étapes
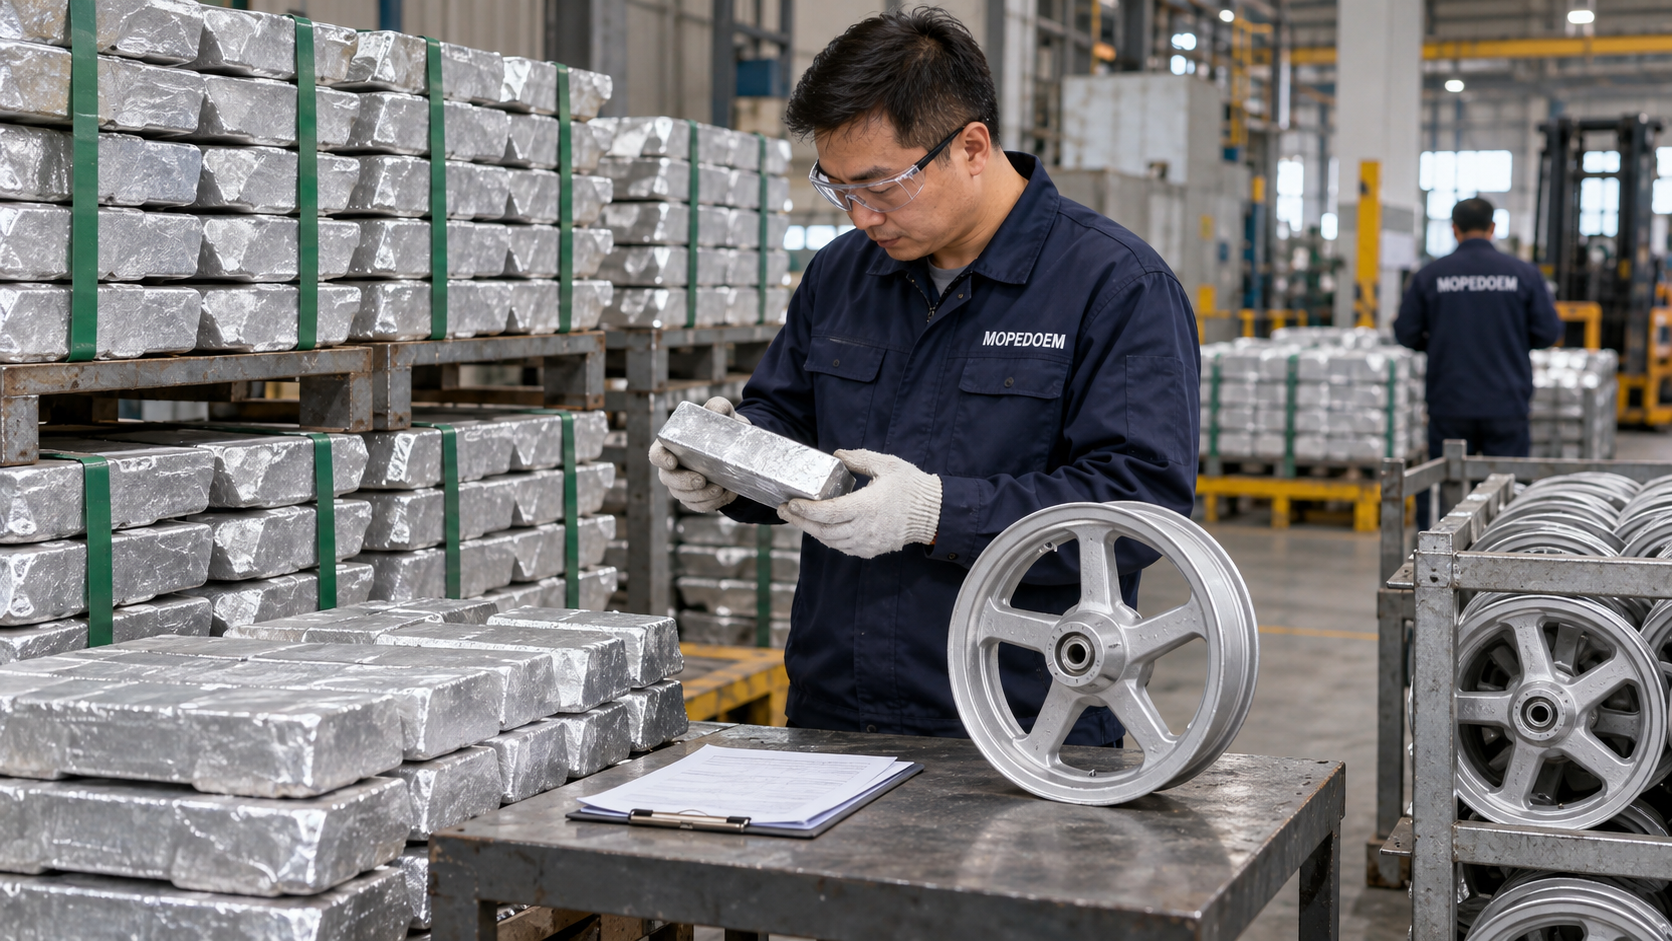
Illustration d’un procédé générique. Elle ne représente pas une usine appartenant à MOPEDOEM. Les fiches de procédé et critères de réception sont à confirmer pour chaque commande.
Réception et préparation de la charge d’aluminium
Vérifier la nuance d’alliage, l’état de la matière et le lot. Ne pas utiliser une formule unique pour tous les aluminiums.
- Vérifier les documents qualité, la nuance et l’ordre de fabrication. Utiliser les retours de fonderie selon les règles de charge approuvées.
- Rechercher la contamination, les mélanges de matières et les éléments impropres à l’enfournement. Isoler les anomalies.
- Peser selon la fiche de charge, identifier et relier au lot de fusion, puis envoyer au groupe de fours prévu.
Fusion, affinage et dégazage
Effectuer la fusion, l’affinage, le dégazage et le contrôle du bain selon l’alliage et le procédé du site.
- Utiliser des fours et des protections adaptés. Fondre selon le procédé et vérifier la composition et l’état de la matière.
- Éliminer les inclusions et les gaz selon le procédé validé. Éviter toute contamination ou tout transfert non maîtrisé.
- Consigner le contrôle du bain et le lot de four. Après validation des conditions de coulée, transférer vers le maintien en température ou l’alimentation du moule.
Moulage basse pression
Ce parcours illustre une roue monobloc moulée sous basse pression. Les conditions de coulée dépendent du moule et de l’alliage.
- Vérifier le moule, son revêtement, les protections et la version du procédé. Préparer le moule et l’alimentation en métal selon les prescriptions.
- Remplir, maintenir la pression et maîtriser la solidification selon le programme validé pour limiter les défauts.
- Lorsque les conditions de démoulage sont réunies, ouvrir le moule et retirer l’ébauche avec l’outillage adapté.
Refroidissement, dégrappage et finition
Refroidir selon les prescriptions, puis retirer les attaques de coulée, les masselottes et les bavures en protégeant les rebords et les branches.
- Refroidir l’ébauche selon le procédé, conserver l’identification du lot et vérifier qu’elle peut être transférée au poste de coupe et de finition.
- Soutenir la roue avec un outillage adapté pour couper les attaques et masselottes. Ne pas enlever de matière sur les parties porteuses sans autorisation.
- Éliminer les bavures et reprendre les bords autorisés. Séparer les chutes et vérifier que la pièce n’a pas été endommagée.
Contrôle interne non destructif des pièces moulées
Rechercher les défauts internes par radiographie ou par une autre méthode adaptée selon le plan de contrôle.
- Vérifier l’emplacement, la méthode et le périmètre du contrôle, l’état des équipements et les critères d’acceptation.
- Contrôler avec les protections et dans les conditions prescrites. Conserver les enregistrements associés à chaque ébauche.
- Isoler et évaluer les pièces non conformes. Transférer les ébauches conformes à l’étape suivante.
Traitement thermique selon l’alliage
Ce parcours illustre une roue moulée en aluminium nécessitant un traitement thermique. Le cycle dépend de l’alliage et de la conception.
- Vérifier l’alliage, les prescriptions de traitement, le lot et le chargement du four. Le cycle varie selon la roue.
- Si une mise en solution, une trempe ou un vieillissement est nécessaire, suivre le cycle et la séquence validés.
- Consigner le lot du four. Vérifier l’état matière, les propriétés et les déformations selon les exigences, puis libérer pour usinage.
Usinage CNC
Usiner la jante, les alésages de roulement et les interfaces de montage prescrites selon le plan, avec des références de positionnement cohérentes.
- Vérifier l’ébauche, l’outillage et la version du programme. Positionner selon la procédure sans marquer ni déformer la pièce au bridage.
- Usiner la jante et les interfaces fonctionnelles avec le programme approuvé. Protéger les surfaces d’étanchéité et d’assemblage.
- Éliminer les copeaux, vérifier les cotes critiques et l’état des surfaces, puis consigner le contrôle de la première pièce et les contrôles en cours de production.
Ébavurage et contrôle dimensionnel et structurel
Éliminer les bavures d’usinage et vérifier les cotes et le faux-rond. Prévoir le contrôle d’étanchéité selon la structure et le plan de contrôle.
- Ébavurer les alésages et les bords. Retirer les copeaux sans endommager les surfaces fonctionnelles usinées.
- Mesurer les cotes critiques et le faux-rond radial et axial à partir des références prescrites. Relier les résultats au lot usiné.
- Vérifier l’étanchéité des structures sans chambre à air lorsque requis. Réaliser séparément les essais de résistance, de choc et de fatigue selon le plan produit.
Nettoyage et dégraissage avant peinture
Adapter le nettoyage et le dégraissage au substrat et à son état. L’aluminium et l’acier suivent des procédés et une gestion des lots distincts.
- Vérifier le substrat, l’état de surface et l’ordre de peinture. Confirmer la libération après usinage et contrôle structurel.
- Dégraisser et nettoyer selon un procédé compatible avec l’alliage d’aluminium. Éviter toute attaque excessive ou contamination des surfaces fonctionnelles.
- Rincer après nettoyage selon le procédé et vérifier la propreté. Éviter l’entraînement de liquide, les copeaux résiduels et la recontamination.
Traitement de conversion, rinçage et séchage
Choisir la conversion selon le substrat et le système de peinture. Les roues en aluminium et en acier nécessitent des formulations de bain adaptées.
- Vérifier que le traitement convient à l’alliage d’aluminium et à la peinture liquide suivante. Ne pas reprendre directement la formulation destinée à l’acier.
- Appliquer le traitement validé et les rinçages prescrits. Maîtriser les résidus et éviter la contamination croisée des bains.
- Sécher selon les prescriptions et transférer rapidement. Vérifier l’état de surface et les conditions d’adhérence pour l’étape suivante.
Masquage des surfaces fonctionnelles et apprêt liquide
Masquer les alésages de roulement et les surfaces d’ajustement désignées au plan. Utiliser un apprêt liquide compatible.
- Poser les masques et l’outillage selon les exigences du produit. Les zones à protéger sur la jante sont définies pour chaque produit.
- Vérifier l’apprêt, son dosage et sa durée d’utilisation. Appliquer uniformément dans une cabine adaptée selon le procédé validé.
- Respecter le temps d’évaporation ou le séchage intermédiaire exigé. Passer à la finition lorsque les conditions prescrites sont réunies.
Préparation et application de la peinture de finition
L’exemple montre une finition liquide noir graphite. Confirmer la couleur, le nombre de couches et les couches supplémentaires avec le client.
- Vérifier l’échantillon de teinte, la compatibilité apprêt-finition, les lots, la préparation et la durée d’utilisation.
- Peindre la jante, les branches et les autres zones spécifiées. Maîtriser la couverture des bords, les accumulations et les zones non couvertes.
- Vérifier l’aspect et respecter l’évaporation prescrite. Si le client demande un vernis ou une autre couche, suivre le procédé complet approuvé pour les intervalles entre couches et la cuisson.
Cuisson et refroidissement
Définir la cuisson en tenant compte du substrat, de l’état du traitement thermique et de la compatibilité de toutes les couches.
- Vérifier l’état des couches, l’écartement des pièces suspendues, l’ordre de fabrication et le programme de cuisson applicable.
- Appliquer les conditions de cuisson validées. Respecter l’état matière de la roue et son historique thermique admissible.
- Lorsque les conditions de finition sont réunies et la roue refroidie, retirer les protections temporaires selon les prescriptions et transférer au contrôle.
Contrôle du revêtement et de l’aspect, puis contrôle final
Vérifier l’aspect, les interfaces fonctionnelles et les relevés de peinture. Effectuer les essais prescrits selon le plan de contrôle.
- Vérifier la couleur, la brillance, les particules, les coulures, les manques, les limites du masquage et les surfaces d’ajustement.
- Mesurer l’épaisseur et effectuer les essais prescrits d’adhérence, de corrosion ou autres. Utiliser les éprouvettes ou pièces prévues pour les essais destructifs.
- Vérifier les relevés structurels et dimensionnels, les lots de peinture et le traitement des anomalies. Isoler les non-conformes et les contrôler à nouveau selon les prescriptions.
Emballage de protection et remise pour expédition
Protéger chaque pièce. Conserver le modèle, le matériau, la couleur et le lot identifiables jusqu’au montage des roues ou du véhicule.
- Vérifier la libération, le modèle, le parcours matière, la couleur, les quantités et les exigences de la commande.
- Employer des protections souples et propres avec des séparateurs pour éviter les chocs sur la peinture et les interfaces.
- Relier les numéros de carton aux lots et remettre selon la commande. Le montage des roulements, pneus ou moteurs se fait séparément selon la structure du produit.
Réception et débit de l’acier
Pour la structure en acier emboutie et soudée, préparer séparément la jante, le disque et les pièces du centre de roue.
- Vérifier la nuance d’acier, l’épaisseur, l’état et l’ordre de fabrication. Ne pas reprendre directement les dimensions des roues de voitures ou de camions.
- Préparer séparément la bande pour la jante, les flans à emboutir pour le disque et les pièces du centre. Maîtriser la qualité des bords.
- Vérifier l’aspect, les spécifications et la quantité des ébauches. Conserver le lien entre chaque lot et le modèle.
Roulage de la jante et soudage bout à bout
Rouler la bande d’acier en anneau, souder bout à bout selon le procédé applicable, puis contrôler le joint et l’anneau brut.
- Former l’anneau et aligner les extrémités selon le procédé. Vérifier l’orientation de l’ébauche et l’emplacement du joint.
- Avec l’outillage et les protections prévus, assembler les extrémités selon le procédé de soudage validé.
- Reprendre la surépaisseur du joint selon les prescriptions. Contrôler la soudure et les dimensions de l’anneau, puis isoler les anomalies.
Profilage de la jante et formage des rebords
Profiler aux rouleaux, évaser ou calibrer selon le plan pour former les sièges de talon, les rebords et les autres éléments.
- Vérifier les galets, l’état de l’anneau et la version du produit. Préparer l’alimentation selon le procédé.
- Former progressivement selon la séquence validée. Maîtriser les défauts aux rebords, aux sièges de talon et dans la zone soudée.
- Vérifier le profil, les dimensions des ouvertures et l’absence de fissures. Envoyer à l’assemblage si le résultat est conforme.
Emboutissage du disque et réalisation des perçages
Former le profil du disque et les ouvertures prescrites par emboutissage.
- Vérifier le flan, l’outillage et le sens de la matière. Confirmer les protections et les conditions d’alimentation.
- Emboutir le profil selon le procédé, puis réaliser l’ouverture centrale, les évents et les autres trous prévus.
- Ébavurer et rechercher les fissures, rayures, retours élastiques et écarts de position des trous. Conserver l’identification du lot des disques.
Montage et soudage de la jante, du disque et du centre
Positionner les pièces concentriquement sur les repères, puis souder aux endroits et dans l’ordre prescrits.
- Vérifier les composants et les positionner dans le montage. Contrôler les positions relatives de la jante, du disque et du centre.
- Réaliser les soudures désignées selon la conception et le procédé validé. Maîtriser l’apport thermique et les déformations.
- Après refroidissement, débrider selon les prescriptions. Vérifier les joints et l’état de la roue. Conserver la traçabilité du soudage.
Finition après soudage, usinage et redressage
Éliminer le laitier et les bavures. Usiner ou redresser les interfaces nécessaires selon la conception.
- Éliminer les projections, bavures et contaminants. Protéger les soudures porteuses et ne pas meuler leurs parties utiles.
- Usiner ou reprendre les interfaces du centre selon le plan et le procédé. Protéger les surfaces d’ajustement.
- Redresser avec un outillage adapté, puis mesurer à nouveau. Traiter comme non conformes les pièces hors plage de correction autorisée.
Contrôle des soudures, des cotes et de la structure
Vérifier les soudures, les dimensions et le faux-rond selon le plan. Contrôler séparément l’étanchéité des structures concernées.
- Contrôler les soudures et le corps de roue selon le plan. Les exigences produit déterminent les méthodes non destructives et leur périmètre.
- Vérifier les interfaces, le profil de jante et le faux-rond radial et axial à partir des références d’assemblage.
- Vérifier l’étanchéité des structures sans chambre à air lorsque requis. Effectuer séparément les essais de type ou par échantillonnage de résistance, de choc et de fatigue.
Nettoyage et dégraissage avant peinture
Adapter le nettoyage et le dégraissage au substrat et à son état. L’aluminium et l’acier suivent des procédés et une gestion des lots distincts.
- Vérifier le substrat, l’état de surface et l’ordre de peinture. Confirmer la libération après usinage et contrôle structurel.
- Dégraisser et nettoyer selon le procédé adapté aux pièces en acier. Enlever la rouille selon la méthode approuvée si nécessaire.
- Rincer après nettoyage selon le procédé et vérifier la propreté. Éviter l’entraînement de liquide, les copeaux résiduels et la recontamination.
Traitement de conversion, rinçage et séchage
Choisir la conversion selon le substrat et le système de peinture. Les roues en aluminium et en acier nécessitent des formulations de bain adaptées.
- Vérifier la compatibilité du traitement anticorrosion avec l’acier et la peinture liquide suivante.
- Appliquer le traitement validé et les rinçages prescrits. Maîtriser les résidus et éviter la contamination croisée des bains.
- Sécher selon les prescriptions et transférer rapidement. Vérifier l’état de surface et les conditions d’adhérence pour l’étape suivante.
Masquage des surfaces fonctionnelles et apprêt liquide
Masquer les alésages de roulement et les surfaces d’ajustement désignées au plan. Utiliser un apprêt liquide compatible.
- Poser les masques et l’outillage selon les exigences du produit. Les zones à protéger sur la jante sont définies pour chaque produit.
- Vérifier l’apprêt, son dosage et sa durée d’utilisation. Appliquer uniformément dans une cabine adaptée selon le procédé validé.
- Respecter le temps d’évaporation ou le séchage intermédiaire exigé. Passer à la finition lorsque les conditions prescrites sont réunies.
Préparation et application de la peinture de finition
L’exemple montre une finition liquide noir graphite. Confirmer la couleur, le nombre de couches et les couches supplémentaires avec le client.
- Vérifier l’échantillon de teinte, la compatibilité apprêt-finition, les lots, la préparation et la durée d’utilisation.
- Peindre la jante, les branches et les autres zones spécifiées. Maîtriser la couverture des bords, les accumulations et les zones non couvertes.
- Vérifier l’aspect et respecter l’évaporation prescrite. Si le client demande un vernis ou une autre couche, suivre le procédé complet approuvé pour les intervalles entre couches et la cuisson.
Cuisson et refroidissement
Définir la cuisson en tenant compte du substrat, de l’état du traitement thermique et de la compatibilité de toutes les couches.
- Vérifier l’état des couches, l’écartement des pièces suspendues, l’ordre de fabrication et le programme de cuisson applicable.
- Appliquer les conditions de cuisson validées. Surveiller les défauts de revêtement et l’état des pièces.
- Lorsque les conditions de finition sont réunies et la roue refroidie, retirer les protections temporaires selon les prescriptions et transférer au contrôle.
Contrôle du revêtement et de l’aspect, puis contrôle final
Vérifier l’aspect, les interfaces fonctionnelles et les relevés de peinture. Effectuer les essais prescrits selon le plan de contrôle.
- Vérifier la couleur, la brillance, les particules, les coulures, les manques, les limites du masquage et les surfaces d’ajustement.
- Mesurer l’épaisseur et effectuer les essais prescrits d’adhérence, de corrosion ou autres. Utiliser les éprouvettes ou pièces prévues pour les essais destructifs.
- Vérifier les relevés structurels et dimensionnels, les lots de peinture et le traitement des anomalies. Isoler les non-conformes et les contrôler à nouveau selon les prescriptions.
Emballage de protection et remise pour expédition
Protéger chaque pièce. Conserver le modèle, le matériau, la couleur et le lot identifiables jusqu’au montage des roues ou du véhicule.
- Vérifier la libération, le modèle, le parcours matière, la couleur, les quantités et les exigences de la commande.
- Employer des protections souples et propres avec des séparateurs pour éviter les chocs sur la peinture et les interfaces.
- Relier les numéros de carton aux lots et remettre selon la commande. Le montage des roulements, pneus ou moteurs se fait séparément selon la structure du produit.