Sélectionnez une étape pour ouvrir la section correspondante. Les images sont des illustrations photoréalistes générées par IA. Les paramètres applicables figurent sur la fiche de procédé du site.
Description des étapes
Illustration d’un procédé générique. Elle ne représente pas une usine appartenant à MOPEDOEM. Les fiches de procédé et critères de réception sont à confirmer pour chaque commande.
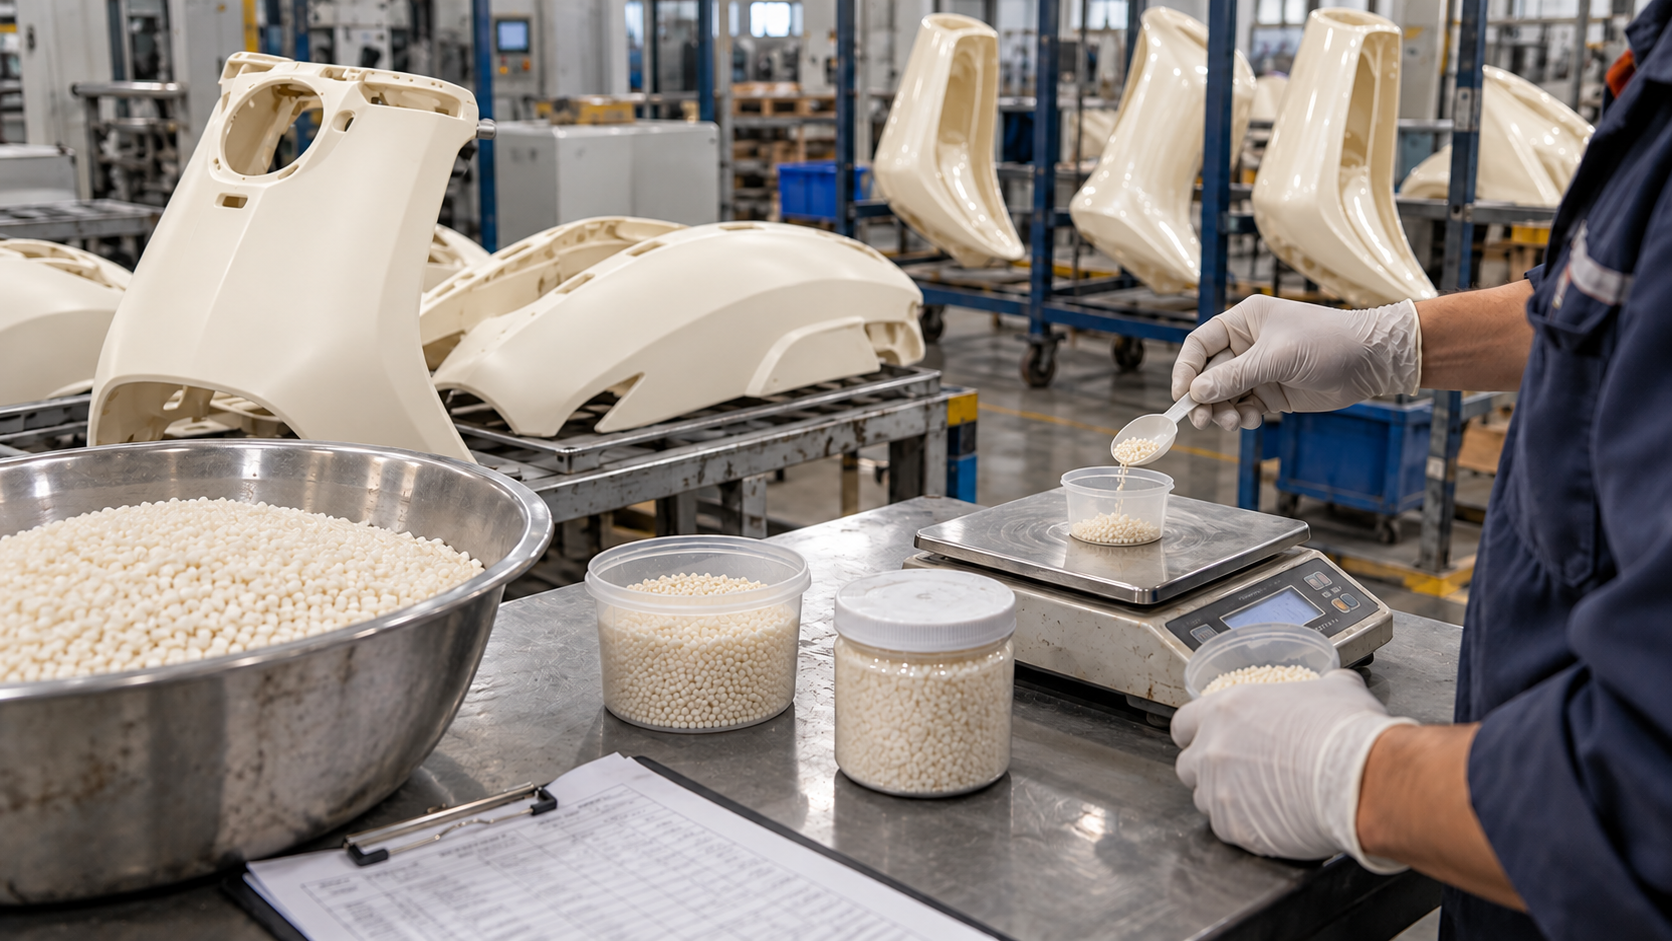
Dosage et préparation de la couleur
L’exemple utilise de l’ABS naturel blanc cassé, légèrement translucide. Pour une teinte demandée par le client, choisir un mélange maître ou un pigment en poudre selon la formule.
- Vérifier la référence et le lot de l’ABS, ainsi que l’échantillon de couleur naturelle approuvé. L’exemple montre une finition blanc cassé légèrement translucide.
- Ne pas ajouter de colorant bleu au lot naturel. Si le client souhaite une autre couleur, choisir le mélange maître ou le pigment en poudre selon une formule validée.
- Peser séparément les matières, vérifier les quantités et consigner les lots pour éviter les mélanges et les erreurs de teinte.
Mélange des matières
Ce lot d’ABS naturel ne contient pas de colorant bleu. Nettoyer le matériel pour éviter l’introduction d’autres matières ou couleurs.
- Nettoyer le bac et le mélangeur, puis vérifier qu’il ne reste ni matière ni colorant du lot précédent.
- Lorsque l’équipement est à l’arrêt et les conditions de travail réunies, doser l’ABS naturel. Si le client a retenu une teinte, ajouter le mélange maître ou le pigment selon la formule approuvée.
- Suivre le programme de mélange validé. Placer la matière dans un contenant propre et indiquer l’ordre de fabrication et le lot.
Préséchage de la matière
La nécessité de sécher, les conditions de séchage et la teneur en eau requise dépendent de la référence de résine.
- Vérifier les exigences de séchage dans les fiches de la résine et du système de coloration. Une même température ne convient pas à tous les plastiques.
- Utiliser un sécheur adapté. Consigner la température et la durée réelles ainsi que les mesures d’humidité requises.
- Après séchage, maintenir la température, fermer le contenant ou alimenter rapidement la machine, selon la procédure, pour éviter la reprise d’humidité et la contamination.
Moulage par injection
L’exemple montre une pièce injectée en ABS naturel blanc cassé, légèrement translucide sur les bords fins. Les conditions dépendent de la résine, du moule et du produit.
- Vérifier l’état du moule, l’identification de la matière, les protections et la version des paramètres de procédé.
- Plastifier, remplir le moule et maintenir la pression selon le programme validé. Maîtriser les manques de matière, les bavures et les lignes de soudure.
- Respecter le refroidissement prévu avant l’éjection pour éviter les déformations, les rayures et un démoulage forcé.
- Vérifier l’aspect, les trous, les clips, les cotes critiques et l’ajustement. Lancer la série après validation.
Ébavurage après injection
Éliminer les vestiges d’injection, les bavures et les arêtes vives. Protéger les surfaces visibles, les clips et les références de montage.
- Éliminer les vestiges du point d’injection selon la procédure sans entailler la pièce ni créer de nouvelles amorces.
- Ébavurer le plan de joint. Si nécessaire, soutenir les parois minces avec un outillage adapté.
- Contrôler les dommages de surface, le blanchiment, la déformation et l’intégrité des clips. Isoler les pièces non conformes.
Emballage des pièces injectées
Utiliser des séparateurs propres et souples pour éviter rayures, écrasement et contamination pendant le transport.
- Trier par modèle, côté gauche ou droit, lot de teinte et quantité. Retirer les impuretés visibles.
- Séparer les surfaces visibles avec une protection propre et adaptée. Éviter le contact direct entre des objets durs et les pièces.
- Placer les pièces selon les consignes d’emballage. Indiquer l’ordre de fabrication, le modèle, la quantité, le lot et le destinataire.
Transfert vers l’atelier de peinture
L’atelier d’injection et l’atelier de peinture vérifient chacun les quantités, les lots et l’aspect lors de la remise.
- Vérifier le bon de livraison, le modèle, la quantité, la matière et le lot. Préciser les exigences de finition et l’échantillon approuvé.
- Éviter l’écrasement, la pluie, la poussière et le stockage avec des produits huileux pendant la manutention et le transport.
- À la réception en peinture, appliquer les critères de contrôle. Consigner les dommages, les rayures et les écarts de quantité, puis isoler les pièces concernées.
Ponçage de préparation et mise à niveau
Traiter les défauts de surface selon les méthodes autorisées sans traverser les parois minces ni détériorer les arêtes.
- Vérifier quels défauts sont réparables. Isoler les pièces fissurées ou fortement déformées comme non conformes.
- Utiliser les abrasifs, l’outillage et les produits de réparation prévus. Maîtriser la zone poncée et la quantité de matière retirée.
- Vérifier les arêtes, la planéité et l’aspect. Préserver les références de montage et éviter tout ponçage excessif.
Matage du substrat et nettoyage
Mater toute surface destinée à être peinte, puis la dépoussiérer et la nettoyer. Le traitement ne se limite pas à l’envers de la pièce.
- Mater les surfaces à peindre selon le système de finition. Vérifier qu’aucune zone n’est restée lisse et qu’il n’y a pas de rayure profonde.
- Éliminer poussière, huile et autres contaminants par une méthode compatible avec le substrat. Respecter les produits et conditions indiqués sur la fiche de procédé.
- Vérifier la propreté, le séchage et l’état de surface. Le procédé validé détermine si un promoteur d’adhérence ou un apprêt est nécessaire.
Préparation de la peinture
Préparer selon les prescriptions du fournisseur et l’échantillon approuvé. Maîtriser le dosage, la filtration et la durée d’utilisation.
- Vérifier la compatibilité de l’apprêt, de la base colorée et des couches suivantes, ainsi que la référence de teinte et les lots de matière.
- Doser et mélanger selon la fiche technique. Respecter les exigences de maturation, de viscosité et de durée d’utilisation.
- Filtrer, étiqueter et consigner les lots selon les prescriptions. Les proportions dépendent de la peinture employée.
Première application de peinture
Appliquer l’apprêt et la base colorée en passes successives selon le système retenu. Respecter le temps d’évaporation et les conditions entre couches.
- Positionner la pièce sur l’outillage et protéger les zones à ne pas peindre. Utiliser une cabine, une ventilation et des équipements de protection adaptés.
- Appliquer les couches et le nombre de passes prévus par le procédé validé. Maîtriser la couverture, les coulures, la pulvérisation sèche et les zones non couvertes.
- Respecter les temps d’évaporation et les conditions entre couches. Après vérification, passer au séchage ou à la cuisson appropriés.
Premier séchage et première cuisson
Tenir compte des exigences du revêtement et de la résistance thermique du plastique.
- Vérifier l’état des couches, l’écartement des pièces et l’ordre de séchage. Éviter tout contact ou collage entre pièces.
- Maîtriser la température, la durée et la ventilation selon le système de peinture et les limites du plastique pour éviter les déformations.
- Refroidir et vérifier les conditions de finition. Attendre que les critères du procédé soient atteints avant de polir ou d’emballer.
Premières retouches et polissage
Retoucher et polir selon les méthodes autorisées pour le système de peinture. Protéger les arêtes et préserver l’épaisseur du film.
- Vérifier que le défaut entre dans le périmètre des retouches autorisées. Isoler et évaluer les défauts irréparables.
- Choisir les abrasifs, produits de polissage et conditions prévus. Éviter de traverser le film, de brûler la surface ou d’obtenir une brillance inégale.
- Éliminer les résidus de polissage, revérifier l’aspect et envoyer les pièces au contrôle.
Premier contrôle et choix de la suite du procédé
Vérifier d’abord la conformité, puis déterminer si une couche supplémentaire est requise selon la finition choisie par le client.
- Contrôler l’aspect, la teinte, la brillance et les performances prescrites selon l’échantillon et le plan de contrôle. Isoler d’abord les pièces non conformes pour évaluation.
- Une finition standard conforme passe à l’emballage. Si le client demande un vernis brillant ou deux couches de peinture, suivre le parcours de revêtement supplémentaire.
- Une couche supplémentaire répond à une demande du client. Une remise en peinture pour défaut exige une approbation distincte et un nouveau contrôle.
Seconde application selon la demande du client
Cette étape s’applique uniquement si une finition supplémentaire a été retenue. Vérifier d’abord la compatibilité, l’état entre couches et la préparation requise.
- Vérifier le système de vernis ou de peinture à deux couches approuvé, la version des produits et la compatibilité entre couches.
- Mater, nettoyer ou appliquer le traitement entre couches exigé par la fenêtre de recouvrement. Ne pas supposer qu’une surface polie peut être repeinte sans validation.
- Pulvériser le revêtement supplémentaire selon le système retenu, puis procéder à une nouvelle cuisson avant tout emballage.
Second séchage et seconde cuisson
Sécher et cuire selon les conditions de la couche supplémentaire, en tenant compte du substrat et des couches déjà présentes.
- Vérifier les exigences techniques de la couche supplémentaire. Ne pas reprendre les paramètres du premier séchage sans validation.
- Appliquer les conditions validées en surveillant les déformations du plastique, les défauts du film et les effets entre couches.
- Après refroidissement, vérifier les conditions de finition avant les retouches et le polissage.
Secondes retouches et second polissage
Retoucher avec les méthodes autorisées pour la couche finale. Le niveau de brillance doit correspondre à l’échantillon approuvé par le client.
- Vérifier les exigences du client pour la finition brillante ou la peinture à deux couches, ainsi que le périmètre des retouches autorisées.
- Retoucher et polir selon le système. Surveiller les arêtes, les couches et les écarts de brillance dus au polissage.
- Éliminer les résidus, protéger la surface finale et envoyer les pièces au second contrôle.
Second contrôle et contrôle final
La finition supplémentaire doit être contrôlée de nouveau. Vérifier l’aspect final et les performances prescrites avant d’emballer.
- Comparer la teinte, la brillance, les particules, les coulures, les rayures et les autres critères à l’échantillon approuvé par le client.
- Effectuer les essais d’adhérence, de revêtement ou autres prescrits par la commande et le plan de contrôle. Les seuils dépendent des matériaux.
- Isoler et traiter les pièces non conformes. Libérer pour emballage les pièces contrôlées conformes et enregistrées.
Emballage des pièces finies
Vérifier la cuisson et la libération. Utiliser un emballage avec séparation adaptée pour protéger les surfaces finales.
- Vérifier le résultat du contrôle final, le modèle, les côtés gauche et droit, la référence de teinte et le nombre de kits.
- Utiliser des protections propres et souples avec des séparateurs adaptés pour éviter les empreintes, les rayures, le collage et les chocs de manutention.
- Mettre en carton selon les consignes d’emballage. Indiquer le lot, les détails du kit et la ligne destinataire.
Expédition vers la ligne d’assemblage
Acheminer les kits complets. Transmettre les informations sur les lots, les quantités, les teintes et l’état des surfaces.
- Vérifier le bordereau d’expédition, la commande externe ou interne, la référence de teinte, les lots et les marques de libération.
- Protéger les pièces selon les consignes de transport. À réception, vérifier la quantité, l’état de l’emballage et les anomalies.
- Approvisionner la ligne par modèle, couleur et besoin d’assemblage. Conserver la traçabilité des lots.