Comment se fabrique un cadreDeux-roues électriques · Illustrations du procédé
MOPEDOEM · Retour à la page de production

Une ligne de production · Quinze étapes

Des tubes d’acier
au cadre complet.

Suivez les opérations dans l’atelier. Faites défiler la page pour découvrir chaque étape et ses points clés.

Illustration photoréaliste générée par IA · Aucune prise de vue sur site

Fabrication du cadre · Illustrations du procédéILLUSTRATION DU PROCÉDÉ · GÉNÉRÉE PAR IA

Quinze étapes pour suivre l’ensemble du procédé.

Sélectionnez une étape pour ouvrir la section correspondante. Les images sont des illustrations photoréalistes générées par IA. Les paramètres applicables figurent sur la fiche de procédé du site.

Description des étapes

Illustration d’un procédé générique. Elle ne représente pas une usine appartenant à MOPEDOEM. Les fiches de procédé et critères de réception sont à confirmer pour chaque commande.

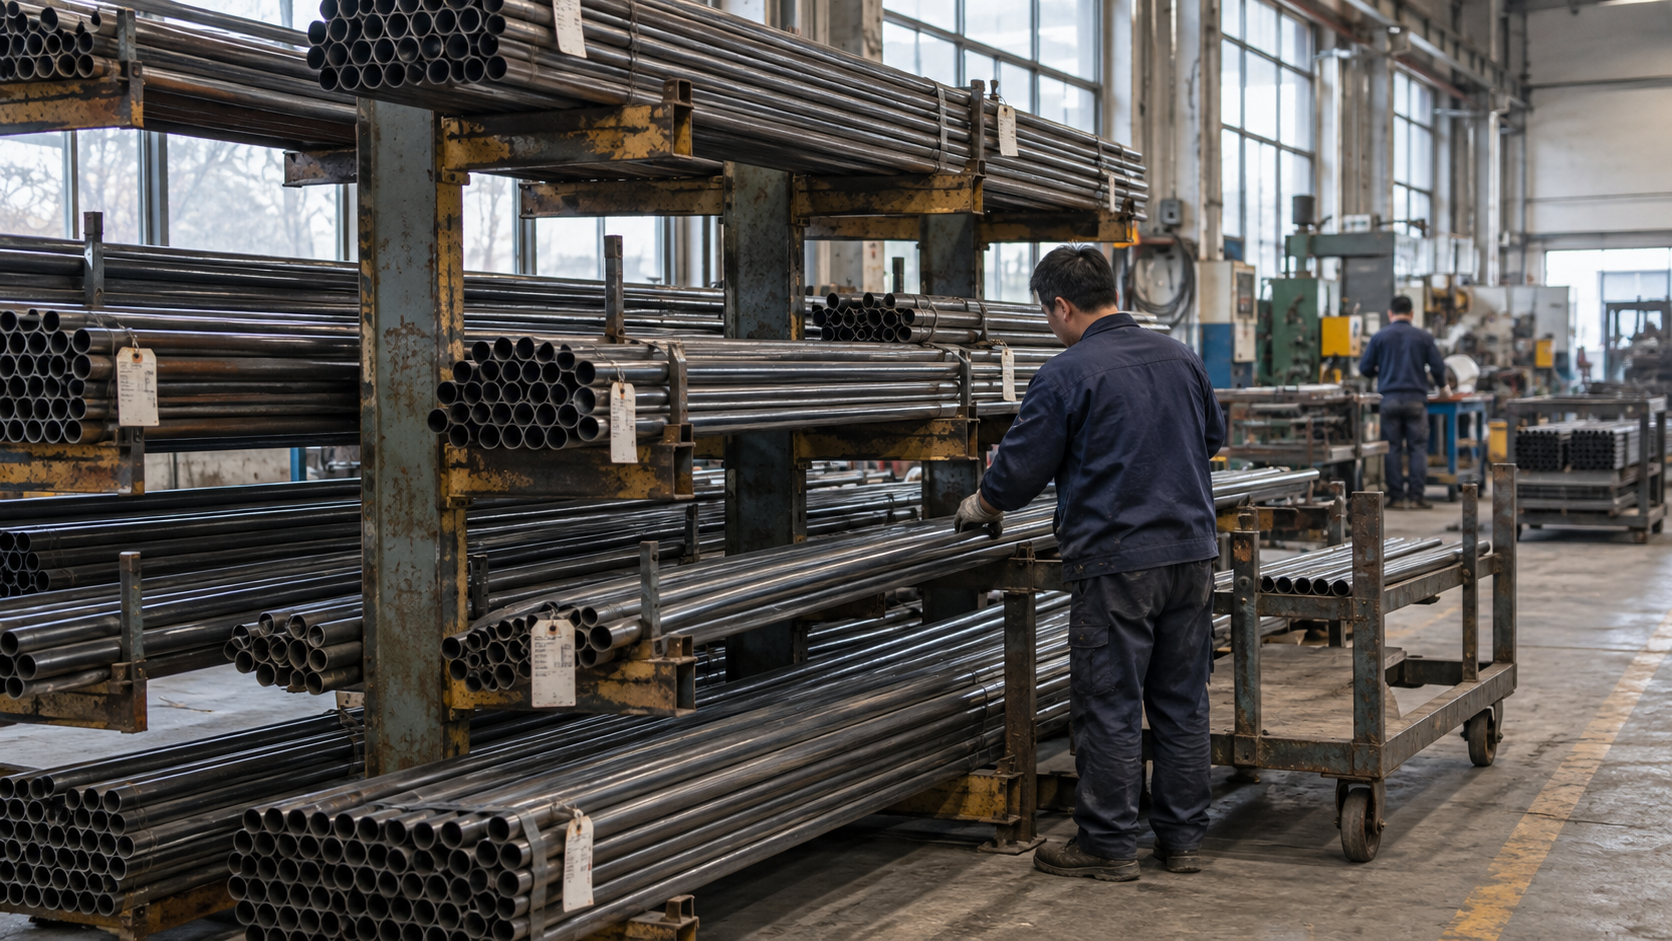
Stock de tubes d’acier

Séparer les tubes par spécification pour éviter les mélanges.

  1. Vérifier l’ordre de fabrication et le marquage matière, puis sélectionner les tubes correspondants.
  2. Soulever le faisceau de tubes, le sortir du rack et soutenir ses deux extrémités.
  3. Vérifier la quantité prélevée, puis l’acheminer au rack d’alimentation de la scie.
Débit des tubes

Brider les tubes une fois en place et les maintenir soutenus pendant la coupe.

  1. Le convoyeur à rouleaux avance le tube vers la zone de positionnement.
  2. Les mors se referment et limitent les déplacements axiaux et radiaux.
  3. La lame tourne et avance, puis revient en position de sécurité après la coupe.
  4. Le tronçon tombe dans la zone de réception. Ébavurer ensuite les extrémités.
Cintrage à commande numérique

Brider le tube et le cintrer en accompagnant sa déformation. Tenir compte du retour élastique.

  1. Placer le tube droit contre la butée et la matrice de cintrage.
  2. Fermer les mors et mettre le sabot de pression en appui sur le tube.
  3. Faire pivoter le bras de cintrage pour former le tube sur la matrice.
  4. Dégager l’outillage, retirer la pièce et vérifier sa forme au gabarit.
Poinçonnage et taraudage

Brider la pièce sur son repère de positionnement. Poinçonner, puis tarauder selon la fiche de procédé.

  1. Placer le tube dans la matrice inférieure et le positionner.
  2. Le poinçon descend pour former le trou. La chute est évacuée de la matrice.
  3. La broche tourne pour tarauder, puis inverse sa rotation pour dégager l’outil.
  4. Vérifier le filetage avec le calibre entre-n’entre-pas adapté.
Soudage robotisé

Brider les pièces dans l’outillage avant de souder aux emplacements définis sur le plan.

  1. Positionner les pièces selon les repères et fixer les joints avec les mors de bridage.
  2. Le robot s’approche du point de départ et prépare l’avance du fil.
  3. La torche amorce l’arc et suit le joint pour former le cordon.
  4. Couper l’arc et retirer la torche avant de débrider et de sortir la pièce.
Contrôle des soudures

Contrôler l’aspect des soudures et les points d’assemblage critiques.

  1. Examiner les cordons un par un le long de chaque joint.
  2. Déplacer le calibre pour vérifier la longueur des côtés du cordon et son profil.
  3. Marquer les défauts et isoler les pièces non conformes pour retouche.
Meulage et redressage

Enlever les bavures, redresser selon les repères et mesurer à nouveau.

  1. Amener la meule au contact de la zone de soudure à retoucher.
  2. Placer le cadre sur le banc de redressage, en respectant les repères.
  3. Le vérin descend pour appliquer l’effort dans la limite de la course prescrite.
  4. Retirer le vérin et vérifier à nouveau les cotes critiques.
Nettoyage par projection d’abrasif

Nettoyer avant le prétraitement et transférer rapidement la pièce à l’étape suivante.

  1. Placer la pièce dans la cabine de projection et fermer la zone de travail.
  2. Balayer la surface à la buse. L’abrasif est projeté uniquement pendant le nettoyage.
  3. Le circuit d’aspiration collecte les poussières. L’abrasif est récupéré.
  4. Enlever les résidus et transférer la pièce au prétraitement.
Prétraitement

Les pièces circulent dans une installation de prétraitement distincte. L’accrochage commence après la sortie.

  1. Dégraisser pour éliminer l’huile en surface.
  2. Rincer pour éliminer les résidus de liquide et réduire la contamination du bain suivant.
  3. Appliquer un traitement de conversion pour préparer la surface à la peinture.
  4. Vérifier la propreté de la surface au dernier rinçage.
  5. Transférer la pièce au poste d’accrochage à la sortie.
Cataphorèse

Assurer le contact électrique par le crochet. Après le dépôt en bain, rincer le cadre.

  1. Assurer le contact au point d’accrochage et maintenir la stabilité du cadre.
  2. Immerger le cadre pour illustrer le dépôt progressif du film.
  3. Sortir le cadre du bain et le transférer au rinçage par ultrafiltration.
  4. Transférer le cadre revêtu à l’étape de séchage distincte.
Séchage du film de cataphorèse

Sécher le film de cataphorèse à cette étape. La cuisson de la peinture en poudre se fait séparément.

  1. Rincer pour éliminer l’excès de peinture et le liquide résiduel.
  2. Égoutter pour réduire l’entraînement de liquide dans le tunnel de séchage.
  3. Sécher selon les exigences du revêtement de cataphorèse.
  4. Après refroidissement, transférer le cadre dans la cabine de poudrage.
Poudrage électrostatique

Déplacer les pistolets sur les deux côtés pour éviter les zones non couvertes et les surépaisseurs.

  1. Le convoyeur suspendu transporte le cadre dans la cabine.
  2. Les pistolets balayent le cadre de haut en bas des deux côtés pour illustrer l’adhérence de la poudre.
  3. La poudre excédentaire est recueillie par le système de filtration et de récupération.
Cuisson du revêtement

Chauffer selon les exigences du revêtement, puis transférer le cadre au refroidissement à la sortie du four.

  1. Le cadre entre à vitesse constante dans le tunnel de cuisson.
  2. Chauffer selon le profil prescrit. La poudre s’étale puis durcit.
  3. À la sortie du four, transférer le cadre à la section de refroidissement et de décrochage.
Refroidissement et décrochage

Décrocher le cadre après refroidissement. Les crochets vides retournent par le circuit arrière.

  1. Accélérer le refroidissement par ventilation et maintenir l’écartement entre les cadres.
  2. Contrôler la surface peinte et éviter les chocs pendant le transfert.
  3. Descendre le cadre sur le convoyeur à rouleaux de réception. Le crochet vide poursuit sa course.
  4. Envoyer le cadre au contrôle final. Le crochet vide retourne par le circuit arrière.
Contrôle final et mise en stock

Effectuer le contrôle, scanner le code, puis emballer et ranger la pièce.

  1. Vérifier la conformité au plan, l’aspect et les points critiques.
  2. Scanner le code pour relier l’identifiant du cadre à son lot.
  3. Placer le cadre à l’emplacement prévu, en évitant d’endommager la peinture.

    Les illustrations sont générées par IA et ne proviennent pas d’une usine réelle. Sélectionnez une opération pour lire sa description. L’équipement illustré n’est pas animé.