工艺文字说明
通用工艺示意,不代表本公司自有工厂。实际工艺卡与验收要求须按订单确认。
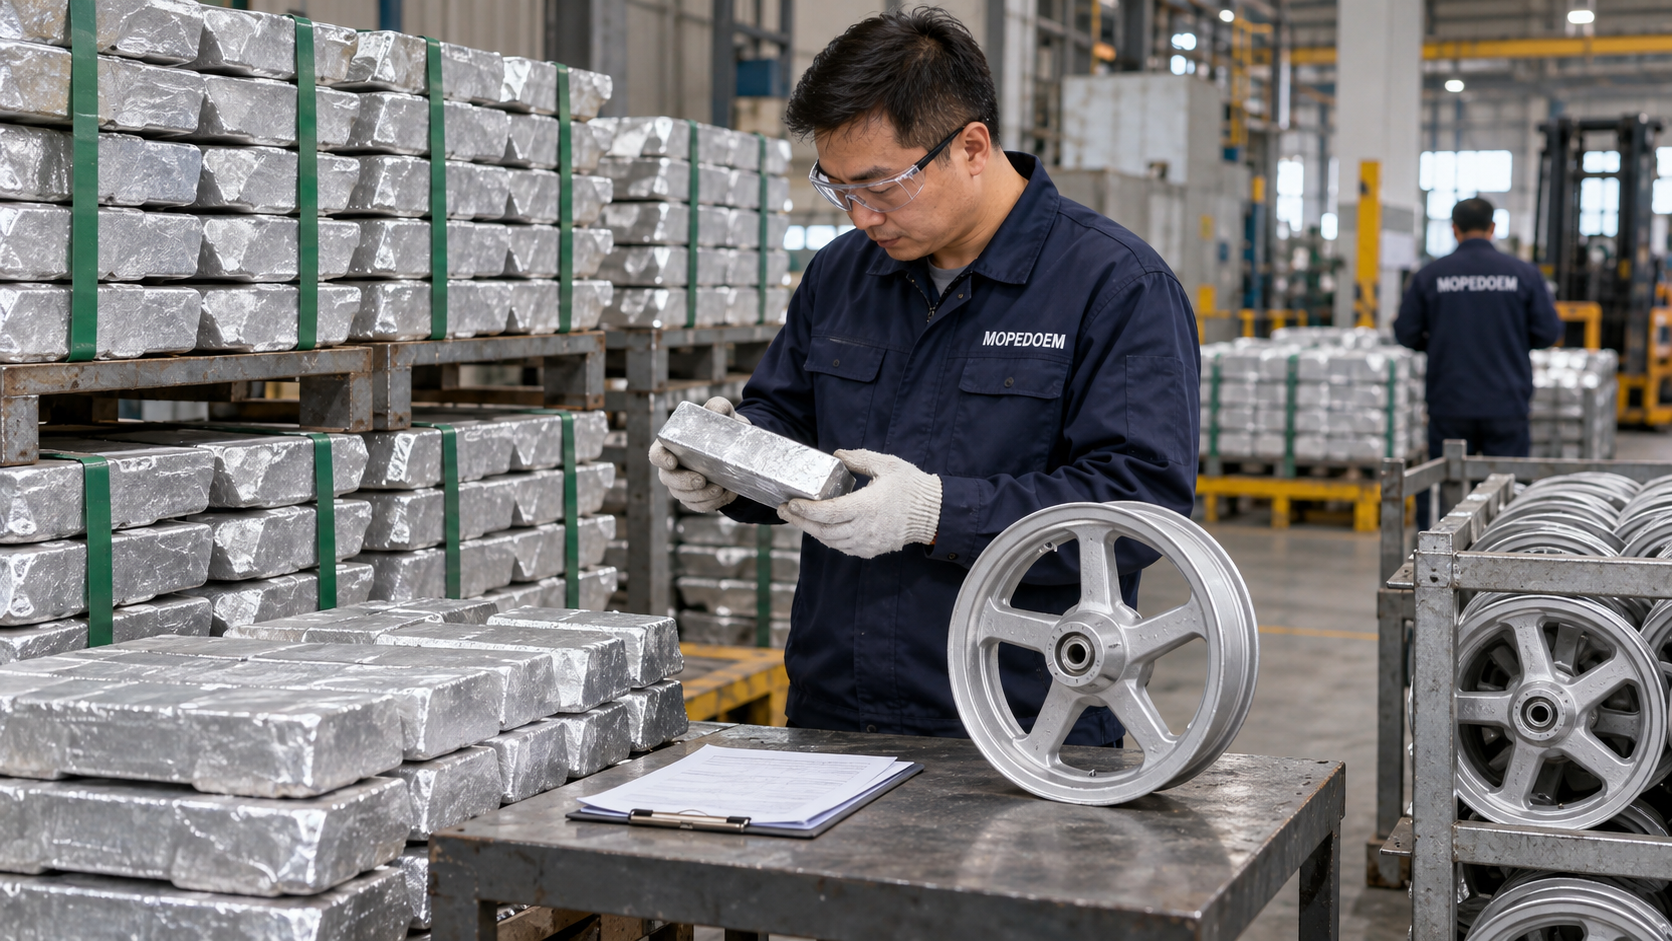
铝料验收 / 配料
按合金牌号、材料状态与批次核对,不把所有铝料混作同一配方。
- 核对原料质量文件、牌号和生产工单;回炉料按已批准的配料规则使用。
- 检查污染、混料及不符合装炉要求的材料,异常隔离。
- 按配料单称量、标识并关联熔炼批次,送往相应炉组。
熔炼 / 精炼 / 除气
熔炼、精炼、除气和熔体检查按合金与现场工艺执行。
- 使用适用炉组与作业防护,按工艺熔化并确认成分及材料状态。
- 按已验证工艺处理夹杂和气体,避免污染和不受控转运。
- 记录熔体检验及炉批,满足铸造条件后转入保温或供液。
低压铸造成形
本路线采用低压铸造一体轮,铸造条件由模具与合金工艺确定。
- 确认模具、涂层、设备防护与工艺版本,按规定准备模具和供液。
- 按验证的低压铸造程序充型、保压与控制凝固,管理缺陷风险。
- 达到工艺规定的取件状态后开模,用适用工装取出轮坯。
冷却 / 去浇口 / 修整
按规定冷却并去除浇口、冒口及飞边,保护轮缘与轮辐。
- 轮坯按工艺冷却并保持批次标识,确认能进入切除与修整工位。
- 在工装支撑下切除浇冒口,不在承载结构上随意去料。
- 处理飞边和可修整边缘,分流切除料并检查本体损伤。
铸件内部 / 无损检查
按产品检验计划采用射线等适用方法,检查铸造内部缺陷。
- 核对检验位置、方法、范围、设备状态和判定依据。
- 在相应防护设备及作业条件下检查,保留与轮坯对应的记录。
- 不合格件隔离判定,满足要求的轮坯按工艺流转。
热处理(按合金工艺)
本路线按需要热处理的铸造铝轮示意,具体制度取决于合金和产品设计。
- 核对合金、热处理要求、批次和装炉方式;不将一套制度用于所有铝轮。
- 需要固溶、淬火、时效等处理时,按经过验证的对应制度和顺序完成。
- 记录炉批,按要求检查材料状态、性能及变形,放行后进入加工。
CNC 机加工
按图纸加工轮辋、轴承孔及规定的安装接口,建立一致的定位基准。
- 确认毛坯、工装和程序版本,按规定定位,避免夹伤与装夹变形。
- 按已批准程序加工轮辋及功能接口,保护密封和装配表面。
- 去除切屑,复核关键尺寸和表面状态,记录首件及过程检查。
去毛刺 / 尺寸与结构检查
清理加工毛刺,检查尺寸与圆跳动;气密等项目按结构和检验计划安排。
- 处理孔口及边缘毛刺并清理残屑,不损伤已加工功能面。
- 以规定基准检查关键尺寸、径向及轴向跳动,关联加工批次。
- 无内胎密封结构按要求进行气密等检查;强度、冲击、疲劳等验证按产品计划另行执行。
涂前清洗 / 除油
按基材与污染状态清洗除油,铝、钢分别采用适用工艺和批次管理。
- 核对基材、表面状态及涂装工单,确认前道加工和结构检验放行。
- 按铝合金适用的工艺除油清洗,避免过度侵蚀或污染功能面。
- 按工艺完成清洗后的水洗及洁净状态确认,防止带液、残屑和二次污染。
转化处理 / 水洗干燥
适用转化体系随基材与涂料方案确认,不把铝轮和钢轮写成同一槽液配方。
- 核对铝合金与后续液体涂装相容的表面处理体系,不直接照搬钢件处理配方。
- 按已验证工艺处理并完成规定水洗,控制残留及槽液交叉污染。
- 按规定干燥并及时转序,检查表面状态和后续附着条件。
功能面遮蔽 / 液体底漆
按图纸遮蔽轴承孔及指定配合面,使用相容的液体底漆。
- 按产品要求安装遮蔽与工装,不擅自把所有轮辋表面都设成禁喷区域。
- 核对底漆、配比与适用时间,按验证工艺在适用喷房均匀喷涂。
- 按涂料体系完成闪干或需要的中间烘干,满足规定条件后再进入面漆。
面漆调配 / 喷涂
本页示例为石墨黑液体面漆,颜色、道数及需要的追加涂层按客户体系确认。
- 核对颜色样板、底面漆相容性、材料批次、调配与适用时间。
- 按工艺喷涂轮辋、轮辐及设计要求的区域,控制边角覆盖、积漆与漏喷。
- 检查外观并完成规定闪干;如客户需要额外清漆等,按批准的完整层间及固化工艺执行。
烘干固化 / 冷却
固化条件同时考虑底材、热处理状态及全部涂层的相容要求。
- 确认涂层状态、挂件间距、工单和适用烘干程序。
- 按验证的涂装固化条件处理,兼顾铝轮材料状态与允许热历程。
- 达到规定后处理状态并冷却后,按要求去除临时防护并转检验。
涂层 / 外观 / 最终检验
复核外观、功能接口和涂层记录,规定的性能项目按检验计划执行。
- 检查颜色、光泽、颗粒、流挂、漏喷、遮蔽边界及配合面状态。
- 按计划进行测厚及规定附着、耐腐蚀等检查;破坏性项目使用规定样片或样件。
- 核对前道结构和尺寸记录、涂装批次及异常闭环,不合格件隔离并按要求复检。
保护包装 / 出厂交接
逐件防护,保持型号、基材、颜色与批次清楚,送往相应轮组或整车装配工序。
- 核对放行、型号、材料路线、颜色、数量及订单要求。
- 用洁净软包装与隔离结构保护漆面和功能接口,避免相互磕碰。
- 关联箱号与批次,按订单交接;轴承、轮胎或电机等后续装配按实际产品结构另行安排。
钢材验收 / 下料
采用钢制冲压焊接结构,分别准备轮辋、轮辐及对应轮心件。
- 核对钢材牌号、厚度、状态及工单,不直接套用汽车或卡车轮的尺寸。
- 按工艺分别准备轮辋钢带、轮辐冲压坯料和轮心件,控制边缘质量。
- 检查坯料外观、规格和数量,保持各批次与车型对应。
轮辋卷圆 / 对焊
钢带卷圆后按适用工艺对焊,复核接头与环坯状态。
- 按工艺成环并对齐端部,确认环坯方向及接头位置。
- 在适用工装和防护下,按已验证焊接工艺完成端部连接。
- 按要求处理接头余量,检查焊口及环坯尺寸,异常隔离。
轮辋滚压 / 轮缘成形
按轮辋图纸滚压、扩口或整形,形成胎圈座、轮缘等结构。
- 核对模辊、环坯状态和产品版本,按工艺准备上料。
- 按验证的工序逐步成形,控制轮缘、胎圈座和焊口区域的异常。
- 检查轮廓、口部尺寸及裂纹,满足要求后进入后续合装。
轮辐冲压 / 孔位加工
通过冲压形成轮辐轮廓及规定孔位。
- 核对冲压坯料、模具和材料方向,确认防护与上料条件。
- 按规定工序冲压轮辐轮廓,并完成设计要求的中心开口和通风等孔位。
- 处理毛刺并检查裂纹、拉伤、回弹及孔位,保持轮辐批次标识。
轮辋 / 轮辐 / 轮心合装焊接
先按基准同心定位,再按规定位置与顺序焊接。
- 核对组件并在工装内定位,确认轮辋、轮辐与轮心的相对位置。
- 按产品设计和已验证工艺完成指定接头,控制热输入及焊接变形。
- 冷却后按要求松夹,检查接头及轮体状态,保留焊接追溯。
焊后修整 / 加工校正
清理焊渣与毛刺,按设计完成必要接口加工和校正。
- 清理飞溅、毛刺及污染,保护承载焊缝,不能随意磨除有效焊缝。
- 按图纸和工艺完成需要的轮心接口加工或复加工,保护配合面。
- 用适用工装校正并复测,超过允许修正范围的零件按不合格品处理。
焊缝 / 尺寸与结构检查
焊缝、尺寸与圆跳动按计划检验;需要气密的结构另按规定检测。
- 按检验计划检查焊缝及轮体,必要的无损方法和覆盖范围由产品要求确定。
- 按装配基准检查接口、轮辋轮廓及径向、轴向跳动。
- 无内胎密封结构按要求检测气密;强度、冲击、疲劳等型式或抽样验证另按产品计划执行。
涂前清洗 / 除油
按基材与污染状态清洗除油,铝、钢分别采用适用工艺和批次管理。
- 核对基材、表面状态及涂装工单,确认前道加工和结构检验放行。
- 按钢制件适用的工艺除油清理,必要除锈按已批准方法执行。
- 按工艺完成清洗后的水洗及洁净状态确认,防止带液、残屑和二次污染。
转化处理 / 水洗干燥
适用转化体系随基材与涂料方案确认,不把铝轮和钢轮写成同一槽液配方。
- 核对钢材与后续液体涂装相容的防腐表面处理体系。
- 按已验证工艺处理并完成规定水洗,控制残留及槽液交叉污染。
- 按规定干燥并及时转序,检查表面状态和后续附着条件。
功能面遮蔽 / 液体底漆
按图纸遮蔽轴承孔及指定配合面,使用相容的液体底漆。
- 按产品要求安装遮蔽与工装,不擅自把所有轮辋表面都设成禁喷区域。
- 核对底漆、配比与适用时间,按验证工艺在适用喷房均匀喷涂。
- 按涂料体系完成闪干或需要的中间烘干,满足规定条件后再进入面漆。
面漆调配 / 喷涂
本页示例为石墨黑液体面漆,颜色、道数及需要的追加涂层按客户体系确认。
- 核对颜色样板、底面漆相容性、材料批次、调配与适用时间。
- 按工艺喷涂轮辋、轮辐及设计要求的区域,控制边角覆盖、积漆与漏喷。
- 检查外观并完成规定闪干;如客户需要额外清漆等,按批准的完整层间及固化工艺执行。
烘干固化 / 冷却
固化条件同时考虑底材、热处理状态及全部涂层的相容要求。
- 确认涂层状态、挂件间距、工单和适用烘干程序。
- 按验证的涂装固化条件处理,控制涂层异常和零件状态。
- 达到规定后处理状态并冷却后,按要求去除临时防护并转检验。
涂层 / 外观 / 最终检验
复核外观、功能接口和涂层记录,规定的性能项目按检验计划执行。
- 检查颜色、光泽、颗粒、流挂、漏喷、遮蔽边界及配合面状态。
- 按计划进行测厚及规定附着、耐腐蚀等检查;破坏性项目使用规定样片或样件。
- 核对前道结构和尺寸记录、涂装批次及异常闭环,不合格件隔离并按要求复检。
保护包装 / 出厂交接
逐件防护,保持型号、基材、颜色与批次清楚,送往相应轮组或整车装配工序。
- 核对放行、型号、材料路线、颜色、数量及订单要求。
- 用洁净软包装与隔离结构保护漆面和功能接口,避免相互磕碰。
- 关联箱号与批次,按订单交接;轴承、轮胎或电机等后续装配按实际产品结构另行安排。