一条产线 · 十五道工序
从塑料原料,
到一套覆盖件。
走进车间,沿着工艺往前。向下滚动,查看每道工序的场景和制造要点。
注塑厂 → 喷漆厂 → 装配线
AI 生成的实拍风格效果示意 · 非现场实拍记录
一条产线 · 十五道工序
走进车间,沿着工艺往前。向下滚动,查看每道工序的场景和制造要点。
注塑厂 → 喷漆厂 → 装配线
AI 生成的实拍风格效果示意 · 非现场实拍记录
选择工序,进入对应章节。画面均为 AI 生成的实拍风格效果示意;工艺参数以现场工艺卡为准。
通用工艺示意,不代表本公司自有工厂。实际工艺卡与验收要求须按订单确认。
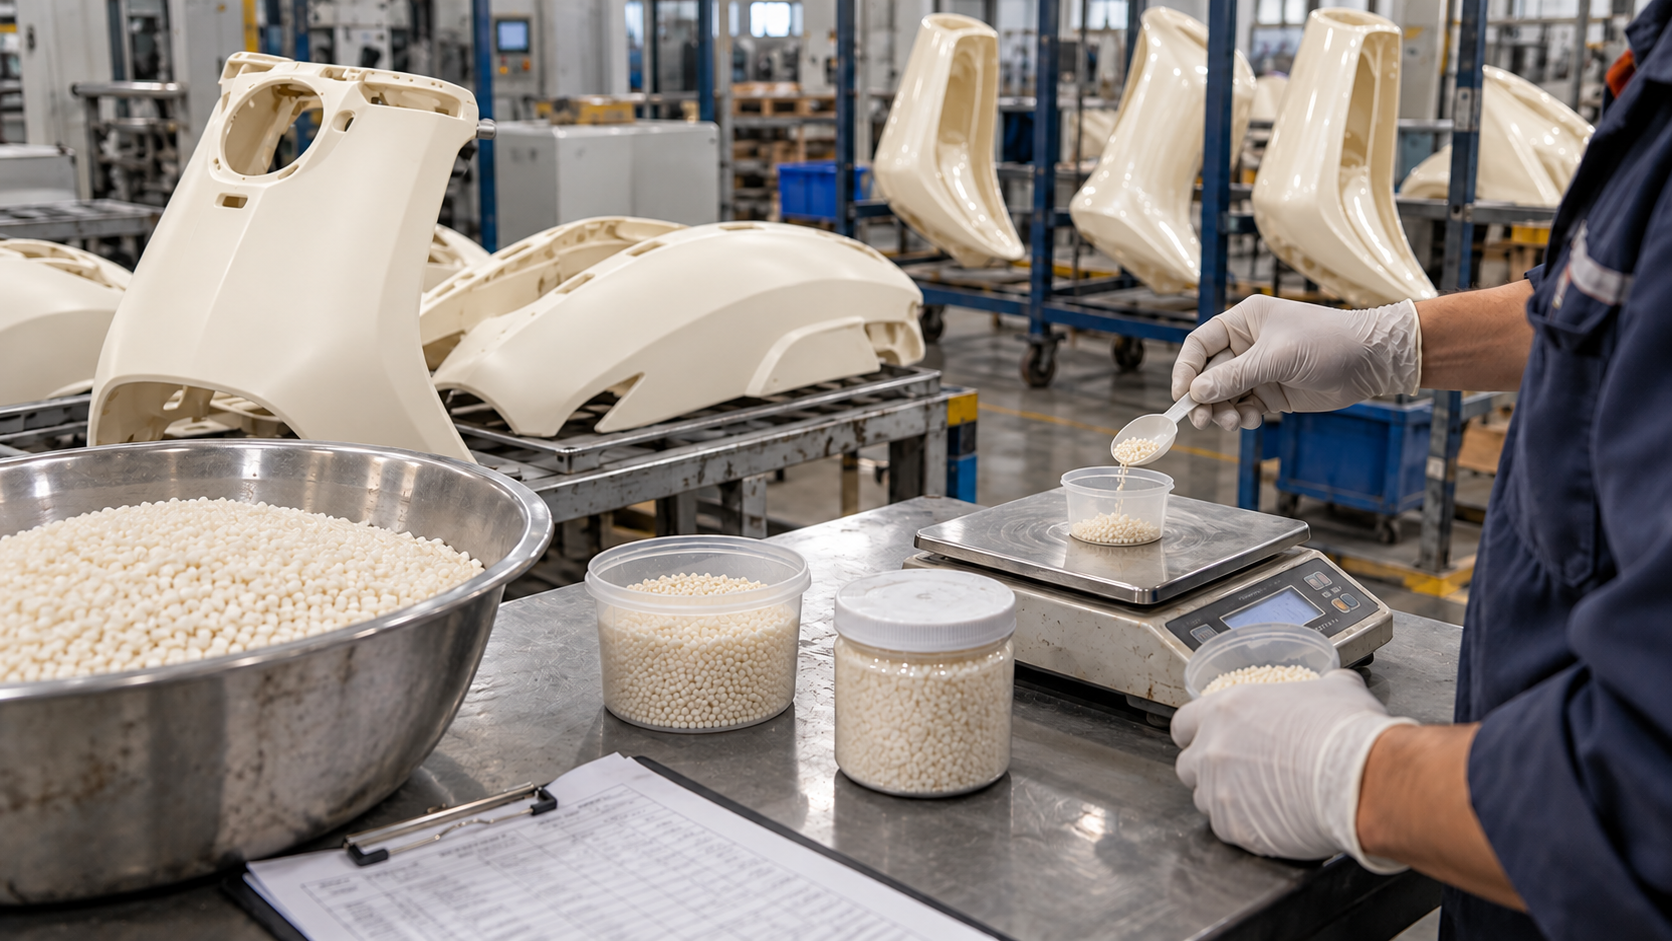
本次展示米白色、微微透光的ABS本色;客户需要配色时,再按配方选择色母或色粉。
当前为不加蓝色色料的ABS本色批次;清理设备,防止其他颜色和材料混入。
是否需要干燥、干燥条件及含水率要求,按具体树脂牌号确认。
展示米白、微透的ABS本色注塑件;薄边轻微透光,成型条件按具体牌号、模具及产品要求确认。
去除浇口、飞边与毛刺,保护外观面、卡扣及安装基准。
使用洁净柔软的隔离包装,防止运输划伤、挤压和污染。
注塑厂与喷漆厂分别交接数量、批次和外观,不把两厂混成同一工位。
按允许的工法处理表面缺陷,避免磨穿薄壁或破坏棱线。
拉毛针对待涂底材表面,随后除尘、清洁;不等于只处理塑件背面。
按涂料供应商要求及认可样板调配,管理比例、过滤与适用时间。
按选定底漆、色漆体系分道涂装,闪干及层间条件按涂料要求。
烘干与固化条件同时考虑涂料要求及塑料基材耐热能力。
按漆膜体系允许的方法修整和抛光,保护边角与涂层厚度。
先判断检验是否合格,再按客户选定的涂装方案决定是否追加涂层。
此段仅在选定追加涂层方案时进入;先确认相容性、层间状态和处理要求。
按追加涂层对应的工艺条件再烘干固化,兼顾基材和已有涂层。
按最终涂层允许的修整方法处理,光泽效果以客户认可样板为准。
追加涂层路线必须再次检验,确认最终外观及订单规定性能后再包装。
确认固化及放行状态,使用适配的隔离包装保护最终外观面。
按套件配套送往装配线,交接批次、数量、颜色及外观状态。