一副车架的诞生两轮电动车 · 工艺影像
MOPEDOEM · 返回生产体系

一条产线 · 十五道工序

从钢管,
到一副车架。

走进车间,沿着工艺往前。向下滚动,查看每道工序的场景和制造要点。

AI 生成的实拍风格效果示意 · 非现场实拍记录

车架制造 · 工艺影像PHOTOGRAPHIC PROCESS STUDY · AI GENERATED

十五道工序,一条完整路径。

选择工序,进入对应章节。画面均为 AI 生成的实拍风格效果示意;工艺参数以现场工艺卡为准。

工艺文字说明

通用工艺示意,不代表本公司自有工厂。实际工艺卡与验收要求须按订单确认。

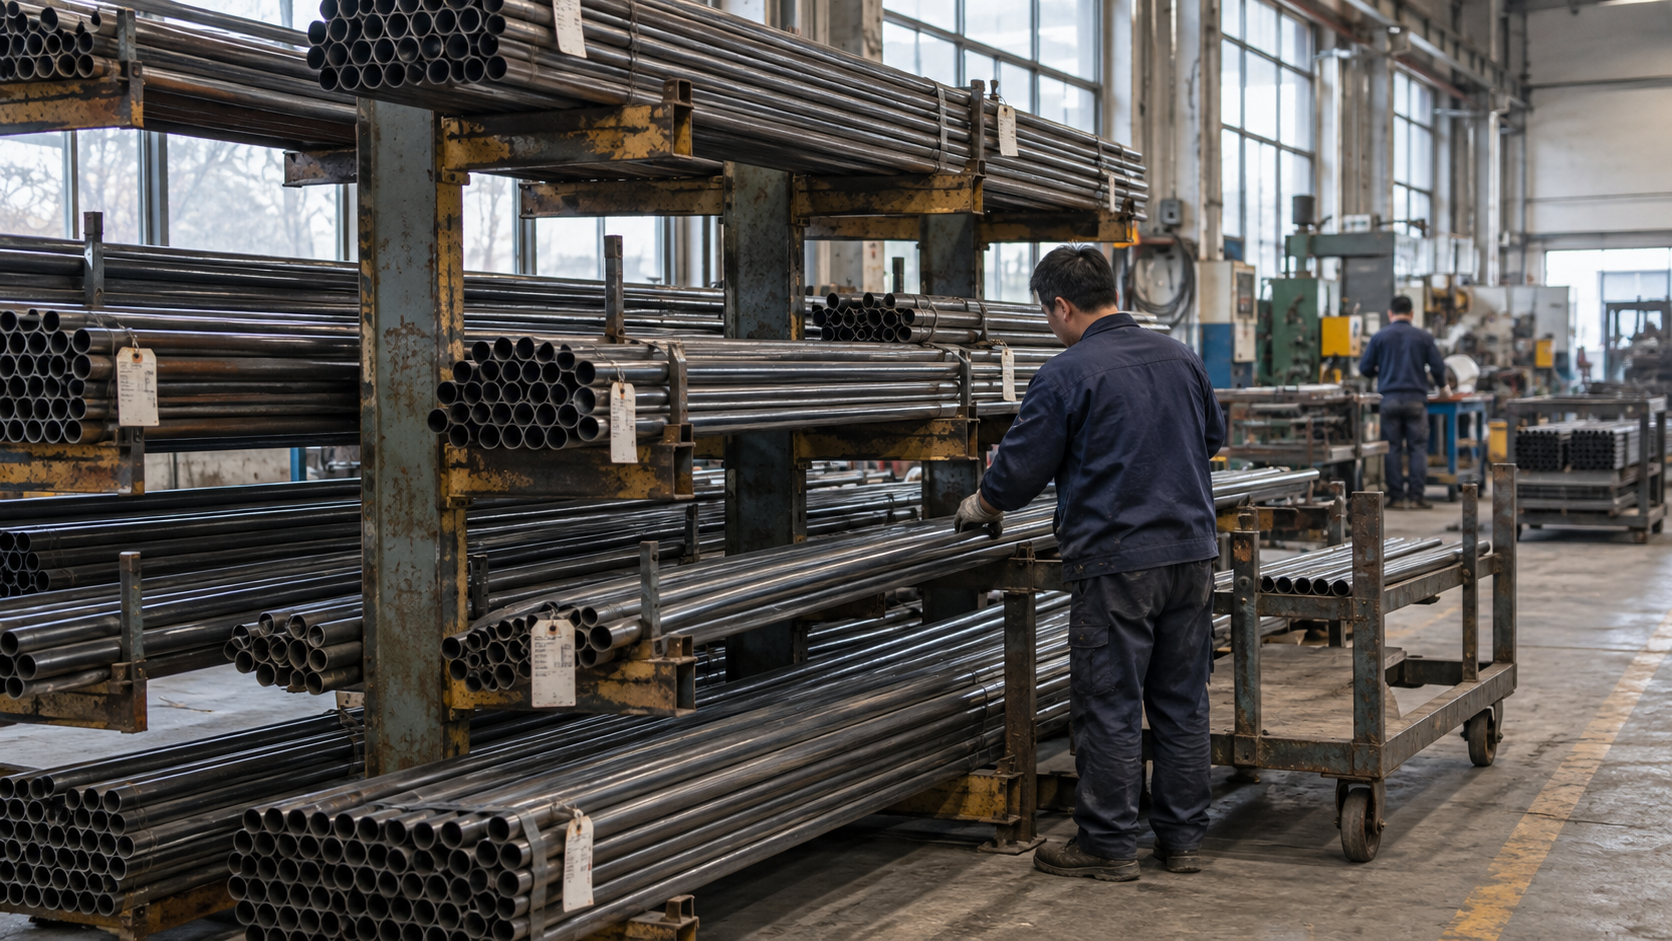
钢管原料区

按规格分架,防止混料。

  1. 核对工单与材质标识,再选择对应规格。
  2. 托举管束并移出料架,支撑两端。
  3. 核对领料数量后送到切管上料架。
切管下料

送料到位后夹紧,切割时保持管件支撑。

  1. 上料辊道将钢管送入定位区。
  2. 夹钳收紧,限制管件轴向和径向移动。
  3. 锯片旋转并进给,切断后回到安全位置。
  4. 短管落入承接区,端口再去毛刺。
数控弯管

夹紧、随动弯制,注意回弹补偿。

  1. 直管靠紧挡块与弯曲模。
  2. 夹块闭合,压模贴合管件。
  3. 弯曲臂回转,管件随模成形。
  4. 退模后取件,使用样板复核。
冲孔 / 攻牙

按定位基准夹紧,冲孔与攻牙按工艺卡分步完成。

  1. 管件放入下模并定位。
  2. 压头下行冲孔,废料从模具排出。
  3. 主轴旋转攻牙,再反转退出。
  4. 使用相应通止规检查螺纹。
机器人焊接

工装夹紧后焊接;焊缝位置以图纸为准。

  1. 按基准装入散件,夹紧块固定接头。
  2. 机器人靠近起焊点,准备送丝。
  3. 焊枪沿焊缝引弧焊接,形成连接焊道。
  4. 停止引弧,焊枪退回,准备松夹下件。
焊缝检验

检查焊缝外观与关键连接处。

  1. 沿接头逐道观察焊缝。
  2. 移动量规复核焊脚及成形。
  3. 标记缺陷;不合格件隔离返修。
打磨校正

先清理飞边,再按基准校正并复测。

  1. 砂轮接触需修整的焊缝区域。
  2. 车架放上校正基准台。
  3. 压头向下施力,限制矫形行程。
  4. 压头退回,再检查关键尺寸。
喷砂清理

此站在前处理之前,清理后及时转序。

  1. 工件放入喷砂箱,关闭操作区域。
  2. 喷枪扫描表面,磨料流仅在清理时出现。
  3. 除尘管路收集粉尘,磨料回收。
  4. 清理残留并转前处理。
前处理

独立前处理内部转运;挂装起点在出口之后。

  1. 脱脂去除表面油污。
  2. 水洗带走残液,减少后续槽污染。
  3. 转化处理形成涂装基底。
  4. 末道水洗检查表面洁净状态。
  5. 出站交接到上挂位置。
阴极电泳

挂具接触导通,浸槽沉积后再水洗。

  1. 挂点接触导通,车架保持稳定。
  2. 车架下降浸槽,示意膜层逐步沉积。
  3. 提升出槽,进入超滤水洗。
  4. 带膜车架向独立烘干段转移。
电泳烘干

此段负责电泳膜烘干,与喷粉后的固化分开。

  1. 水洗去除浮漆与残液。
  2. 滴水,减少带液进入烘道。
  3. 按电泳涂料要求进行烘干。
  4. 冷却后转入喷塑房。
静电喷粉

双侧喷枪往复,避免盲区与过度堆粉。

  1. 挂具带车架进入喷房。
  2. 双侧喷枪上下扫描,示意粉末吸附。
  3. 过喷粉末经回收过滤段收集。
涂层固化

按涂料要求加热固化,出炉后转入冷却段。

  1. 车架匀速进入固化通道。
  2. 按涂料曲线加热,粉末流平固化。
  3. 出炉后进入独立冷却下挂段。
冷却 / 下挂

冷却后下件;空挂具经后侧返回。

  1. 风机辅助冷却,车架保持间距。
  2. 检查漆面,避免转运过程磕碰。
  3. 车架下移到承接辊道,空挂具继续行进。
  4. 车架转终检,空挂具后侧返回。
终检入库

先检验,再扫码与包装入位。

  1. 核对图纸与外观,检查关键项目。
  2. 扫码关联车架标识与批次。
  3. 放入指定货架位,避免漆面磕碰。

    照片为 AI 生成的工艺场景效果示意,不是实际工厂拍摄记录。点击步骤查看说明,不代表照片中设备正在播放相应动作。