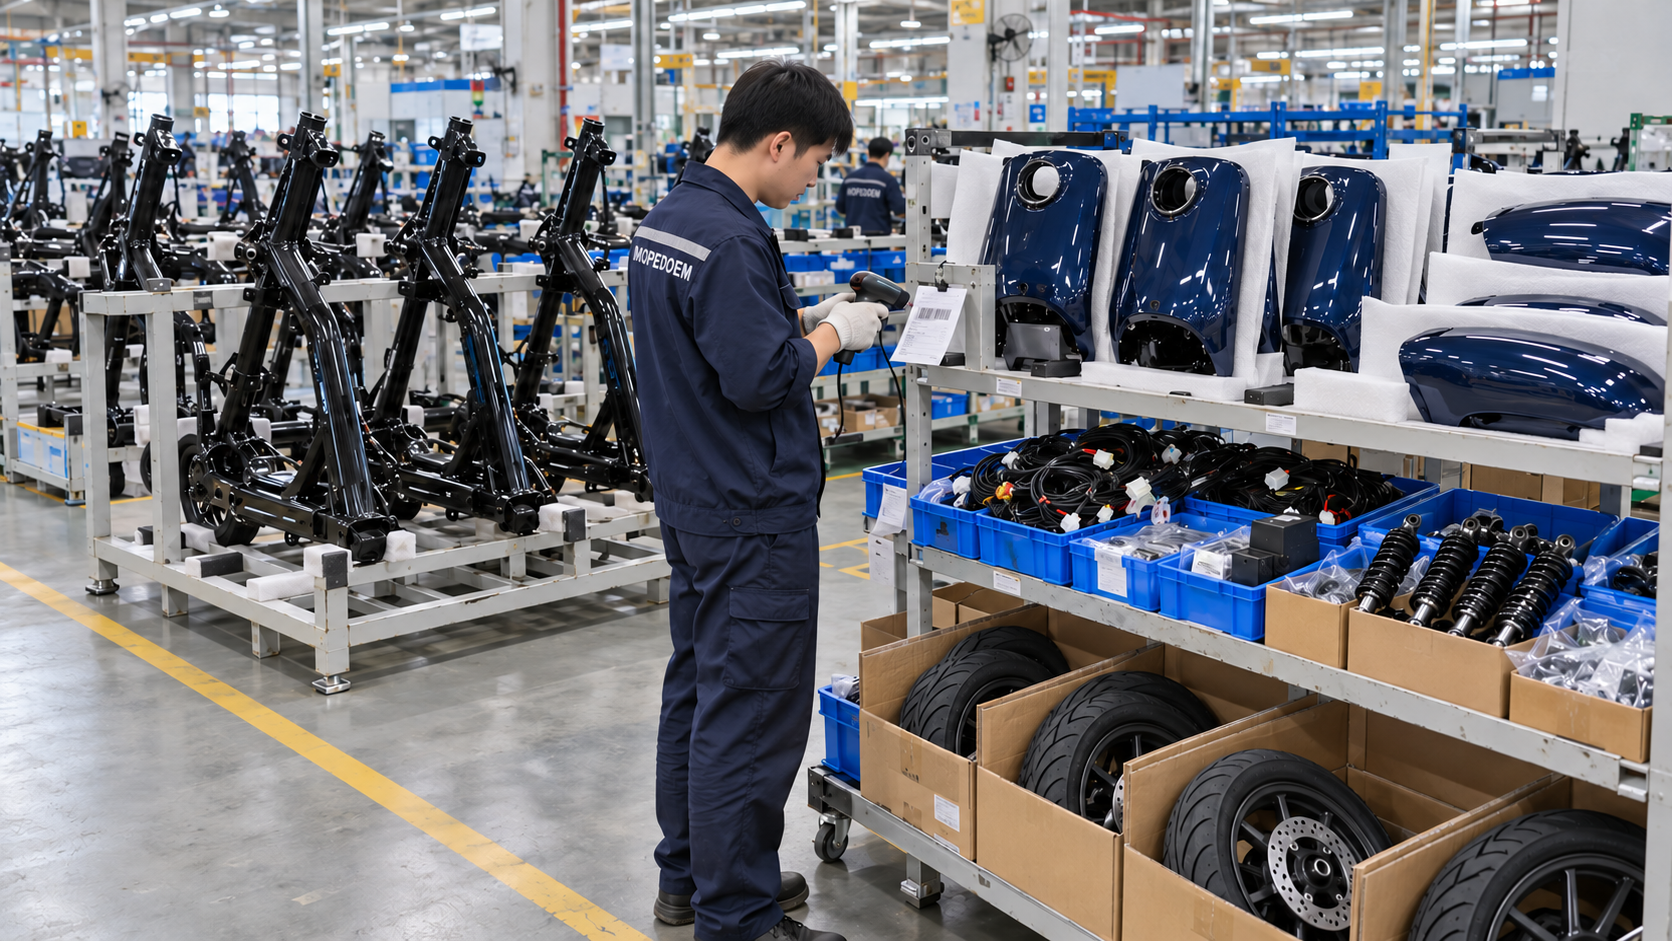
两路来料汇合 · 十六道装配工序
从一副车架,
到一辆整车。
走进车间,沿着工艺往前。向下滚动,查看每道工序的场景和制造要点。
涂装车架+喷漆覆盖件→整车装配
AI 生成的实拍风格效果示意 · 非现场实拍记录
两路来料汇合 · 十六道装配工序
走进车间,沿着工艺往前。向下滚动,查看每道工序的场景和制造要点。
涂装车架+喷漆覆盖件→整车装配
AI 生成的实拍风格效果示意 · 非现场实拍记录
选择工序,进入对应章节。画面均为 AI 生成的实拍风格效果示意;工艺参数以现场工艺卡为准。
通用工艺示意,不代表本公司自有工厂。实际工艺卡与验收要求须按订单确认。
按车型、颜色及配置齐套,衔接车架厂和覆盖件喷漆厂的合格来料。
车架放上装配载具,保护漆面并关联车辆与生产工单。
按车型装配轴承、密封与前叉,检查转向顺畅度及间隙。
支撑后平叉后装入轴套、连接轴与减震器,避免装配偏载。
本页按后轮轮毂电机车型示意;轴端定位、防转件及电机线保护同步确认。
本页采用碟刹示意,按车型安装轮轴、垫套、制动盘与卡钳。
装配车把、制动手柄、转把、开关和仪表,检查全转向行程的间隙。
保持动力电源隔离,按线束图布线,确认插接锁止、密封和运动余量。
本页液压碟刹按工艺连接、排气并检查;此时不进行动力运行。
按匹配关系安装完整电池包,确认防护与固定;通电前持续保持规定隔离状态。
覆盖件为前序喷漆后的成品;ABS本色仅保留在未涂装底材示意中。
完成座桶、座垫、锁扣、后视镜及脚踏等车型附件,保留必要的检测接口。
在规定检测工位受控通电,检查显示、灯光、喇叭及车型规定的联锁功能。
在适用台架与受控工位验证驱动和制动等项目;项目、范围与判定值按车型检验计划。
复核外观、装配、检测与追溯记录,确认全部项目闭环后放行。
按订单包装方案保护漆面和易损件,核对随车物料、标识与出库信息。