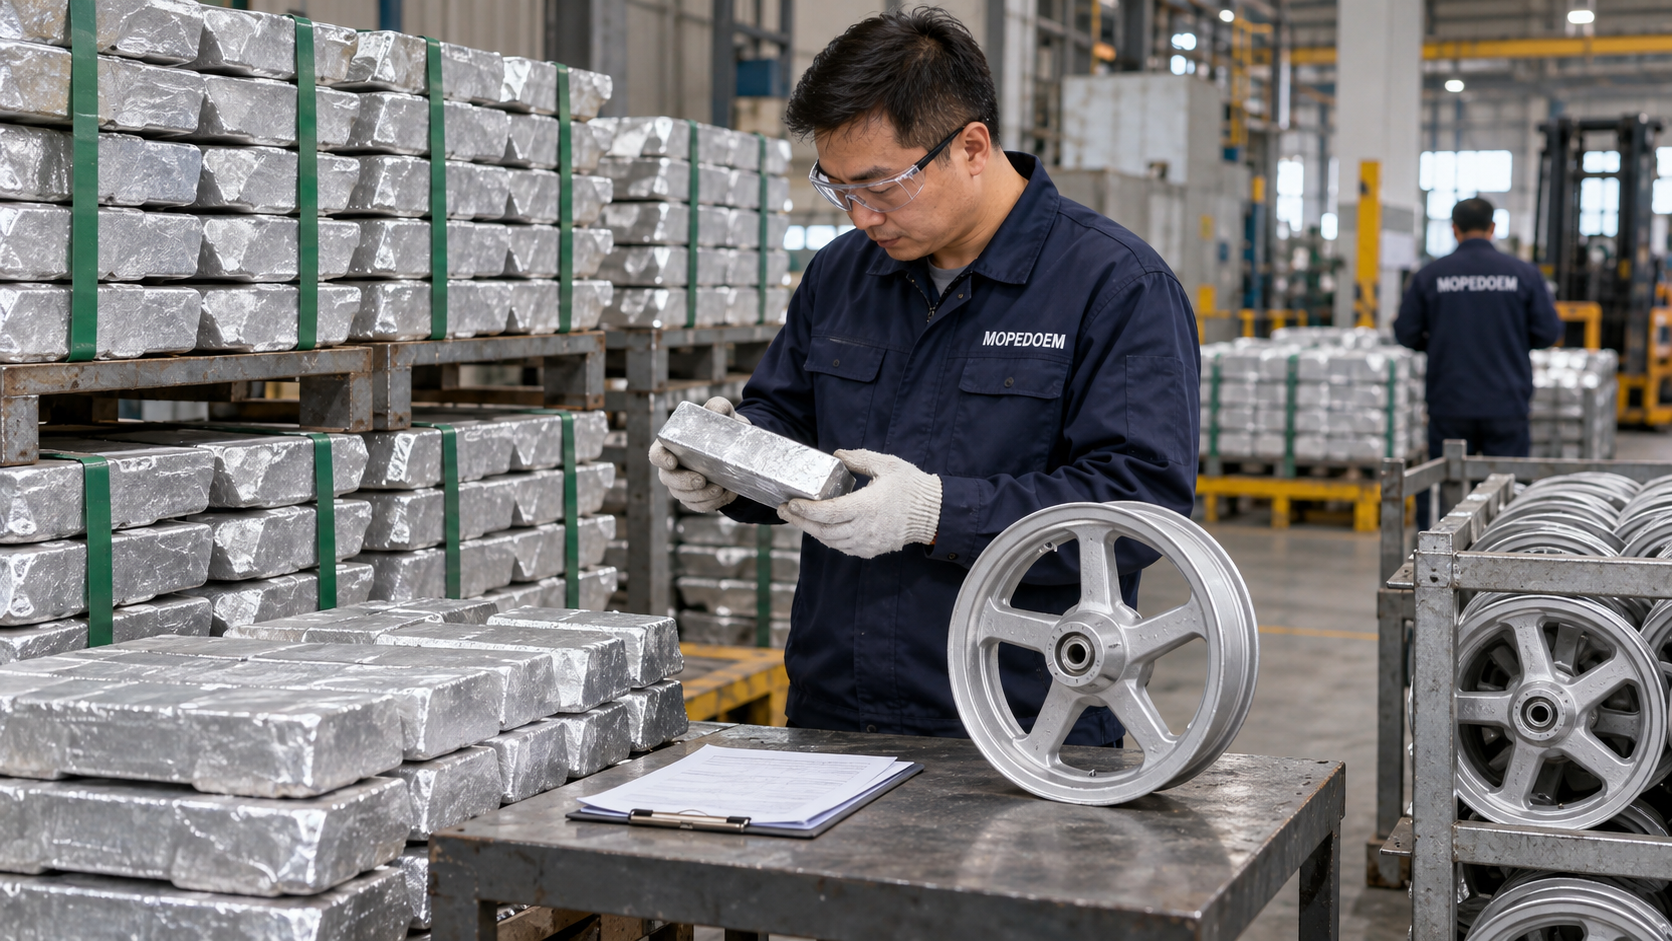
Selecione uma etapa para abrir a seção correspondente. As imagens são ilustrações fotorrealistas geradas por IA. Os parâmetros aplicáveis constam da ficha de processo da unidade de produção.
Descrição das etapas
Ilustração de um processo genérico. Ela não representa uma fábrica própria da MOPEDOEM. As fichas de processo e os critérios de aceitação devem ser confirmados para cada pedido.
Recebimento do alumínio e preparação da carga
Confira o grau da liga, a condição do material e o lote. Separe os materiais de alumínio conforme a composição especificada.
- Confira a documentação de qualidade, o grau do material e a ordem de produção. Use material de refusão somente conforme as regras aprovadas para a carga.
- Verifique contaminação, mistura de materiais e peças inadequadas para o forno. Separe qualquer material irregular.
- Pese e identifique a carga conforme a ficha. Vincule-a ao lote de fusão e envie ao grupo de fornos designado.
Fusão, refino e desgaseificação
Funda, refine, desgaseifique e inspecione o banho conforme a liga e o processo da unidade.
- Use o forno e as proteções adequados. Funda conforme o procedimento e confira a composição e o estado do material.
- Remova inclusões e gases com o processo validado. Evite contaminação e transferências sem controle.
- Registre os controles do banho e o lote do forno. Quando o metal estiver apto para fundição, encaminhe-o à manutenção térmica ou ao abastecimento do molde.
Fundição a baixa pressão
A rota ilustra uma roda fundida em uma única peça por baixa pressão. As condições de fundição dependem do molde e da liga.
- Confira molde, revestimento, proteções do equipamento e revisão do processo. Prepare o molde e o abastecimento de metal conforme especificado.
- Siga o ciclo validado de baixa pressão para preencher, manter a pressão e controlar a solidificação, reduzindo o risco de defeitos.
- Abra o molde quando a peça atingir a condição de retirada especificada e extraia a roda bruta com o dispositivo adequado.
Resfriamento, remoção de canais e rebarbação
Resfrie conforme especificado. Remova os canais de alimentação, massalotes e rebarbas sem danificar aro e raios.
- Resfrie a roda bruta conforme o procedimento, mantenha a identificação do lote e confirme se pode seguir para o corte e acabamento.
- Apoie a peça em um dispositivo ao cortar canais e massalotes. Preserve o material das regiões estruturais.
- Remova as rebarbas e dê acabamento às bordas permitidas. Separe as sobras e confira possíveis danos no fundido.
Inspeção interna e ensaios não destrutivos
Procure defeitos internos de fundição pelos métodos aplicáveis, como radiografia, conforme o plano de inspeção.
- Confira os pontos, o método, o escopo, a condição do equipamento e os critérios de aceitação.
- Inspecione com a blindagem e as condições de trabalho apropriadas. Vincule os registros à respectiva roda bruta.
- Segregue e dê destino às peças não conformes. Libere as demais à próxima etapa especificada.
Tratamento térmico conforme a liga
O exemplo apresenta uma roda fundida de alumínio que exige tratamento térmico. O ciclo depende da liga e do projeto.
- Confira a liga, os requisitos térmicos, o lote e a forma de carregamento. O ciclo pode variar entre rodas de alumínio.
- Quando forem necessárias solubilização, têmpera ou envelhecimento, siga o ciclo e a sequência validados.
- Registre o lote do forno e verifique condição do material, desempenho e deformações conforme exigido. Libere para usinagem.
Usinagem CNC
Usine o aro, os alojamentos dos rolamentos e as interfaces especificadas conforme o desenho, mantendo referências consistentes.
- Confira a peça bruta, o dispositivo e a revisão do programa. Posicione conforme especificado e evite marcas e deformações de aperto.
- Usine o aro e as interfaces funcionais com o programa aprovado. Proteja as superfícies de vedação e montagem.
- Remova cavacos, confira novamente as dimensões críticas e o estado das superfícies e registre as inspeções da primeira peça e do processo.
Rebarbação e inspeções dimensional e estrutural
Remova as rebarbas da usinagem e confira dimensões e batimento. Programe os ensaios de estanqueidade e controles semelhantes conforme a construção e o plano.
- Remova rebarbas de aberturas e bordas e limpe os resíduos sem danificar as superfícies funcionais usinadas.
- Verifique as dimensões críticas e os batimentos radial e axial pelas referências indicadas. Vincule os resultados ao lote de usinagem.
- Inspecione a estanqueidade das rodas para pneus sem câmara quando exigido. Verifique resistência, impacto e fadiga separadamente conforme o plano do produto.
Limpeza e desengraxe antes da pintura
Limpe e desengraxe conforme o substrato e os contaminantes. Adote processos e controles de lote adequados a cada material.
- Confira substrato, condição superficial e ordem de pintura. Confirme a liberação após a usinagem e a inspeção estrutural.
- Use um processo de limpeza e desengraxe adequado à liga de alumínio. Evite ataque excessivo e contaminação das superfícies funcionais.
- Enxágue e confira a limpeza conforme especificado. Evite transferência de líquidos, resíduos retidos e recontaminação.
Tratamento de conversão, enxágue e secagem
Selecione o tratamento de conversão conforme o substrato e o sistema de pintura. A química do banho pode variar entre alumínio e aço.
- Confirme a compatibilidade do pré-tratamento com o alumínio e o revestimento líquido posterior. Use a formulação apropriada à liga.
- Trate e enxágue conforme o procedimento validado. Controle resíduos e contaminação cruzada entre banhos.
- Seque conforme especificado e transfira sem demora. Verifique a condição da superfície para aderência do revestimento.
Mascaramento das superfícies funcionais e aplicação do primer líquido
Mascare os alojamentos dos rolamentos e as superfícies de encaixe designadas no desenho. Use um primer líquido compatível.
- Monte as máscaras e os dispositivos conforme o produto. Delimite as áreas protegidas de pulverização de acordo com a especificação.
- Confira o primer, a proporção e o tempo de uso da mistura. Aplique de modo uniforme em cabine apropriada, conforme o processo validado.
- Respeite a evaporação ou secagem intermediária prescrita antes de aplicar o acabamento.
Preparação e aplicação da tinta de acabamento
O exemplo usa acabamento líquido preto-grafite. Confirme cor, número de demãos e camadas adicionais conforme o sistema aprovado pelo cliente.
- Confira amostra de cor, compatibilidade entre primer e acabamento, lotes, proporções e tempo de uso.
- Pulverize aro, raios e áreas designadas conforme o procedimento. Controle cobertura nas bordas, acúmulo de tinta e áreas sem pintura.
- Inspecione o acabamento e aguarde o tempo de evaporação prescrito. Para verniz ou outra camada extra, siga integralmente o processo aprovado entre camadas e de cura.
Secagem em forno, cura e resfriamento
Defina condições de cura compatíveis com o substrato, o estado do tratamento térmico e todas as camadas aplicadas.
- Confira a condição do revestimento, a distância entre peças suspensas, a ordem de produção e o programa do forno.
- Siga a cura validada, respeitando a condição do material da roda de alumínio e seu histórico térmico admissível.
- Após atingir a condição definida de pós-processamento e resfriar, remova as proteções temporárias conforme necessário e envie à inspeção.
Inspeção do revestimento, da aparência e liberação final
Confira novamente a aparência, as interfaces funcionais e os registros de pintura. Faça os testes de desempenho previstos no plano.
- Verifique cor, brilho, partículas, escorrimentos, falhas de cobertura, limites de mascaramento e superfícies de encaixe.
- Meça a espessura e verifique aderência, corrosão e outros requisitos conforme o plano. Use os corpos de prova ou amostras definidos para ensaios destrutivos.
- Confira registros estruturais e dimensionais anteriores, lote de pintura e tratamento das anomalias. Segregue e reinspecione peças não conformes quando exigido.
Embalagem protetora e transferência
Proteja cada roda e mantenha modelo, substrato, cor e lote identificáveis. Envie à montagem de rodas ou à montagem do veículo, conforme aplicável.
- Confirme a liberação, o modelo, a rota do material, a cor, a quantidade e os requisitos do pedido.
- Use proteção limpa e macia com separadores, para evitar danos por contato ao acabamento e às interfaces funcionais.
- Vincule a identificação das caixas aos lotes e transfira conforme o pedido. Programe a montagem posterior dos rolamentos, pneus ou motores conforme a construção.
Recebimento do aço e preparação dos recortes
Esta rota apresenta uma roda de aço estampada e soldada. Prepare separadamente o aro, o disco e os componentes do cubo.
- Confira grau, espessura, condição do aço e ordem de produção. Siga as dimensões do veículo correspondente.
- Prepare separadamente a tira do aro, os recortes para o disco estampado e os componentes do cubo, controlando a qualidade das bordas.
- Confira aparência, especificações e quantidades. Mantenha os lotes vinculados aos modelos correspondentes.
Calandragem e soldagem de topo do aro
Calandre a tira de aço para formar um anel, solde as extremidades conforme o procedimento e inspecione a junta e o anel bruto.
- Forme o anel e alinhe suas extremidades conforme o procedimento. Confira a orientação do recorte e a posição da junta.
- Una as extremidades com os dispositivos e proteções adequados, conforme o procedimento de soldagem validado.
- Dê acabamento à junta conforme exigido. Confira a solda e as dimensões do anel e segregue anomalias.
Perfilamento do aro e conformação dos flanges
Conforme o desenho, faça o perfilamento, a expansão ou a calibração para formar assentos dos talões, flanges e outros detalhes.
- Confira rolos, condição do anel e revisão do produto. Prepare o recorte para alimentação conforme o procedimento.
- Conforme em etapas pelo procedimento validado. Controle defeitos nos flanges, nos assentos dos talões e na região da solda.
- Confira perfil, dimensões de abertura e trincas. Libere os aros aprovados para montagem.
Estampagem do disco e furação
Estampe o perfil do disco e faça os furos especificados.
- Confira recorte, matriz e orientação do material. Confirme as proteções e condições de alimentação.
- Estampe o contorno do disco conforme especificado. Faça a abertura central, os furos de ventilação e os demais elementos previstos.
- Rebarbe e verifique trincas, riscos, retorno elástico e posições dos furos. Mantenha a identificação do lote do disco.
Montagem e soldagem de aro, disco e cubo
Posicione concentricamente pelas referências. Solde nas posições e na sequência prescritas.
- Confira os componentes e posicione-os no dispositivo. Confirme a posição relativa do aro, do disco e do cubo.
- Solde as juntas indicadas conforme o projeto e o procedimento validado. Controle o aporte térmico e a deformação da soldagem.
- Solte a fixação após o resfriamento especificado. Inspecione as juntas e a condição da roda. Preserve a rastreabilidade da soldagem.
Acabamento, usinagem e correção após a soldagem
Remova escória e rebarbas. Execute a usinagem das interfaces e a correção exigidas pelo projeto.
- Remova respingos, rebarbas e contaminantes. Proteja as soldas estruturais e preserve o metal de solda íntegro.
- Usine ou reusine as interfaces do cubo conforme o desenho e o procedimento. Proteja as superfícies de encaixe.
- Corrija e meça novamente com ferramentas adequadas. Trate como não conformes as peças fora da faixa de correção permitida.
Inspeção das soldas, das dimensões e da estrutura
Inspecione soldas, dimensões e batimento conforme o plano. Teste a estanqueidade separadamente quando a construção exigir.
- Inspecione as soldas e a roda conforme o plano. Os requisitos do produto definem os métodos não destrutivos aplicáveis e a extensão dos controles.
- Confira interfaces, perfil do aro e batimentos radial e axial pelas referências de montagem.
- Teste a estanqueidade das rodas para pneus sem câmara quando exigido. Verifique resistência, impacto e fadiga por ensaio de tipo ou amostragem conforme o plano.
Limpeza e desengraxe antes da pintura
Limpe e desengraxe conforme o substrato e os contaminantes. Adote processos e controles de lote adequados a cada material.
- Confira substrato, condição superficial e ordem de pintura. Confirme a liberação após a usinagem e a inspeção estrutural.
- Limpe e desengraxe por um método adequado ao aço. Quando necessário, remova a ferrugem pelo método aprovado.
- Enxágue e confira a limpeza conforme especificado. Evite transferência de líquidos, resíduos retidos e recontaminação.
Tratamento de conversão, enxágue e secagem
Selecione o tratamento de conversão conforme o substrato e o sistema de pintura. A química do banho pode variar entre alumínio e aço.
- Confira se o pré-tratamento anticorrosivo é compatível com o aço e o revestimento líquido posterior.
- Trate e enxágue conforme o procedimento validado. Controle resíduos e contaminação cruzada entre banhos.
- Seque conforme especificado e transfira sem demora. Verifique a condição da superfície para aderência do revestimento.
Mascaramento das superfícies funcionais e aplicação do primer líquido
Mascare os alojamentos dos rolamentos e as superfícies de encaixe designadas no desenho. Use um primer líquido compatível.
- Monte as máscaras e os dispositivos conforme o produto. Delimite as áreas protegidas de pulverização de acordo com a especificação.
- Confira o primer, a proporção e o tempo de uso da mistura. Aplique de modo uniforme em cabine apropriada, conforme o processo validado.
- Respeite a evaporação ou secagem intermediária prescrita antes de aplicar o acabamento.
Preparação e aplicação da tinta de acabamento
O exemplo usa acabamento líquido preto-grafite. Confirme cor, número de demãos e camadas adicionais conforme o sistema aprovado pelo cliente.
- Confira amostra de cor, compatibilidade entre primer e acabamento, lotes, proporções e tempo de uso.
- Pulverize aro, raios e áreas designadas conforme o procedimento. Controle cobertura nas bordas, acúmulo de tinta e áreas sem pintura.
- Inspecione o acabamento e aguarde o tempo de evaporação prescrito. Para verniz ou outra camada extra, siga integralmente o processo aprovado entre camadas e de cura.
Secagem em forno, cura e resfriamento
Defina condições de cura compatíveis com o substrato, o estado do tratamento térmico e todas as camadas aplicadas.
- Confira a condição do revestimento, a distância entre peças suspensas, a ordem de produção e o programa do forno.
- Siga a cura validada e controle defeitos no revestimento e a condição da peça.
- Após atingir a condição definida de pós-processamento e resfriar, remova as proteções temporárias conforme necessário e envie à inspeção.
Inspeção do revestimento, da aparência e liberação final
Confira novamente a aparência, as interfaces funcionais e os registros de pintura. Faça os testes de desempenho previstos no plano.
- Verifique cor, brilho, partículas, escorrimentos, falhas de cobertura, limites de mascaramento e superfícies de encaixe.
- Meça a espessura e verifique aderência, corrosão e outros requisitos conforme o plano. Use os corpos de prova ou amostras definidos para ensaios destrutivos.
- Confira registros estruturais e dimensionais anteriores, lote de pintura e tratamento das anomalias. Segregue e reinspecione peças não conformes quando exigido.
Embalagem protetora e transferência
Proteja cada roda e mantenha modelo, substrato, cor e lote identificáveis. Envie à montagem de rodas ou à montagem do veículo, conforme aplicável.
- Confirme a liberação, o modelo, a rota do material, a cor, a quantidade e os requisitos do pedido.
- Use proteção limpa e macia com separadores, para evitar danos por contato ao acabamento e às interfaces funcionais.
- Vincule a identificação das caixas aos lotes e transfira conforme o pedido. Programe a montagem posterior dos rolamentos, pneus ou motores conforme a construção.