Selecione uma etapa para abrir a seção correspondente. As imagens são ilustrações fotorrealistas geradas por IA. Os parâmetros aplicáveis constam da ficha de processo da unidade de produção.
Descrição das etapas
Ilustração de um processo genérico. Ela não representa uma fábrica própria da MOPEDOEM. As fichas de processo e os critérios de aceitação devem ser confirmados para cada pedido.
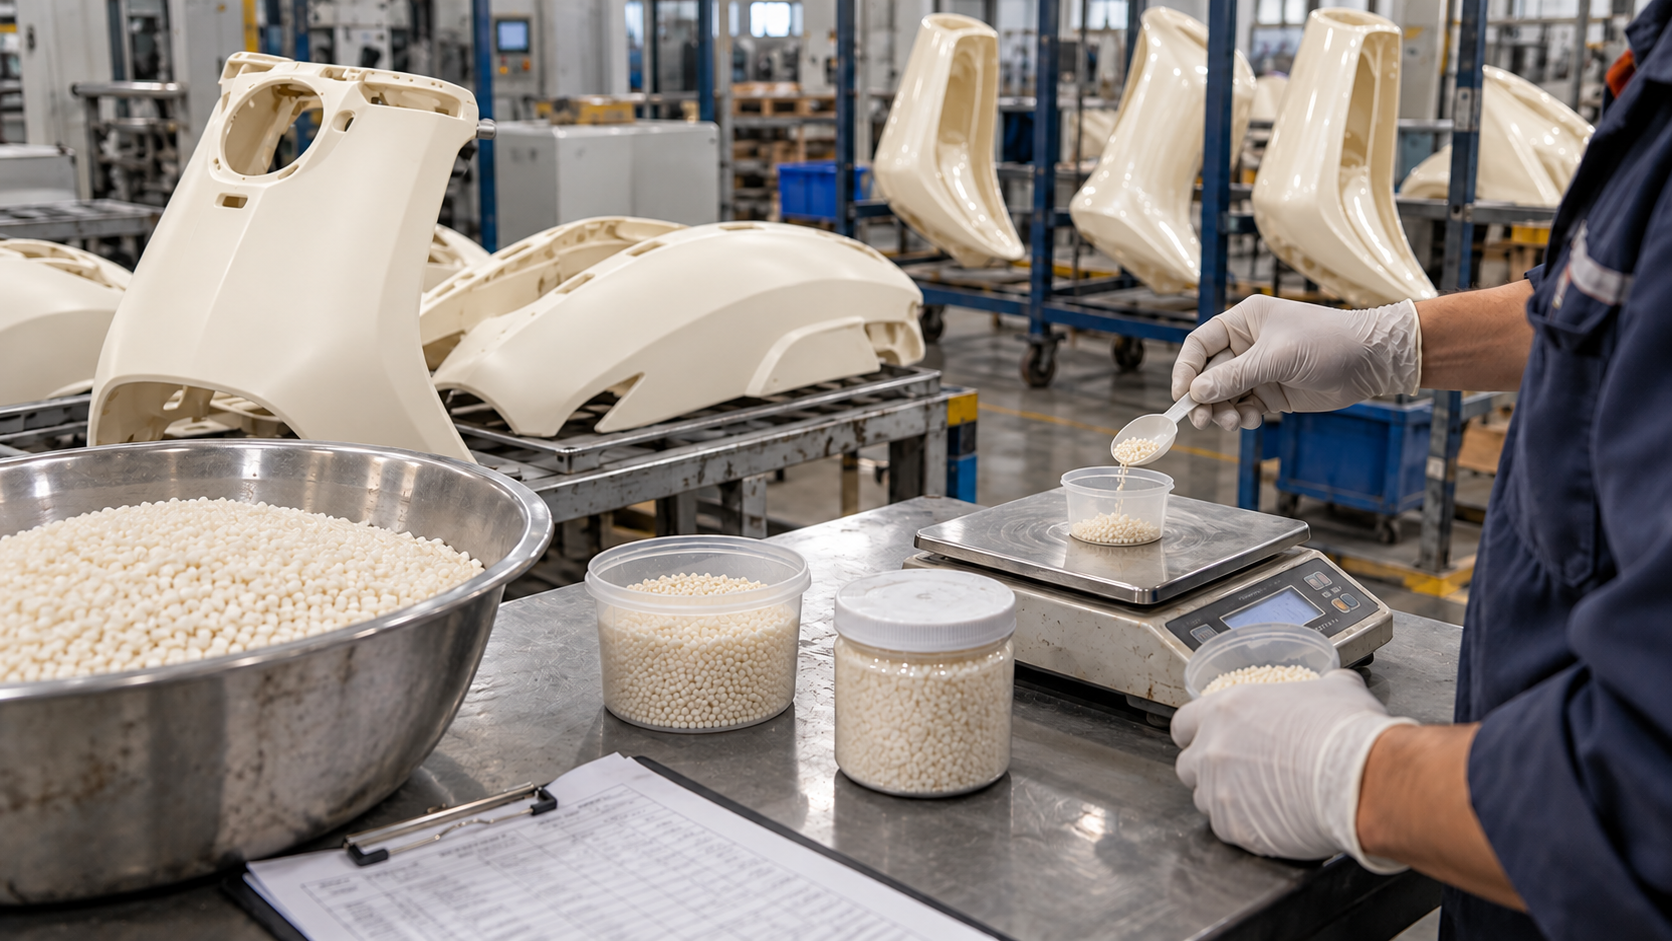
Dosagem de cor
O exemplo usa ABS na cor natural, branco-creme e levemente translúcido. Se o cliente solicitar outra cor, selecione o concentrado ou pigmento em pó conforme a fórmula.
- Confira o grau do ABS, o lote e a amostra de cor natural aprovada pelo cliente. O exemplo mostra branco-creme levemente translúcido.
- O lote de cor natural não recebe pigmento azul. Para outras cores, escolha o concentrado ou o pigmento em pó conforme a fórmula validada.
- Pese separadamente, confira as dosagens e registre os lotes para evitar mistura de materiais e erros de cor.
Mistura dos materiais
Este lote é de ABS natural, sem pigmento azul. Limpe o equipamento para evitar contaminação por outras cores ou materiais.
- Limpe o recipiente e o equipamento de mistura. Verifique se não ficaram resíduos de outra cor ou de outro material.
- Com o equipamento parado e em condição de operação segura, adicione a quantidade especificada de ABS natural. Se houver pigmentação opcional, acrescente o concentrado ou pigmento em pó conforme a fórmula aprovada.
- Use o procedimento de mistura validado. Coloque o material em um recipiente limpo e identifique a ordem de produção e o lote.
Pré-secagem do material
Confirme a necessidade de secagem, as condições e o teor de umidade exigido para o grau específico de resina.
- Consulte as fichas técnicas da resina e do sistema de pigmentação para definir a secagem. A temperatura depende do plástico.
- Use equipamento adequado e registre a temperatura e o tempo reais, além das medições de umidade necessárias.
- Após a secagem, mantenha o material aquecido, feche-o ou abasteça a máquina no prazo definido para evitar reabsorção de umidade e contaminação.
Moldagem por injeção
O exemplo mostra ABS natural, branco-creme e levemente translúcido nas bordas finas. As condições dependem do grau, do molde e do produto.
- Confira o estado do molde, a identificação do material, as proteções da máquina e a revisão dos parâmetros aplicáveis.
- Plastifique, preencha e aplique a pressão de recalque conforme o procedimento validado. Controle falhas de preenchimento, rebarbas e linhas de solda.
- Retire a peça após o resfriamento previsto no processo. Evite deformações, riscos e desmoldagem forçada.
- Verifique a aparência, os furos de montagem, as presilhas, as dimensões críticas e o encaixe. Inicie a produção em série após aprovação.
Acabamento das peças injetadas
Remova pontos de injeção, excessos na linha de partição e rebarbas. Proteja as superfícies visíveis, as presilhas e as referências de montagem.
- Remova os resíduos do ponto de injeção conforme o acabamento especificado. Evite cortar o corpo da peça ou criar entalhes.
- Remova excessos e rebarbas da linha de partição. Apoie as áreas de parede fina com um dispositivo quando necessário.
- Inspecione danos superficiais, esbranquiçamento, deformação e integridade das presilhas. Isole as peças não conformes.
Embalagem das peças injetadas
Use separadores limpos e macios para evitar riscos, esmagamento e contaminação durante o transporte.
- Separe por modelo, lado, lote de cor e quantidade. Remova objetos estranhos visíveis.
- Separe as superfícies visíveis com proteção limpa e adequada. Evite o contato direto de objetos rígidos com o plástico.
- Embale conforme as especificações e identifique ordem de produção, modelo, quantidade, lote e destino.
Transferência à unidade de pintura
As unidades de injeção e pintura conferem separadamente quantidades, lotes e aparência no repasse entre elas.
- Confira o documento de entrega, modelo, quantidade, material e lote. Confirme as especificações de pintura e a amostra aprovada.
- Durante carga, descarga e transporte, evite esmagamento, chuva, poeira e contato com materiais contaminados por óleo.
- A unidade de pintura inspeciona conforme os requisitos de recebimento. Registra e segrega avarias, riscos e divergências de quantidade.
Preparação e nivelamento por lixamento
Trate defeitos superficiais pelos métodos permitidos. Evite perfurar paredes finas ou danificar as linhas de contorno.
- Confirme quais defeitos podem ser corrigidos. Trincas no substrato e deformações graves são tratadas como não conformidades.
- Use abrasivos, dispositivos e sistemas de reparo previstos no processo. Controle a área lixada e o volume removido.
- Confira contornos, nivelamento e acabamento. Evite lixamento excessivo que altere as referências de montagem.
Fosqueamento e limpeza do substrato
Fosqueie toda superfície do substrato que receberá tinta. Em seguida, remova o pó e limpe. O tratamento não se limita à face traseira da peça.
- Fosqueie a área a pintar conforme o sistema de revestimento. Evite pontos lisos sem tratamento e riscos excessivamente profundos.
- Use um método de limpeza compatível com o substrato para remover pó, óleo e outros contaminantes. Siga a ficha de processo para agentes de limpeza e condições.
- Confirme limpeza, secagem e estado da superfície. Use promotor de aderência ou primer quando previsto no processo validado.
Preparação da tinta
Prepare a tinta conforme as instruções do fornecedor e a amostra aprovada. Controle proporções, filtragem e tempo de uso.
- Confira a compatibilidade entre primer, tinta de cor e camadas posteriores, além da revisão da cor e dos lotes.
- Proporcione e misture conforme a ficha técnica do produto. Siga as condições de maturação, viscosidade e tempo de uso aplicáveis.
- Filtre, identifique e registre o lote conforme especificado. A proporção depende do sistema de tinta.
Primeira pintura
Aplique o primer e a tinta de cor em demãos de acordo com o sistema escolhido. Siga os intervalos de evaporação e condições entre demãos da tinta.
- Posicione as peças no dispositivo e proteja as áreas que não serão pintadas. Use cabine, ventilação e proteção individual adequadas.
- Aplique as camadas e demãos prescritas conforme o processo validado. Controle a cobertura, os escorrimentos, a pulverização seca e as falhas de aplicação.
- Respeite o tempo de evaporação e o estado entre demãos conforme a tinta. Após verificar, siga para secagem ou cura.
Primeira secagem e cura
Defina a secagem e a cura considerando a tinta e a resistência térmica do substrato plástico.
- Confira o estado da camada, o espaçamento no dispositivo e a ordem de secagem. Evite que as peças se toquem ou grudem.
- Controle temperatura, tempo e ventilação conforme o sistema de tinta escolhido e os limites da peça. Evite deformação pelo calor.
- Resfrie conforme especificado e confirme as condições para acabamento. Só faça polimento ou embalagem quando os requisitos forem atendidos.
Primeiro acabamento e polimento
Corrija e faça o polimento pelos métodos permitidos para a película de tinta. Proteja cantos, bordas e espessura do revestimento.
- Confirme se o defeito pode ser corrigido no pós-processamento. Segregue e avalie os defeitos sem correção permitida.
- Selecione abrasivos, produtos de polimento e condições conforme o processo. Evite remover toda a camada, queimar a tinta ou causar brilho irregular.
- Remova resíduos de polimento, confira a aparência e encaminhe à inspeção.
Primeira inspeção e escolha da rota
Confirme a aprovação na inspeção. Depois, verifique se a opção do cliente inclui uma camada adicional.
- Inspecione aparência, cor, brilho e desempenho especificado conforme a amostra aprovada e a norma de inspeção. Segregue e avalie peças não conformes.
- A pintura padrão aprovada segue para embalagem. Se o cliente pedir verniz brilhante ou pintura em duas camadas, siga a rota de revestimento adicional.
- A camada adicional faz parte da opção do cliente. Retrabalho de peças não conformes exige aprovação e nova inspeção próprias.
Segunda pintura solicitada pelo cliente
Esta etapa só se aplica se uma camada adicional foi selecionada. Confirme compatibilidade, condição entre camadas e preparação.
- Confira o sistema de verniz ou de pintura em duas camadas aprovado pelo cliente, as revisões dos materiais e a compatibilidade.
- Respeite a janela de repintura e faça o fosqueamento, a limpeza ou outro preparo entre camadas conforme exigido. Uma superfície polida só pode ser repintada se o processo permitir.
- Aplique a camada adicional conforme a opção escolhida e encaminhe à nova cura antes de embalar.
Segunda secagem e cura
Seque e cure novamente nas condições da camada adicional, respeitando o substrato e o revestimento já aplicado.
- Confira as especificações técnicas da camada adicional. Os parâmetros da primeira secagem podem não se aplicar.
- Use condições validadas para controlar deformação, defeitos da película e efeitos entre camadas.
- Após resfriar, confira as condições de pós-processamento e encaminhe ao acabamento e polimento.
Segundo acabamento e polimento
Use os métodos de acabamento permitidos para a camada final. O brilho segue a amostra aprovada pelo cliente.
- Confira os requisitos do cliente para verniz brilhante ou pintura em duas camadas e os limites de pós-processamento.
- Corrija e faça o polimento conforme o sistema aplicável. Cuide de cantos, bordas e interfaces entre camadas, evitando variação de brilho.
- Remova resíduos, proteja as superfícies visíveis finais e encaminhe à segunda inspeção.
Segunda inspeção e aprovação final
Inspecione novamente as peças da rota com camada adicional. Confirme aparência final e desempenho exigido no pedido antes de embalar.
- Compare com a amostra aprovada pelo cliente e confira cor, brilho, partículas, escorrimentos, riscos e demais requisitos visuais.
- Faça os ensaios de aderência, revestimento e outros previstos no pedido e na norma de inspeção. Os critérios dependem dos materiais.
- Segregue as peças não conformes. Após aprovação e registro, libere para embalagem.
Embalagem das peças acabadas
Confirme a cura e a liberação. Use proteção e separadores compatíveis com as superfícies finais.
- Confira o resultado da inspeção final, modelo, lado, revisão da cor e quantidade de kits.
- Use proteção macia e limpa e divisórias adequadas. Evite marcas de pressão, riscos, aderência entre peças e batidas no manuseio.
- Embale conforme as especificações e identifique lote, kit e linha de recebimento.
Expedição para a linha de montagem
Envie os kits completos à linha de montagem e repasse lote, quantidade, cor e estado do acabamento.
- Confira a lista de expedição, o pedido interno ou do cliente, a revisão da cor, o lote e a identificação de liberação.
- Proteja conforme as especificações de transporte. No recebimento, confira quantidade, estado da embalagem e anomalias.
- Separe os kits para a linha por modelo, cor e requisitos de montagem. Preserve a rastreabilidade do lote.