Como nasce um chassiVeículos elétricos de duas rodas · Ilustrações do processo
MOPEDOEM · Voltar à página de produção

Uma linha de produção · Quinze etapas

Dos tubos de aço
ao chassi pronto.

Acompanhe a sequência de operações na oficina. Role para baixo para ver cada etapa e seus principais pontos de fabricação.

Ilustração fotorrealista gerada por IA · Sem registro fotográfico no local

Fabricação do chassi · Ilustrações do processoILUSTRAÇÃO DO PROCESSO · GERADA POR IA

Quinze etapas em uma sequência completa.

Selecione uma etapa para abrir a seção correspondente. As imagens são ilustrações fotorrealistas geradas por IA. Os parâmetros aplicáveis constam da ficha de processo da unidade de produção.

Descrição das etapas

Ilustração de um processo genérico. Ela não representa uma fábrica própria da MOPEDOEM. As fichas de processo e os critérios de aceitação devem ser confirmados para cada pedido.

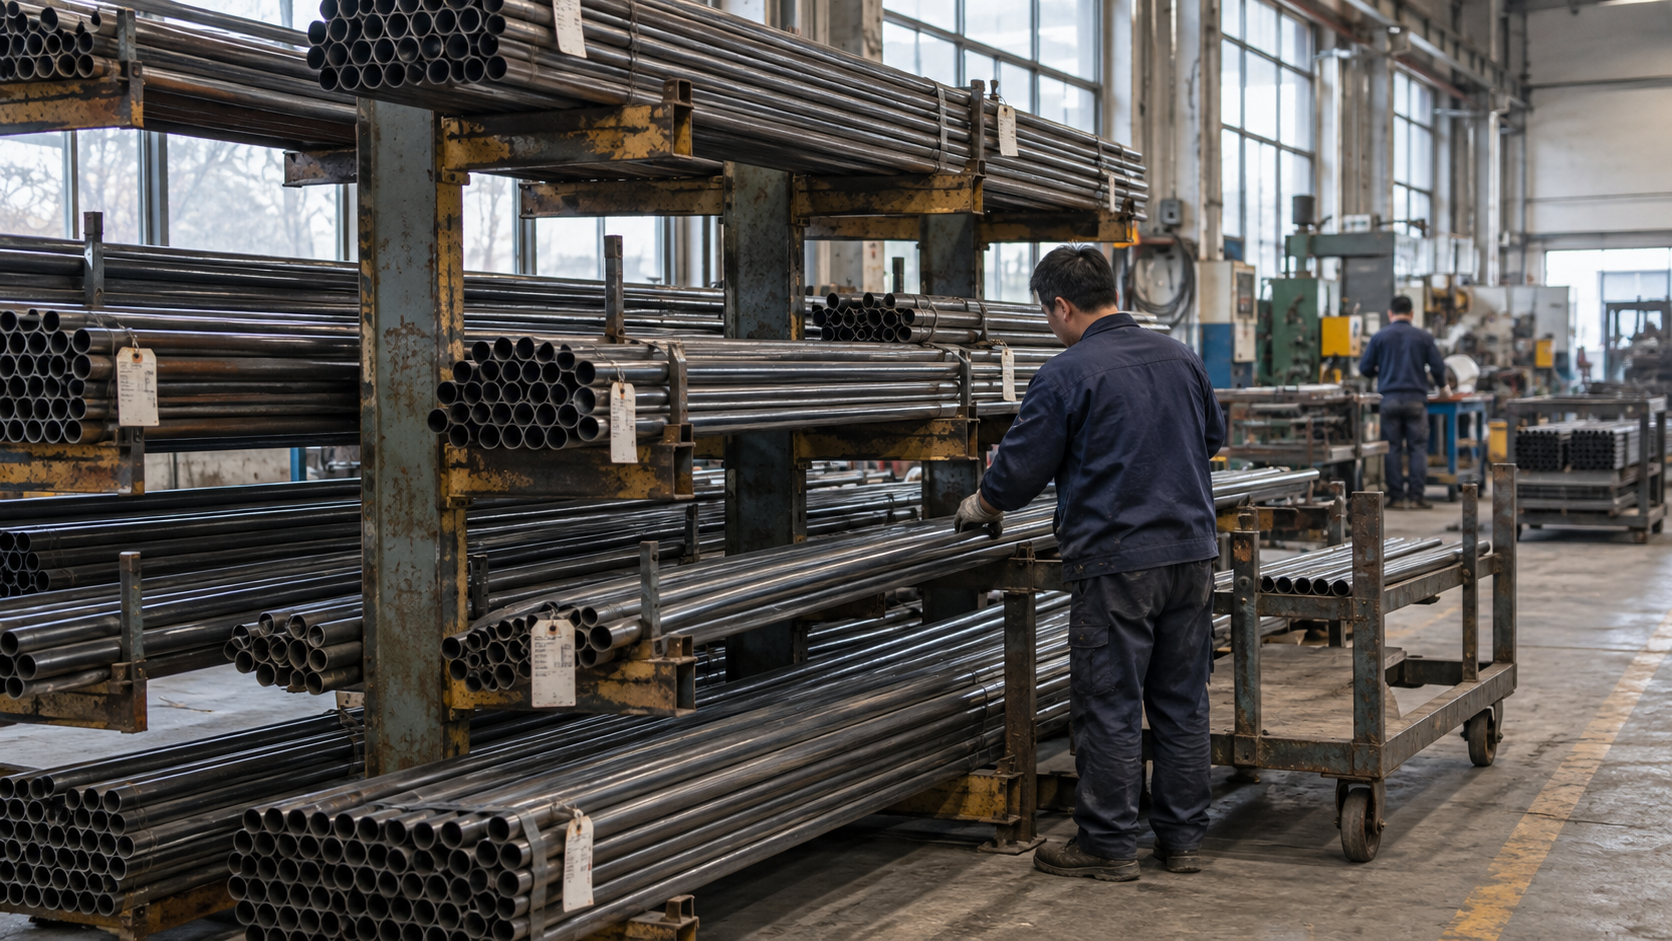
Armazenamento de tubos de aço

Separe os tubos por especificação para evitar misturas.

  1. Confira a ordem de produção e a identificação do material. Selecione os tubos da especificação correspondente.
  2. Eleve o feixe de tubos e retire-o do suporte, apoiando as duas extremidades.
  3. Confira a quantidade retirada e leve os tubos ao suporte de alimentação da cortadora.
Corte dos tubos

Após posicionar o tubo, prenda-o e mantenha-o apoiado durante o corte.

  1. Os roletes de alimentação levam o tubo de aço à área de posicionamento.
  2. A morsa se fecha e restringe o movimento axial e radial do tubo.
  3. A lâmina gira e avança. Após o corte, retorna à posição segura.
  4. O trecho cortado cai na área de recepção e as extremidades passam por rebarbação.
Curvamento CNC de tubos

Prenda e curve o tubo junto ao molde. Compense o retorno elástico.

  1. Encoste o tubo reto no batente e no molde de curvamento.
  2. Feche a garra e encoste a matriz de pressão no tubo.
  3. O braço de curvamento gira e o tubo assume a forma do molde.
  4. Retire a peça após abrir o molde e confira a forma com o gabarito.
Puncionamento e rosqueamento

Fixe a peça pelas referências de posicionamento. Puncione e rosqueie em etapas conforme a ficha de processo.

  1. Posicione o tubo na matriz inferior.
  2. O punção desce para fazer o furo e o resíduo sai pela matriz.
  3. O fuso gira para abrir a rosca e inverte o sentido para retirar o macho.
  4. Verifique a rosca com o calibre passa/não passa apropriado.
Soldagem robotizada

Solde após prender os componentes no dispositivo. A posição dos cordões segue o desenho.

  1. Carregue as peças pelas referências e prenda as juntas com os grampos do dispositivo.
  2. O robô se aproxima do ponto inicial e se prepara para alimentar o arame.
  3. A tocha abre o arco e percorre a junta, formando o cordão de solda.
  4. O arco se apaga e a tocha recua para permitir a liberação e a retirada da peça.
Inspeção das soldas

Verifique o aspecto dos cordões e as juntas críticas.

  1. Examine cada cordão ao longo da junta.
  2. Passe o calibre para conferir a perna e o perfil da solda.
  3. Marque os defeitos. Separe as peças não conformes para retrabalho.
Esmerilhamento e correção dimensional

Remova as rebarbas, alinhe pelas referências e meça novamente.

  1. O rebolo toca a área do cordão que precisa de acabamento.
  2. Posicione o chassi na mesa de referência para correção.
  3. O cabeçote aplica pressão para baixo. Controle o curso de correção.
  4. O cabeçote recua e as dimensões críticas são conferidas novamente.
Limpeza por jateamento abrasivo

O jateamento precede o pré-tratamento. Transfira a peça logo após a limpeza.

  1. Coloque a peça na cabine de jateamento e feche a área de trabalho.
  2. Passe a pistola pela superfície. O abrasivo é projetado apenas durante a limpeza.
  3. O sistema de exaustão recolhe o pó e o abrasivo é recuperado.
  4. Remova os resíduos e encaminhe a peça ao pré-tratamento.
Pré-tratamento

O transporte ocorre dentro da unidade dedicada ao pré-tratamento. A suspensão na linha começa depois da saída.

  1. Desengraxe para remover o óleo da superfície.
  2. Enxágue para remover o líquido residual e reduzir a contaminação dos tanques seguintes.
  3. O tratamento de conversão forma a base para a pintura.
  4. No enxágue final, confira a limpeza da superfície.
  5. Na saída, transfira a peça ao ponto de suspensão.
Eletrodeposição catódica

Garanta contato elétrico no gancho. Após a deposição no banho, enxágue.

  1. Estabeleça contato elétrico no ponto de suspensão e mantenha o chassi estável.
  2. O chassi desce para o tanque, ilustrando a deposição gradual do revestimento.
  3. Retire o chassi do banho e leve-o ao enxágue por ultrafiltração.
  4. Transfira o chassi revestido à seção dedicada de secagem.
Secagem do revestimento por eletrodeposição

Esta etapa seca a película eletrodepositada. A cura após a aplicação de pó ocorre separadamente.

  1. Enxágue para remover tinta não aderida e líquido residual.
  2. Deixe escorrer para reduzir a entrada de líquido no forno.
  3. Seque conforme os requisitos do revestimento por eletrodeposição.
  4. Após o resfriamento, transfira à cabine de pintura a pó.
Pintura eletrostática a pó

As pistolas dos dois lados se movimentam para evitar áreas sem cobertura e excesso de pó.

  1. O gancho leva o chassi à cabine.
  2. As pistolas sobem e descem dos dois lados, ilustrando a aderência do pó.
  3. O excesso de pó é recolhido na seção de recuperação e filtragem.
Cura do revestimento

Faça a cura térmica conforme os requisitos do revestimento e envie a peça ao resfriamento ao sair do forno.

  1. O chassi entra na zona de cura em velocidade constante.
  2. Aqueça conforme a curva especificada para o revestimento. O pó se nivela e cura.
  3. Ao sair do forno, leve a peça à área separada de resfriamento e retirada do gancho.
Resfriamento e retirada do gancho

Retire a peça após o resfriamento. Os ganchos vazios retornam pelo lado posterior.

  1. Ventiladores auxiliam o resfriamento e os chassis permanecem espaçados.
  2. Inspecione a pintura e evite impactos durante a transferência.
  3. Desça o chassi até os roletes de recepção. O gancho vazio segue pela linha.
  4. O chassi vai à inspeção final e o gancho vazio retorna pelo lado posterior.
Inspeção final e armazenamento

Inspecione primeiro. Depois leia o código, embale e armazene no local designado.

  1. Confira o desenho e o acabamento e inspecione os itens críticos.
  2. Leia o código para vincular a identificação do chassi ao lote.
  3. Coloque o chassi na posição indicada da estante e evite impactos na pintura.

    As imagens são ilustrações de processo geradas por IA e não foram fotografadas em uma fábrica real. Selecione uma operação para ler a descrição. O equipamento ilustrado não reproduz o movimento correspondente.