공정을 선택하면 해당 장으로 이동합니다. 모든 이미지는 AI로 생성한 실사풍 예시입니다. 공정 조건은 현장의 공정표를 따릅니다.
공정 설명
일반 공정을 설명하는 예시이며 MOPEDOEM의 자체 공장을 나타내지 않습니다. 실제 공정표와 인수 기준은 주문별로 확인해야 합니다.
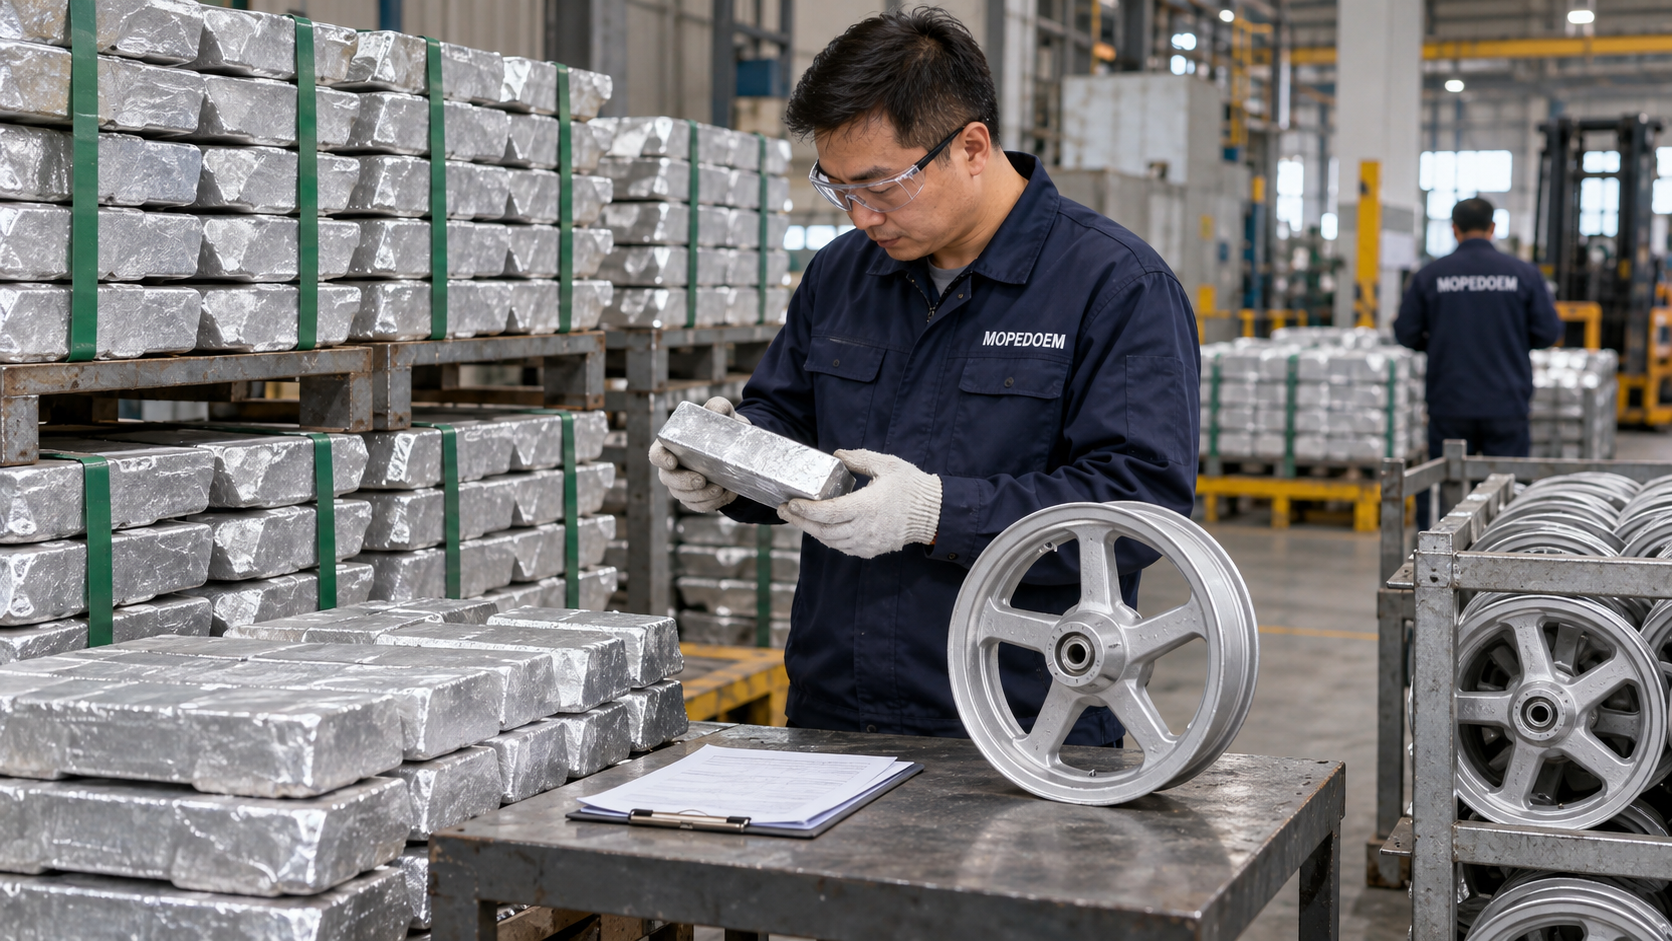
알루미늄 입고 검사 및 배합
합금 등급, 재료 상태 및 로트를 대조합니다. 모든 알루미늄 재료를 같은 배합으로 처리하지 않습니다.
- 원자재 품질 문서, 등급 및 생산 작업 지시서를 확인합니다. 재용해용 재료는 승인된 배합 규칙에 따라 사용합니다.
- 오염, 재료 혼입과 장입 요건에 맞지 않는 재료를 확인하고 이상품을 격리합니다.
- 배합표에 따라 계량하고 표시한 뒤 용해 로트와 연결해 해당 용해로로 보냅니다.
용해, 정련 및 탈가스
용해, 정련, 탈가스 및 용탕 검사는 합금과 현장 공정에 따릅니다.
- 적합한 용해로와 작업자 보호장비를 사용합니다. 공정에 따라 용해한 뒤 성분과 재료 상태를 확인합니다.
- 검증된 공정으로 개재물과 가스를 제거합니다. 오염과 통제되지 않은 용탕 이송을 방지합니다.
- 용탕 검사 결과와 용해로 로트를 기록합니다. 주조 조건을 충족하면 보온 또는 용탕 공급 단계로 넘깁니다.
저압 주조 성형
이 공정은 저압 주조 일체형 휠을 예로 듭니다. 주조 조건은 금형과 합금 공정에 따라 정합니다.
- 금형, 코팅, 설비 보호장치 및 공정 버전을 확인합니다. 규정에 따라 금형과 용탕 공급을 준비합니다.
- 검증된 저압 주조 절차에 따라 금형 충전, 압력 유지 및 응고를 제어해 결함 위험을 관리합니다.
- 공정에서 정한 취출 조건에 도달하면 금형을 열고 적합한 지그로 휠 소재를 꺼냅니다.
냉각, 게이트 제거 및 마무리
규정대로 냉각하고 게이트, 압탕 및 플래시를 제거합니다. 림 플랜지와 스포크를 보호합니다.
- 공정에 따라 휠 소재를 냉각하고 로트 표시를 유지합니다. 절단과 마무리 작업으로 넘길 수 있는 상태인지 확인합니다.
- 지그로 받친 상태에서 게이트와 압탕을 절단합니다. 하중을 받는 구조에서 재료를 임의로 제거하지 않습니다.
- 플래시와 손질할 수 있는 가장자리를 정리하고, 절단 부산물을 분리해 본체 손상을 확인합니다.
주조품 내부 비파괴 검사
제품 검사 계획에 따라 방사선 검사 등 적합한 방법으로 주조 내부 결함을 확인합니다.
- 검사 위치, 방법, 범위, 설비 상태 및 판정 근거를 대조합니다.
- 적절한 보호장비와 작업 조건에서 검사하고 휠 소재별 검사 기록을 보관합니다.
- 부적합품을 격리해 판정합니다. 요건을 충족한 휠 소재는 정해진 공정으로 넘깁니다.
열처리(합금별 공정에 따름)
이 공정은 열처리가 필요한 주조 알루미늄 휠을 예로 듭니다. 세부 조건은 합금과 제품 설계에 따라 달라집니다.
- 합금, 열처리 요건, 로트 및 로 장입 방식을 확인합니다. 모든 알루미늄 휠에 같은 열처리 조건을 적용하지 않습니다.
- 용체화 처리, 급랭 또는 시효가 필요하면 검증된 해당 조건과 순서에 따라 진행합니다.
- 로 처리 로트를 기록하고 규정대로 재료 상태, 성능 및 변형을 확인합니다. 승인 후 가공으로 넘깁니다.
CNC 기계 가공
도면에 따라 림, 베어링 구멍 및 지정된 장착부를 가공하고 일관된 위치 기준을 설정합니다.
- 소재, 지그와 프로그램 버전을 확인하고 규정대로 위치를 맞춥니다. 지그 자국과 고정으로 인한 변형을 방지합니다.
- 승인된 프로그램으로 림과 기능 연결부를 가공하고 밀봉면과 조립면을 보호합니다.
- 절삭 칩을 제거하고 주요 치수와 표면 상태를 다시 확인합니다. 초품과 공정 중 검사 결과를 기록합니다.
버 제거, 치수 및 구조 검사
가공 버를 제거하고 치수와 런아웃을 확인합니다. 기밀 검사 등은 구조와 검사 계획에 따라 정합니다.
- 구멍 입구와 가장자리의 버 및 잔여물을 제거합니다. 가공된 기능면을 손상시키지 않습니다.
- 지정된 기준으로 주요 치수와 반경 및 축 방향 런아웃을 검사하고 가공 로트와 연결합니다.
- 튜브리스 밀봉 구조는 요건에 따라 기밀 등을 확인합니다. 강도, 충격 및 피로 검증은 제품 계획에 따라 별도로 실시합니다.
도장 전 세척 및 탈지
소재와 오염 상태에 맞게 세척하고 탈지합니다. 알루미늄과 강철에 각각 적합한 공정과 로트 관리를 적용합니다.
- 소재, 표면 상태 및 도장 작업 지시서를 대조하고 앞 단계의 가공과 구조 검사에서 승인됐는지 확인합니다.
- 알루미늄 합금에 적합한 방법으로 탈지하고 세척합니다. 과도한 침식이나 기능면 오염을 피합니다.
- 공정에 따라 세척 후 수세하고 청정도를 확인합니다. 잔류액, 칩 및 재오염을 방지합니다.
화성 처리, 수세 및 건조
소재와 도장 사양에 맞는 화성 처리 시스템을 확인합니다. 알루미늄 휠과 강철 휠에 같은 처리액 조성을 가정하지 않습니다.
- 알루미늄 합금과 이후 액상 도장에 모두 적합한 표면 처리 시스템을 확인합니다. 강철 부품의 처리액을 그대로 쓰지 않습니다.
- 검증된 공정에 따라 처리하고 지정된 수세를 합니다. 잔류물과 처리조 사이의 교차 오염을 관리합니다.
- 규정대로 건조한 뒤 지체 없이 다음 공정으로 옮깁니다. 표면 상태와 후속 부착 조건을 확인합니다.
기능면 마스킹 및 액상 프라이머
도면에 따라 베어링 구멍과 지정된 맞춤면을 마스킹하고 호환되는 액상 프라이머를 사용합니다.
- 제품 요건에 맞춰 마스킹과 지그를 설치합니다. 모든 림 표면을 임의로 분사 금지 구역으로 지정하지 않습니다.
- 프라이머, 배합비와 가사 시간을 대조하고 검증된 공정에 따라 적합한 부스에서 균일하게 분사합니다.
- 도장 시스템에 맞춰 플래시오프 또는 필요한 중간 건조를 하고, 규정 조건을 충족한 뒤 상도 작업으로 넘깁니다.
상도 도료 배합 및 분사
이 예시는 흑연색 액상 상도 도료를 보여 줍니다. 색상, 도장 횟수와 필요한 추가 도막은 고객 도장 사양에 따라 확인합니다.
- 색상 샘플, 프라이머와 상도 도료의 호환성, 재료 로트, 배합과 가사 시간을 대조합니다.
- 공정에 따라 림, 스포크 및 설계에서 지정한 부분에 분사합니다. 모서리 도포, 도료 고임 및 분사 누락을 관리합니다.
- 외관을 검사하고 지정된 플래시오프를 완료합니다. 고객이 투명 도장 등을 추가로 요구하면 승인된 층간 처리 및 경화 절차 전체를 따릅니다.
건조 경화 및 냉각
경화 조건을 정할 때는 소재, 열처리 상태 및 모든 도막의 호환 요건을 함께 고려합니다.
- 도막 상태, 행거 간격, 작업 지시서와 적용 건조 프로그램을 확인합니다.
- 검증된 도장 경화 조건에 따릅니다. 알루미늄 휠의 재료 상태와 허용되는 열 이력을 함께 고려합니다.
- 규정된 후처리 상태에 도달해 냉각한 뒤 요건에 따라 임시 보호재를 제거하고 검사로 넘깁니다.
도막, 외관 및 최종 검사
외관, 기능 연결부 및 도막 기록을 재확인합니다. 규정된 성능 항목은 검사 계획에 따라 확인합니다.
- 색상, 광택, 이물 입자, 흐름 자국, 분사 누락, 마스킹 경계 및 맞춤면 상태를 검사합니다.
- 계획에 따라 도막 두께와 규정된 부착력, 내식성 등을 확인합니다. 파괴 검사는 지정된 시험편 또는 시제품으로 실시합니다.
- 앞 단계 구조 및 치수 검사 기록, 도장 로트와 이상 조치 결과를 대조합니다. 부적합품은 격리해 요건에 따라 재검사합니다.
보호 포장 및 출고 인계
제품을 개별 보호하고 모델, 소재, 색상 및 로트를 명확히 표시한 뒤 해당 휠 조립 또는 완성차 조립 공정으로 보냅니다.
- 출고 승인, 모델, 소재별 공정, 색상, 수량 및 주문 요건을 대조합니다.
- 깨끗하고 부드러운 포장재와 분리재로 도장면과 기능 연결부를 보호해 서로 부딪히지 않게 합니다.
- 상자 번호를 로트와 연결하고 주문에 따라 인계합니다. 베어링, 타이어, 모터 등의 후속 조립은 실제 제품 구조에 맞춰 별도로 진행합니다.
강재 입고 검사 및 재단
프레스 성형·용접 강철 구조를 사용합니다. 림, 휠 디스크 및 허브 부품은 각각 준비합니다.
- 강재 등급, 두께, 상태 및 작업 지시서를 대조합니다. 승용차나 트럭 휠 치수를 그대로 적용하지 않습니다.
- 공정에 따라 림용 강대, 휠 디스크용 블랭크 및 허브 부품을 각각 준비하고 가장자리 품질을 관리합니다.
- 블랭크의 외관, 규격 및 수량을 확인하고 로트가 차종과 일치하도록 관리합니다.
림 원통 성형 및 맞대기 용접
강대를 원형으로 말아 적합한 공정으로 맞대기 용접하고 접합부와 링 소재 상태를 재확인합니다.
- 공정에 따라 링을 만들고 끝부분을 맞춥니다. 링 소재 방향과 접합 위치를 확인합니다.
- 적합한 지그와 보호장치를 사용하고 검증된 용접 공정에 따라 끝부분을 접합합니다.
- 요건에 따라 접합부 여유를 다듬고 용접부와 링 소재의 치수를 확인합니다. 이상품을 격리합니다.
림 롤 성형 및 플랜지 성형
림 도면에 따라 롤 성형, 끝단 확장 또는 형상 교정을 해 비드 시트와 림 플랜지 등을 만듭니다.
- 성형 롤, 링 소재 상태 및 제품 버전을 대조하고 공정에 맞춰 투입을 준비합니다.
- 검증된 단계에 따라 점진적으로 성형합니다. 림 플랜지, 비드 시트와 용접부 구역의 이상을 관리합니다.
- 윤곽, 개구부 치수 및 균열을 확인하고 요건을 충족한 뒤 후속 조립으로 넘깁니다.
휠 디스크 프레스 성형 및 구멍 가공
프레스로 휠 디스크 윤곽과 지정된 구멍을 만듭니다.
- 프레스용 블랭크, 금형 및 자재 방향을 대조하고 보호장치와 투입 조건을 확인합니다.
- 규정된 공정으로 휠 디스크 윤곽을 성형하고 설계에서 요구한 중심부 구멍과 통풍구 등을 만듭니다.
- 버를 제거하고 균열, 긁힘, 탄성 복원 및 구멍 위치를 검사합니다. 휠 디스크의 로트 표시를 유지합니다.
림, 휠 디스크 및 허브 조립 용접
기준에 맞춰 동심으로 위치를 잡은 뒤 지정된 위치와 순서에 따라 용접합니다.
- 부품을 대조한 뒤 지그 안에서 위치를 잡고 림, 휠 디스크 및 허브의 상대 위치를 확인합니다.
- 제품 설계와 검증된 공정에 따라 지정된 접합부를 용접합니다. 입열과 용접 변형을 관리합니다.
- 냉각 후 요건에 따라 클램프를 풀고 접합부와 휠 본체 상태를 확인합니다. 용접 이력을 보관합니다.
용접 후 마무리 및 가공 교정
용접 슬래그와 버를 제거하고 설계에 따라 필요한 연결부 가공과 교정을 합니다.
- 용접 스패터, 버 및 오염을 제거합니다. 하중을 지탱하는 용접부를 보호하고 유효한 비드를 임의로 갈아내지 않습니다.
- 도면과 공정에 따라 필요한 허브 연결부를 가공하거나 재가공합니다. 맞춤면을 보호합니다.
- 적합한 지그로 교정하고 다시 측정합니다. 허용 교정 범위를 벗어난 부품은 부적합품으로 처리합니다.
용접부, 치수 및 구조 검사
계획에 따라 용접부, 치수와 런아웃을 검사합니다. 기밀이 필요한 구조는 지정된 별도 검사를 합니다.
- 검사 계획에 따라 용접부와 휠 본체를 검사합니다. 필요한 비파괴 검사 방법과 검사 범위는 제품 요건에 따라 정합니다.
- 조립 기준으로 연결부, 림 윤곽, 반경 방향과 축 방향 런아웃을 확인합니다.
- 튜브리스 밀봉 구조는 요건에 따라 기밀을 검사합니다. 강도, 충격 및 피로 등의 형식 또는 표본 검증은 제품 계획에 따라 별도로 합니다.
도장 전 세척 및 탈지
소재와 오염 상태에 맞게 세척하고 탈지합니다. 알루미늄과 강철에 각각 적합한 공정과 로트 관리를 적용합니다.
- 소재, 표면 상태 및 도장 작업 지시서를 대조하고 앞 단계의 가공과 구조 검사에서 승인됐는지 확인합니다.
- 강철 부품에 맞는 방법으로 탈지하고 세척합니다. 필요한 녹 제거는 승인된 방법에 따릅니다.
- 공정에 따라 세척 후 수세하고 청정도를 확인합니다. 잔류액, 칩 및 재오염을 방지합니다.
화성 처리, 수세 및 건조
소재와 도장 사양에 맞는 화성 처리 시스템을 확인합니다. 알루미늄 휠과 강철 휠에 같은 처리액 조성을 가정하지 않습니다.
- 강철 및 이후 액상 도장과 호환되는 방청 표면 처리 시스템을 대조합니다.
- 검증된 공정에 따라 처리하고 지정된 수세를 합니다. 잔류물과 처리조 사이의 교차 오염을 관리합니다.
- 규정대로 건조한 뒤 지체 없이 다음 공정으로 옮깁니다. 표면 상태와 후속 부착 조건을 확인합니다.
기능면 마스킹 및 액상 프라이머
도면에 따라 베어링 구멍과 지정된 맞춤면을 마스킹하고 호환되는 액상 프라이머를 사용합니다.
- 제품 요건에 맞춰 마스킹과 지그를 설치합니다. 모든 림 표면을 임의로 분사 금지 구역으로 지정하지 않습니다.
- 프라이머, 배합비와 가사 시간을 대조하고 검증된 공정에 따라 적합한 부스에서 균일하게 분사합니다.
- 도장 시스템에 맞춰 플래시오프 또는 필요한 중간 건조를 하고, 규정 조건을 충족한 뒤 상도 작업으로 넘깁니다.
상도 도료 배합 및 분사
이 예시는 흑연색 액상 상도 도료를 보여 줍니다. 색상, 도장 횟수와 필요한 추가 도막은 고객 도장 사양에 따라 확인합니다.
- 색상 샘플, 프라이머와 상도 도료의 호환성, 재료 로트, 배합과 가사 시간을 대조합니다.
- 공정에 따라 림, 스포크 및 설계에서 지정한 부분에 분사합니다. 모서리 도포, 도료 고임 및 분사 누락을 관리합니다.
- 외관을 검사하고 지정된 플래시오프를 완료합니다. 고객이 투명 도장 등을 추가로 요구하면 승인된 층간 처리 및 경화 절차 전체를 따릅니다.
건조 경화 및 냉각
경화 조건을 정할 때는 소재, 열처리 상태 및 모든 도막의 호환 요건을 함께 고려합니다.
- 도막 상태, 행거 간격, 작업 지시서와 적용 건조 프로그램을 확인합니다.
- 검증된 도장 경화 조건에 따라 처리하고 도막 이상과 부품 상태를 관리합니다.
- 규정된 후처리 상태에 도달해 냉각한 뒤 요건에 따라 임시 보호재를 제거하고 검사로 넘깁니다.
도막, 외관 및 최종 검사
외관, 기능 연결부 및 도막 기록을 재확인합니다. 규정된 성능 항목은 검사 계획에 따라 확인합니다.
- 색상, 광택, 이물 입자, 흐름 자국, 분사 누락, 마스킹 경계 및 맞춤면 상태를 검사합니다.
- 계획에 따라 도막 두께와 규정된 부착력, 내식성 등을 확인합니다. 파괴 검사는 지정된 시험편 또는 시제품으로 실시합니다.
- 앞 단계 구조 및 치수 검사 기록, 도장 로트와 이상 조치 결과를 대조합니다. 부적합품은 격리해 요건에 따라 재검사합니다.
보호 포장 및 출고 인계
제품을 개별 보호하고 모델, 소재, 색상 및 로트를 명확히 표시한 뒤 해당 휠 조립 또는 완성차 조립 공정으로 보냅니다.
- 출고 승인, 모델, 소재별 공정, 색상, 수량 및 주문 요건을 대조합니다.
- 깨끗하고 부드러운 포장재와 분리재로 도장면과 기능 연결부를 보호해 서로 부딪히지 않게 합니다.
- 상자 번호를 로트와 연결하고 주문에 따라 인계합니다. 베어링, 타이어, 모터 등의 후속 조립은 실제 제품 구조에 맞춰 별도로 진행합니다.