공정을 선택하면 해당 장으로 이동합니다. 모든 이미지는 AI로 생성한 실사풍 예시입니다. 공정 조건은 현장의 공정표를 따릅니다.
공정 설명
일반 공정을 설명하는 예시이며 MOPEDOEM의 자체 공장을 나타내지 않습니다. 실제 공정표와 인수 기준은 주문별로 확인해야 합니다.
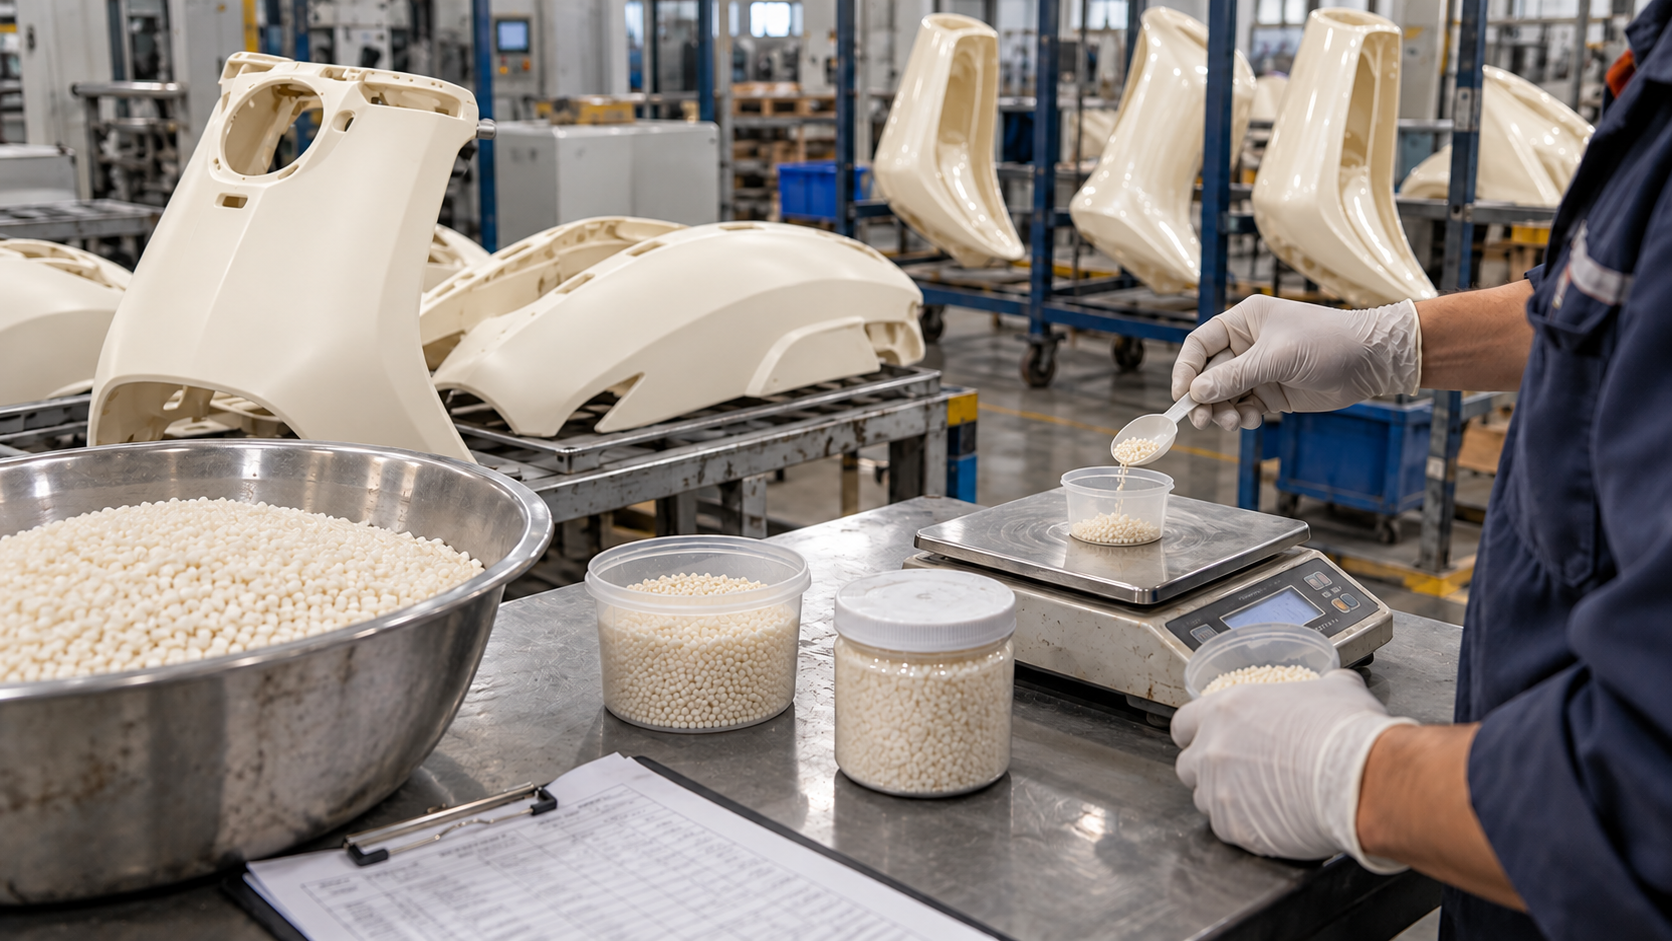
색상 선택 및 계량
이 예시에서는 빛이 약간 투과되는 아이보리색 무착색 ABS를 사용합니다. 고객이 다른 색상을 요구하면 배합에 맞는 마스터배치 또는 분말 착색제를 선택합니다.
- ABS 등급, 자재 로트 및 고객이 승인한 무착색 샘플을 확인합니다. 예시는 빛이 약간 투과되는 아이보리색입니다.
- 무착색 로트에는 파란색 착색제를 넣지 않습니다. 고객이 다른 색상을 요구하면 검증된 배합에 맞춰 마스터배치 또는 분말 착색제를 사용합니다.
- 각각 계량하고 사용량을 다시 확인한 뒤 로트를 기록해 자재 혼입과 색상 오류를 방지합니다.
자재 혼합
파란색 착색제를 넣지 않은 무착색 ABS 로트입니다. 다른 색상이나 자재가 섞이지 않도록 설비를 청소합니다.
- 원료통과 혼합 설비를 청소하고 이전 색상이나 다른 자재가 남지 않았는지 확인합니다.
- 설비가 정지되어 작업 요건을 충족하면 정량의 무착색 ABS를 투입합니다. 착색을 선택한 경우 승인된 배합에 따라 마스터배치 또는 분말 착색제를 추가합니다.
- 검증된 혼합 절차를 따른 뒤 깨끗한 용기에 담고 작업 지시서와 로트를 표시합니다.
원료 예비 건조
건조 필요 여부, 건조 조건과 수분 함량 기준은 수지 등급별로 확인합니다.
- 수지와 착색 시스템의 자재 데이터시트로 건조 요건을 확인합니다. 모든 플라스틱에 같은 온도를 적용하지 않습니다.
- 적합한 건조 설비를 사용하고 실제 온도, 시간 및 필요한 수분 함량 검사 결과를 기록합니다.
- 건조 후 규정대로 보온하거나 밀폐하고, 필요하면 바로 공급해 수분 재흡수와 오염을 방지합니다.
사출 성형
빛이 약간 투과되는 아이보리색 무착색 ABS 사출품을 보여 줍니다. 얇은 가장자리에는 빛이 약간 투과됩니다. 성형 조건은 수지 등급, 금형과 제품 요건에 따라 확인합니다.
- 금형 상태, 공급 자재의 표시, 설비 보호장치 및 적용 공정 조건 버전을 확인합니다.
- 검증된 프로그램으로 가소화, 금형 충전 및 보압을 진행해 미충전, 플래시 및 웰드 라인 등의 결함을 관리합니다.
- 성형 공정에 따라 냉각한 뒤 부품을 꺼냅니다. 변형, 긁힘과 강제 이형을 방지합니다.
- 외관, 장착 구멍, 클립, 주요 치수 및 조립 맞물림을 확인하고 합격 후 양산을 시작합니다.
사출품 마무리
게이트 잔여물, 플래시와 버를 제거하고 외관면, 클립 및 장착 기준부를 보호합니다.
- 마무리 기준에 따라 게이트 잔여물을 처리합니다. 부품 본체를 베거나 새 흠집을 내지 않도록 합니다.
- 금형 분할선의 플래시와 버를 제거하고, 필요한 경우 지그로 얇은 부분을 지지합니다.
- 표면 손상, 백화, 변형과 클립 상태를 검사하고 부적합품을 격리합니다.
사출품 포장
깨끗하고 부드러운 분리 포장으로 운송 중 긁힘, 눌림과 오염을 방지합니다.
- 모델, 좌우 구분, 색상 로트 및 수량에 따라 분류하고 눈에 보이는 이물질을 제거합니다.
- 적합하고 깨끗한 보호재로 외관면을 분리합니다. 단단한 물체가 플라스틱 부품에 직접 닿지 않도록 합니다.
- 포장 기준대로 넣고 작업 지시서, 모델, 수량, 로트 및 인계 대상을 표시합니다.
도장 공장으로 이송
사출 성형 공장과 도장 공장은 수량, 로트 및 외관 상태를 각각 확인해 인계합니다. 두 공장을 한 작업대로 보지 않습니다.
- 납품서, 모델, 수량, 자재와 로트를 대조하고 도장 요건과 승인 샘플을 확인합니다.
- 상하차와 운송 중 눌림, 비, 분진 및 기름 오염원과의 접촉을 피합니다.
- 도장 공장은 입고 규격에 따라 검수하고 파손, 긁힘 및 수량 차이를 기록해 격리 조치합니다.
연마 및 평탄화 전처리
허용된 방법으로 표면 결함을 처리합니다. 얇은 벽을 관통하거나 모서리 윤곽을 손상시키지 않도록 합니다.
- 수정 가능한 결함의 범위를 확인합니다. 소재 균열, 심한 변형 등은 부적합품으로 처리합니다.
- 공정에 맞는 연마재, 지그 및 필요한 보수재를 사용하고 연마 범위와 제거량을 관리합니다.
- 모서리 윤곽, 평탄도 및 외관을 다시 확인합니다. 과도한 연마로 조립 기준을 바꾸지 않습니다.
소재 표면 거칠게 하기 및 세척
도장할 소재 표면을 거칠게 한 뒤 먼지를 제거하고 세척합니다. 부품의 뒷면만 처리하는 공정은 아닙니다.
- 도장 시스템의 요건에 따라 도장면을 균일하게 거칠게 합니다. 매끄러운 미처리 구역이나 깊은 연마 자국이 남지 않게 합니다.
- 소재에 적합한 세척법으로 먼지, 기름 등 오염물을 제거합니다. 세척제와 작업 조건은 공정표를 따릅니다.
- 청결, 건조 및 표면 상태를 확인합니다. 접착 증진제나 프라이머 사용 여부는 검증된 공정에 따라 결정합니다.
도료 배합
도료 공급업체 지침과 승인 샘플에 따라 배합하고 혼합 비율, 여과 및 가사 시간을 관리합니다.
- 프라이머, 색상 도료 및 후속 도막의 호환성, 색상 버전과 자재 로트를 대조합니다.
- 해당 제품 기술 자료에 따라 배합하고 교반합니다. 필요한 숙성, 점도와 가사 시간은 제품 요건을 따릅니다.
- 규정대로 여과하고 표시한 뒤 로트를 기록합니다. 모든 도료에 적용하는 공통 배합비를 제시하지 않습니다.
1차 도장
선택한 프라이머와 색상 도장 시스템에 따라 여러 차례 나눠 도장합니다. 플래시오프와 층간 조건은 도료 요건을 따릅니다.
- 지그 기준에 맞춰 위치를 잡고 도장하지 않을 구역을 보호합니다. 적합한 도장 부스, 환기 및 작업자 보호장비를 사용합니다.
- 검증된 공정에 따라 규정 도막과 도장 횟수를 완료하고 도포 범위, 흐름 자국, 건식 분무와 누락을 관리합니다.
- 도료 요건에 맞춰 플래시오프와 층간 상태를 관리합니다. 확인한 뒤 해당 건조 또는 경화 공정으로 이동합니다.
1차 건조 및 경화
건조 및 경화 조건을 정할 때는 도료 요건과 플라스틱 소재의 내열 한계를 함께 고려합니다.
- 도막 상태, 지그 간격 및 건조 작업 지시서를 확인하고 부품이 닿거나 서로 붙지 않게 합니다.
- 선택한 도장 시스템과 플라스틱 부품의 허용 조건에 맞춰 온도, 시간 및 환기를 관리하고 열변형을 방지합니다.
- 요건대로 냉각하고 후처리 조건을 확인합니다. 공정 기준을 충족하기 전에는 광택 작업이나 포장을 하지 않습니다.
1차 마무리 및 광택
도막 시스템에서 허용한 방법으로 마무리하고 광택을 냅니다. 모서리와 도막 두께를 보호합니다.
- 결함이 후처리 허용 범위인지 확인합니다. 수정할 수 없는 결함품은 격리해 판정합니다.
- 공정에 맞는 연마재, 광택제 및 작업 조건을 선택해 도막 관통, 열 손상과 광택 불균일을 방지합니다.
- 남은 광택제를 제거하고 외관을 다시 확인한 뒤 검사로 보냅니다.
1차 검사 및 후속 공정 결정
먼저 검사 합격 여부를 판단한 뒤 고객이 선택한 도장 사양에 따라 추가 도장 여부를 정합니다.
- 승인 샘플 및 검사 규격에 따라 외관, 색상, 광택과 규정된 성능을 검사합니다. 부적합품은 우선 격리해 판정합니다.
- 표준 사양은 합격 후 포장합니다. 고객이 유광 투명 도장이나 2층 도장을 요구하면 추가 도장 공정으로 이동합니다.
- 추가 도장은 고객 요구에 따른 공정입니다. 불량품 재도장과 구분하며, 재작업에는 별도의 승인과 재검사가 필요합니다.
고객 요구에 따른 2차 도장
추가 도장 사양을 선택한 경우에만 이 공정으로 이동합니다. 먼저 호환성, 층간 상태 및 처리 요건을 확인합니다.
- 고객 승인 투명 도장 또는 2층 도장 사양, 자재 버전과 도막 호환성을 대조합니다.
- 재도장 가능 시간과 공정 요건에 따라 필요한 연마, 세척 또는 기타 층간 처리를 합니다. 광택을 낸 표면이라고 해서 모두 재도장할 수 있는 것은 아닙니다.
- 선택한 사양대로 추가 도장을 합니다. 도장 후 다시 경화한 뒤 다음 단계로 이동하며 바로 포장해 출고하지 않습니다.
2차 건조 및 경화
추가 도장 조건에 맞춰 다시 건조하고 경화합니다. 소재와 기존 도막도 함께 고려합니다.
- 추가 도막의 기술 요건을 확인합니다. 1차 건조 조건을 그대로 적용하지 않습니다.
- 검증된 조건에 따라 처리하고 플라스틱 부품 변형, 도막 이상 및 층간 영향을 관리합니다.
- 냉각 후 후처리 조건을 확인하고 마무리 및 광택 공정으로 이동합니다.
2차 마무리 및 광택
최종 도막에서 허용한 방법으로 마무리합니다. 광택은 고객이 승인한 샘플을 기준으로 합니다.
- 유광 또는 2층 도장 등 고객 요건과 후처리 허용 범위를 대조합니다.
- 해당 도장 시스템에 맞춰 마무리하고 광택을 냅니다. 모서리, 층간 상태 및 광택 작업에서 생기는 광택 차이에 유의합니다.
- 잔여물을 제거하고 최종 외관면을 보호한 뒤 2차 검사로 넘깁니다.
2차 검사 및 최종 검사
추가 도장 공정은 반드시 다시 검사합니다. 최종 외관과 주문에 지정된 성능을 확인한 후 포장합니다.
- 고객 승인 샘플을 기준으로 색상, 광택, 이물 입자, 흐름 자국, 긁힘과 기타 외관 요건을 다시 확인합니다.
- 주문과 검사 규격에 따라 지정된 부착력, 도막 또는 기타 성능을 검사합니다. 모든 자재에 공통 판정 기준을 임의로 정하지 않습니다.
- 부적합품은 격리해 조치합니다. 검사에 합격하고 결과를 기록한 뒤 포장을 승인합니다.
완제품 포장
경화와 출고 승인 상태를 확인하고 적합한 분리 포장으로 최종 외관면을 보호합니다.
- 최종 검사 결과, 모델, 좌우 부품, 색상 버전 및 세트 수량을 대조합니다.
- 깨끗하고 부드러운 보호재와 적절한 칸막이를 사용해 눌림 자국, 마찰 손상, 달라붙음 및 상하차 충격을 방지합니다.
- 포장 규격에 따라 상자에 넣고 로트, 세트 정보 및 인수 조립 라인을 표시합니다.
출고 및 조립 라인 인계
세트별로 맞춰 조립 라인으로 보내고 로트, 수량, 색상 및 외관 상태를 인계합니다.
- 출고 명세서, 고객 또는 내부 주문, 색상 버전, 로트 및 출고 승인 표시를 대조합니다.
- 운송 규격에 맞춰 보호합니다. 인수 측에서 수량, 포장 상태 및 이상 여부를 확인합니다.
- 차종, 색상 및 조립 수요에 맞춰 세트를 라인에 투입하고 로트 추적 정보를 보관합니다.