工程の説明
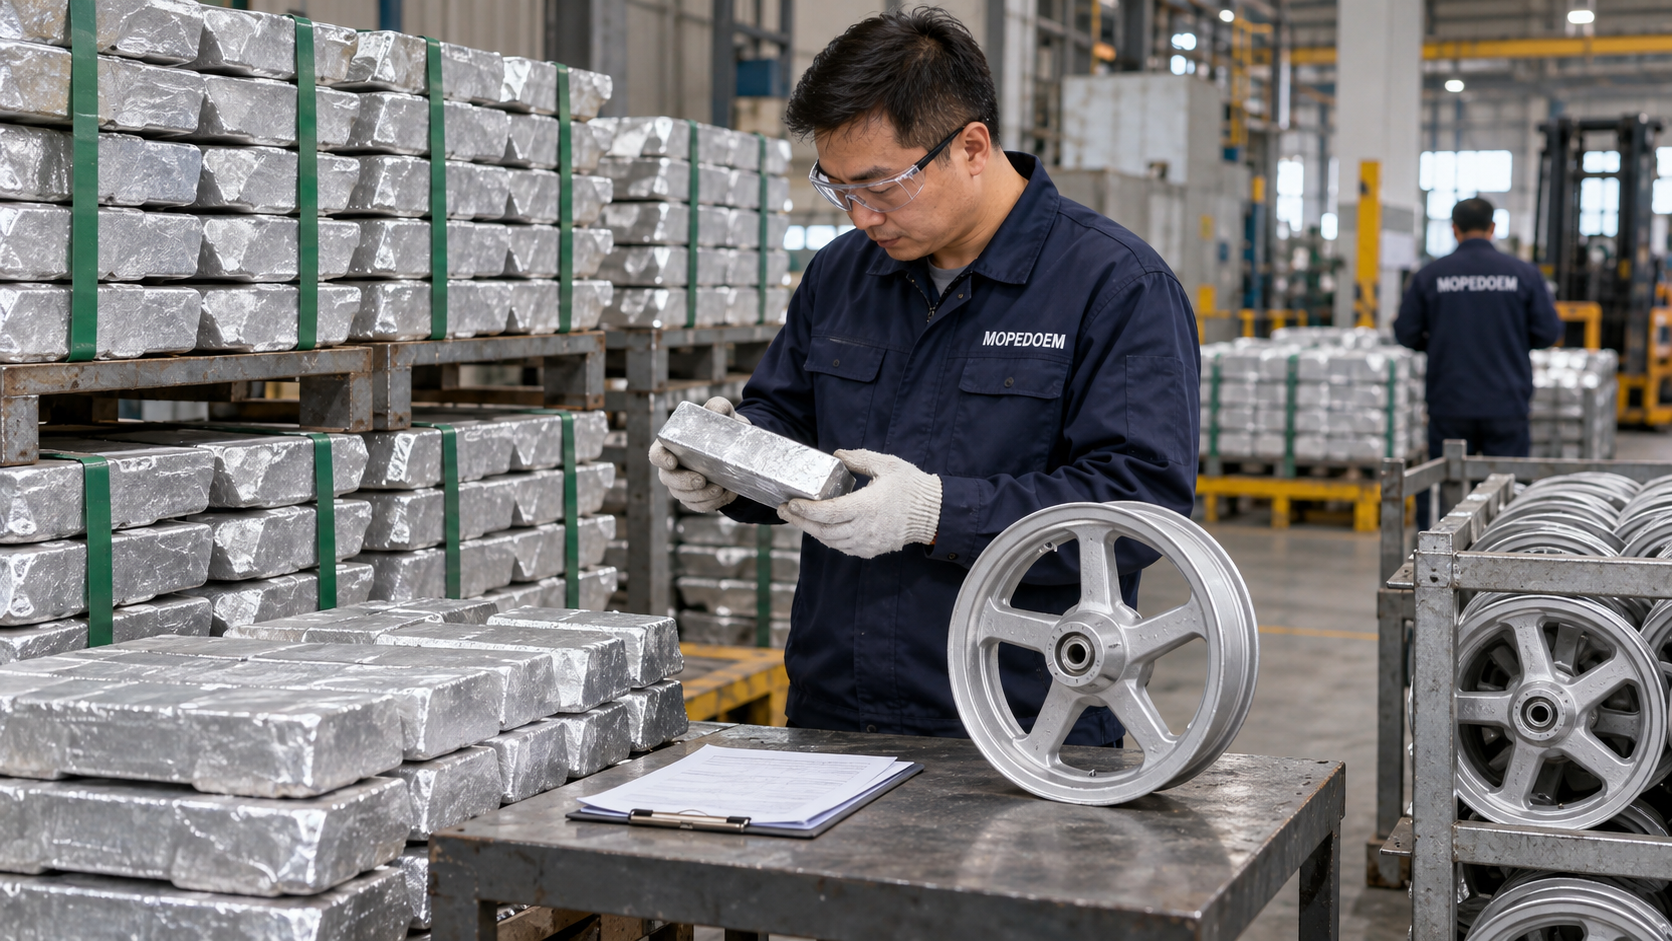
一般的な工程のイメージです。MOPEDOEMの自社工場を示すものではありません。実際の工程票と受入基準は注文ごとに確認します。
アルミ原料の受入検査と配合
合金のグレード、材料状態、ロットを照合します。すべてのアルミ材料を同じ配合で処理しません。
- 原料の品質文書、グレード、製造指示書を確認します。再溶解材は承認済みの配合ルールに従って使用します。
- 汚染、異材混入、炉への装入要件を満たさない材料がないか点検し、異常品を隔離します。
- 配合表に従って計量・表示し、溶解ロットと紐付けて該当する炉へ送ります。
溶解、精錬、脱ガス
溶解、精錬、脱ガス、溶湯の検査は、合金と現場の工程に従います。
- 適切な炉と作業用保護具を使用し、工程に従って溶解した後、成分と材料状態を確認します。
- 検証済みの工程で介在物とガスを除去します。汚染や管理外の搬送を防ぎます。
- 溶湯の検査結果と炉のロットを記録します。鋳造条件を満たしたら、保温または溶湯供給へ移ります。
低圧鋳造成形
この工程は低圧鋳造の一体型ホイールを例にしています。鋳造条件は金型と合金の工程に応じて決まります。
- 金型、塗型、設備の安全装置、工程の版を確認し、規定に従って金型と溶湯供給を準備します。
- 検証済みの低圧鋳造手順に従って充填、保圧、凝固を制御し、欠陥のリスクを管理します。
- 工程で規定された取出し条件を満たしたら金型を開き、適切な治具でホイールの鋳造素材を取り出します。
冷却、湯口の除去、仕上げ
規定どおりに冷却し、湯口、押湯、バリを除去します。リムフランジとスポークを保護します。
- 工程に従って鋳造素材を冷却し、ロット表示を保持します。切除・仕上げ工程に進める状態か確認します。
- 治具で支えて湯口と押湯を切除します。荷重を支える構造部から材料を任意に除去しません。
- バリと仕上げ可能な縁を処理し、切除材を分別して本体の損傷を確認します。
鋳造品内部の非破壊検査
製品の検査計画に従い、放射線検査など適切な方法で鋳造品内部の欠陥を点検します。
- 検査箇所、方法、範囲、設備の状態、判定基準を照合します。
- 該当する保護設備と作業条件の下で検査し、各鋳造素材と対応する記録を保存します。
- 不適合品は隔離して判定します。要件を満たす鋳造素材は規定の工程へ送ります。
熱処理(合金ごとの工程に従う)
熱処理が必要なアルミ鋳造ホイールを例にしています。具体的な処理条件は合金と製品設計によって異なります。
- 合金、熱処理要件、ロット、炉への装入方法を照合します。すべてのアルミホイールに同じ条件を適用しません。
- 溶体化処理、焼入れ、時効処理などが必要な場合は、検証済みの条件と順序に従います。
- 炉のロットを記録し、規定に従って材料状態、性能、変形を確認します。承認後に加工へ送ります。
CNC機械加工
図面に従ってリム、ベアリング穴、指定の取付部を加工し、一貫した位置決め基準を設定します。
- 素材、治具、プログラムの版を確認して規定どおりに位置決めし、挟み傷や固定時の変形を防ぎます。
- 承認済みプログラムでリムと機能接続部を加工し、密封面と組付面を保護します。
- 切りくずを除去し、主要寸法と表面状態を再確認します。初品検査と工程内検査の結果を記録します。
バリ取り、寸法・構造検査
加工時のバリを取り除き、寸法と振れを確認します。気密検査などは構造と検査計画に応じて設定します。
- 穴口と縁のバリ、残留物を取り除きます。加工済みの機能面を傷付けないようにします。
- 規定の基準から主要寸法、径方向と軸方向の振れを確認し、加工ロットと紐付けます。
- チューブレスの密封構造は要件に従って気密などを検査します。強度、衝撃、疲労などの検証は製品計画に従い別途実施します。
塗装前の洗浄と脱脂
素地と汚染状態に応じて洗浄・脱脂します。アルミとスチールにはそれぞれ適切な工程とロット管理を適用します。
- 素地、表面状態、塗装作業指示書を照合し、前工程の加工と構造検査が承認済みであることを確認します。
- アルミ合金に適した方法で脱脂・洗浄します。過度の侵食や機能面の汚染を防ぎます。
- 工程に従って洗浄後の水洗と清浄度確認を行い、残留液、切りくず、再汚染を防ぎます。
化成処理、水洗、乾燥
素地と塗料に適した化成処理を確認します。アルミホイールとスチールホイールで同じ処理液を使うとは限りません。
- アルミ合金と後工程の液体塗装に適合する表面処理を確認します。スチール部品用の処理液をそのまま使いません。
- 検証済みの工程で処理し、指定の水洗を行います。残留物と処理槽間の交差汚染を管理します。
- 規定どおりに乾燥させて速やかに次工程へ移します。表面状態と後工程の密着条件を確認します。
機能面のマスキングと液体プライマー
図面に従ってベアリング穴と指定のはめ合い面をマスキングし、適合する液体プライマーを使います。
- 製品要件に合わせてマスキングと治具を取り付けます。リム表面すべてを任意に吹付け禁止区域に設定しません。
- プライマー、配合比、可使時間を照合し、検証済みの工程に従って適切なブースで均一に吹き付けます。
- 塗料システムに従ってフラッシュオフまたは必要な中間乾燥を行い、指定条件を満たしてから上塗りへ移ります。
上塗り塗料の調合と吹付け
この例はグラファイトブラックの液体上塗り塗料を示します。色、塗装回数、追加塗膜の要否は顧客の塗装仕様に応じて確認します。
- 色サンプル、プライマーと上塗りの適合性、材料ロット、調合、可使時間を照合します。
- 工程に従い、リム、スポーク、設計で指定された部分に吹き付けます。角部への塗布、塗料だまり、塗り残しを管理します。
- 外観を確認して指定のフラッシュオフを行います。顧客がクリア塗装などを追加指定した場合は、承認済みの層間処理と硬化工程に従います。
乾燥・硬化と冷却
硬化条件は、素地、熱処理状態、すべての塗膜の適合要件を合わせて決めます。
- 塗膜の状態、ハンガーの間隔、作業指示書、適用する乾燥プログラムを確認します。
- 検証済みの塗膜硬化条件に従います。アルミホイールの材料状態と許容される熱履歴を考慮します。
- 規定の後処理条件に達して冷却した後、要件に従って仮の保護材を外し、検査へ送ります。
塗膜、外観、最終検査
外観、機能接続部、塗膜記録を再確認します。規定の性能項目は検査計画に従って検査します。
- 色、光沢、異物、たれ、塗り残し、マスキング境界、はめ合い面の状態を点検します。
- 計画に従って膜厚を測定し、指定の密着性や耐食性などを検査します。破壊検査には指定の試験片または試作品を使います。
- 前工程の構造・寸法記録、塗装ロット、異常対応の完了を照合します。不適合品を隔離して要件に従い再検査します。
保護梱包と出荷引渡し
一品ずつ保護し、型式、素地、色、ロットが分かるように表示して、該当するホイール組立または車両組立工程へ送ります。
- 出荷承認、型式、材質別工程、色、数量、注文要件を照合します。
- 清潔で柔らかい梱包材と仕切りで塗装面と機能接続部を保護し、製品同士の衝突を防ぎます。
- 箱番号とロットを紐付け、注文内容に従って引き渡します。ベアリング、タイヤ、モーターなどの後工程の組立は、実際の製品構造に合わせて別途行います。
鋼材の受入検査と切出し
プレス成形・溶接のスチール構造を用います。リム、ホイールディスク、対応するハブ部品を個別に準備します。
- 鋼材のグレード、厚さ、状態、作業指示書を照合します。乗用車やトラックのホイール寸法をそのまま適用しません。
- 工程に従ってリム用鋼帯、ディスク用プレス素材、ハブ部品を個別に準備し、縁の品質を管理します。
- 素材の外観、規格、数量を点検し、各ロットが車種と対応するように管理します。
リムの円筒成形と突合せ溶接
鋼帯を円筒状に曲げ、適用工程に従って突合せ溶接します。継手とリング素材の状態を再確認します。
- 工程に従ってリング状に成形して端を合わせます。リング素材の向きと継手の位置を確認します。
- 適切な治具と保護設備を使用し、検証済みの溶接工程に従って端部を接合します。
- 要件に従って継手の余りを整え、溶接部とリング素材の寸法を確認します。異常品は隔離します。
リムのロール成形とフランジ成形
リム図面に従い、ロール成形、拡口または形状矯正によってビードシートやリムフランジを成形します。
- 成形ロール、リング素材の状態、製品の版を照合し、工程に従って材料投入を準備します。
- 検証済みの手順で段階的に成形し、リムフランジ、ビードシート、溶接部周辺の異常を管理します。
- 輪郭、開口部寸法、割れを点検し、要件を満たしてから後工程の組立に進みます。
ホイールディスクのプレス成形と穴加工
プレスでホイールディスクの輪郭と指定の穴を形成します。
- プレス素材、金型、材料の向きを照合し、安全装置と材料投入条件を確認します。
- 規定の工程でホイールディスクの輪郭を成形し、設計で指定された中央の開口部や通風穴などを加工します。
- バリを除去して割れ、擦り傷、スプリングバック、穴位置を点検し、ディスクのロット表示を保持します。
リム、ディスク、ハブの組立溶接
基準に合わせて同心に位置決めし、指定の位置と順序で溶接します。
- 部品を照合して治具内で位置を決め、リム、ディスク、ハブの相対位置を確認します。
- 製品設計と検証済みの工程に従って指定の継手を溶接し、入熱と溶接変形を管理します。
- 冷却後に要件に従って固定を解除し、継手とホイール本体を確認します。溶接の追跡記録を保持します。
溶接後の仕上げ、加工、矯正
スラグとバリを除去し、設計に従って必要な接続部の加工と矯正を行います。
- スパッタ、バリ、汚れを除去します。荷重を支える溶接部を保護し、有効な溶接ビードを任意に削り落としません。
- 図面と工程に従い、必要なハブ接続部を加工または再加工します。はめ合い面を保護します。
- 適切な治具で矯正して再測定します。許容矯正範囲を超える部品は不適合品として扱います。
溶接部、寸法、構造の検査
計画に従って溶接部、寸法、振れを検査します。気密が必要な構造は規定の別検査を行います。
- 検査計画に従って溶接部とホイール本体を検査します。必要な非破壊検査方法と範囲は製品要件に応じて決まります。
- 組付基準から接続部、リムの輪郭、径方向と軸方向の振れを点検します。
- チューブレスの密封構造は要件に従って気密を検査します。強度、衝撃、疲労などの型式検証や抜取検証は、製品計画に従って別途行います。
塗装前の洗浄と脱脂
素地と汚染状態に応じて洗浄・脱脂します。アルミとスチールにはそれぞれ適切な工程とロット管理を適用します。
- 素地、表面状態、塗装作業指示書を照合し、前工程の加工と構造検査が承認済みであることを確認します。
- スチール部品に適した工程で脱脂・清掃します。必要なさび除去は承認済みの方法に従います。
- 工程に従って洗浄後の水洗と清浄度確認を行い、残留液、切りくず、再汚染を防ぎます。
化成処理、水洗、乾燥
素地と塗料に適した化成処理を確認します。アルミホイールとスチールホイールで同じ処理液を使うとは限りません。
- 鋼材と後工程の液体塗装に適合する防食表面処理を照合します。
- 検証済みの工程で処理し、指定の水洗を行います。残留物と処理槽間の交差汚染を管理します。
- 規定どおりに乾燥させて速やかに次工程へ移します。表面状態と後工程の密着条件を確認します。
機能面のマスキングと液体プライマー
図面に従ってベアリング穴と指定のはめ合い面をマスキングし、適合する液体プライマーを使います。
- 製品要件に合わせてマスキングと治具を取り付けます。リム表面すべてを任意に吹付け禁止区域に設定しません。
- プライマー、配合比、可使時間を照合し、検証済みの工程に従って適切なブースで均一に吹き付けます。
- 塗料システムに従ってフラッシュオフまたは必要な中間乾燥を行い、指定条件を満たしてから上塗りへ移ります。
上塗り塗料の調合と吹付け
この例はグラファイトブラックの液体上塗り塗料を示します。色、塗装回数、追加塗膜の要否は顧客の塗装仕様に応じて確認します。
- 色サンプル、プライマーと上塗りの適合性、材料ロット、調合、可使時間を照合します。
- 工程に従い、リム、スポーク、設計で指定された部分に吹き付けます。角部への塗布、塗料だまり、塗り残しを管理します。
- 外観を確認して指定のフラッシュオフを行います。顧客がクリア塗装などを追加指定した場合は、承認済みの層間処理と硬化工程に従います。
乾燥・硬化と冷却
硬化条件は、素地、熱処理状態、すべての塗膜の適合要件を合わせて決めます。
- 塗膜の状態、ハンガーの間隔、作業指示書、適用する乾燥プログラムを確認します。
- 検証済みの塗膜硬化条件に従って処理し、塗膜の異常と部品の状態を管理します。
- 規定の後処理条件に達して冷却した後、要件に従って仮の保護材を外し、検査へ送ります。
塗膜、外観、最終検査
外観、機能接続部、塗膜記録を再確認します。規定の性能項目は検査計画に従って検査します。
- 色、光沢、異物、たれ、塗り残し、マスキング境界、はめ合い面の状態を点検します。
- 計画に従って膜厚を測定し、指定の密着性や耐食性などを検査します。破壊検査には指定の試験片または試作品を使います。
- 前工程の構造・寸法記録、塗装ロット、異常対応の完了を照合します。不適合品を隔離して要件に従い再検査します。
保護梱包と出荷引渡し
一品ずつ保護し、型式、素地、色、ロットが分かるように表示して、該当するホイール組立または車両組立工程へ送ります。
- 出荷承認、型式、材質別工程、色、数量、注文要件を照合します。
- 清潔で柔らかい梱包材と仕切りで塗装面と機能接続部を保護し、製品同士の衝突を防ぎます。
- 箱番号とロットを紐付け、注文内容に従って引き渡します。ベアリング、タイヤ、モーターなどの後工程の組立は、実際の製品構造に合わせて別途行います。