一つの生産ライン、15の工程
樹脂原料から、
外装部品一式へ。
工場内の工程を順にたどります。下にスクロールすると、各工程のイメージと製造の要点を確認できます。
射出成形工場 → 塗装工場 → 組立ライン
AI生成の実写風イメージ・現地で撮影した記録ではありません
一つの生産ライン、15の工程
工場内の工程を順にたどります。下にスクロールすると、各工程のイメージと製造の要点を確認できます。
射出成形工場 → 塗装工場 → 組立ライン
AI生成の実写風イメージ・現地で撮影した記録ではありません
工程を選ぶと該当箇所に移動します。画像はAI生成の実写風イメージです。工程条件は現場の工程票に従います。
一般的な工程のイメージです。MOPEDOEMの自社工場を示すものではありません。実際の工程票と受入基準は注文ごとに確認します。
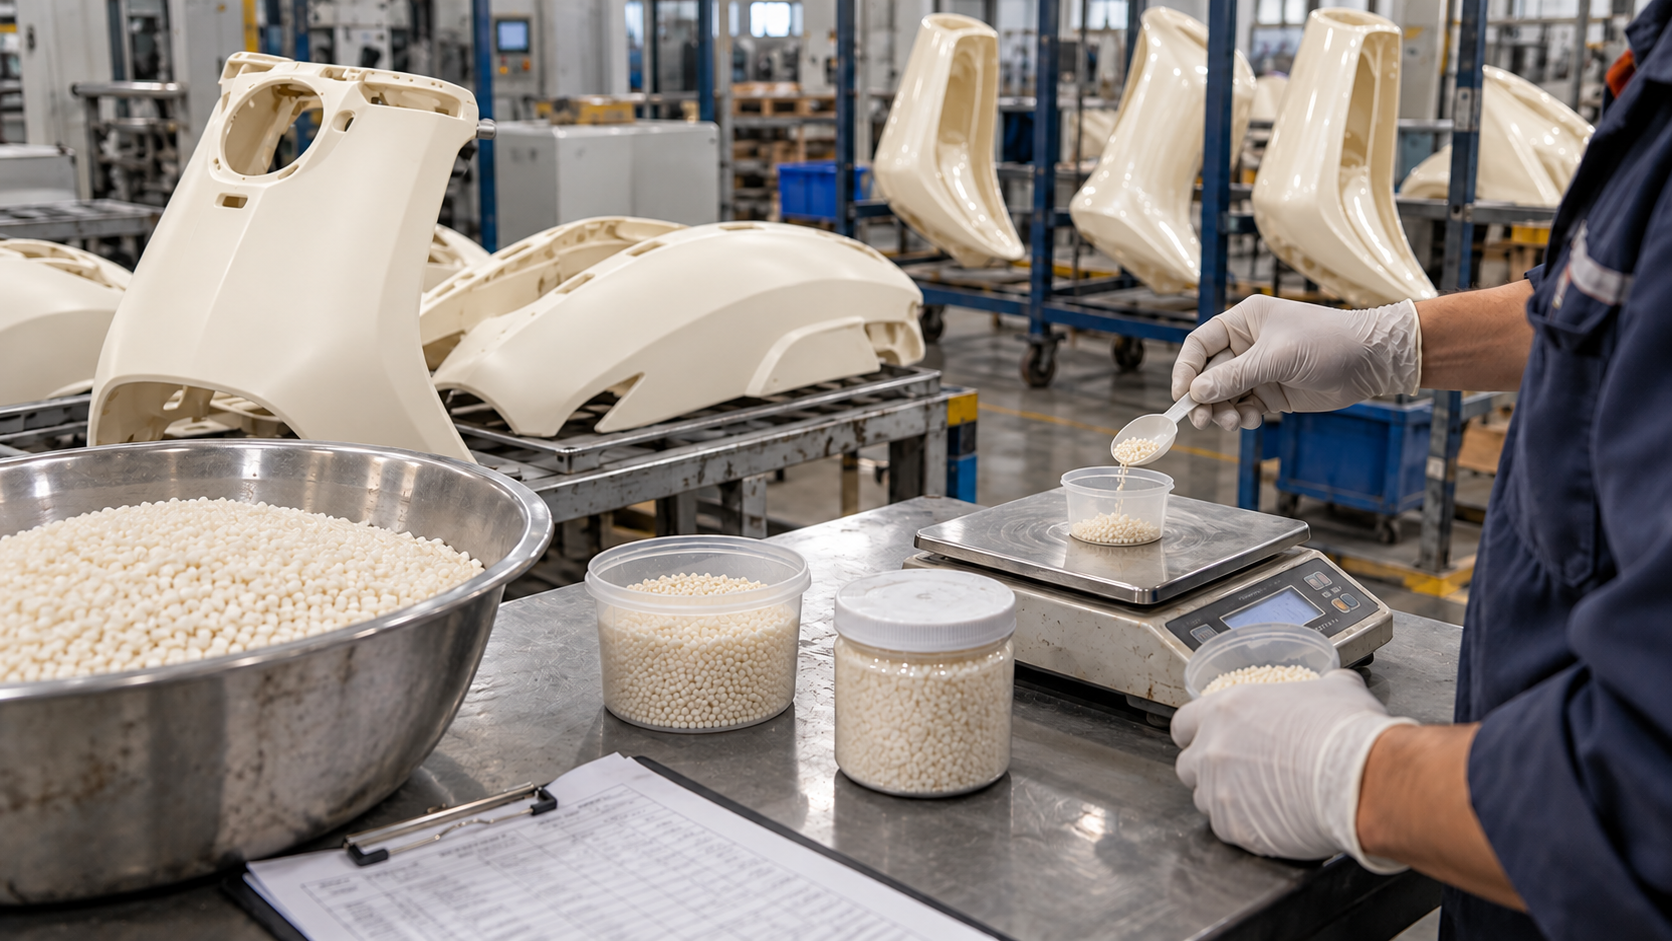
この例では、わずかに光を通すアイボリー色の無着色ABSを使います。顧客が指定色を希望する場合は、配合に合ったマスターバッチまたは粉末着色剤を選びます。
青色着色剤を加えない無着色ABSのロットです。他の色や材料が混入しないよう、設備を清掃します。
乾燥の要否、条件、含水率の基準は樹脂グレードごとに確認します。
わずかに透光するアイボリー色の無着色ABS成形品を示します。薄い縁は少し光を通します。成形条件は樹脂グレード、金型、製品要件に応じて確認します。
ゲート跡、バリ、突起を取り除き、外観面、クリップ、取付基準部を保護します。
清潔で柔らかい仕切り材を使い、輸送中の傷、圧迫、汚染を防ぎます。
射出成形工場と塗装工場の間で、数量、ロット、外観を確認して引き渡します。両工場は別々の工程を担います。
許容された方法で表面の不良を処理します。薄肉部を削り抜いたり稜線を崩したりしないようにします。
塗装する素地表面を足付けしてから除じん・清掃します。樹脂部品の裏面だけを処理する工程ではありません。
塗料メーカーの指示と承認サンプルに従って調合し、配合比、ろ過、可使時間を管理します。
選んだプライマーと色塗料のシステムに従って塗り重ねます。フラッシュオフや層間条件は塗料の指定に従います。
乾燥・硬化条件は、塗料の指定と樹脂素地の耐熱性を合わせて決めます。
塗膜システムで許容される方法で仕上げと磨きを行い、角部と塗膜厚を保ちます。
先に検査の合否を判定し、顧客が選んだ塗装仕様に従って追加塗装の要否を決めます。
追加塗装仕様を選んだ場合に限り実施します。先に適合性、層間状態、処理要件を確認します。
追加塗膜に対応した条件で再び乾燥・硬化させます。素地と既存の塗膜も考慮します。
最終塗膜で許容される仕上げ方法を使います。光沢は顧客承認サンプルを基準とします。
追加塗装後は再検査を行います。最終外観と注文で指定された性能を確認してから梱包します。
硬化と出荷承認の状態を確認し、適切な仕切り梱包で最終の外観面を保護します。
一式をそろえて組立ラインに送り、ロット、数量、色、外観状態を引き継ぎます。