フレームができるまで電動二輪車の製造工程
MOPEDOEM・生産パートナーのページに戻る

一つの生産ライン、15の工程

鋼管から、
一つのフレームへ。

工場内の工程を順にたどります。下にスクロールすると、各工程のイメージと製造の要点を確認できます。

AI生成の実写風イメージ・現地で撮影した記録ではありません

フレーム製造の工程画像製造工程のイメージ・AI生成

15の工程を順に見る

工程を選ぶと該当箇所に移動します。画像はAI生成の実写風イメージです。工程条件は現場の工程票に従います。

工程の説明

一般的な工程のイメージです。MOPEDOEMの自社工場を示すものではありません。実際の工程票と受入基準は注文ごとに確認します。

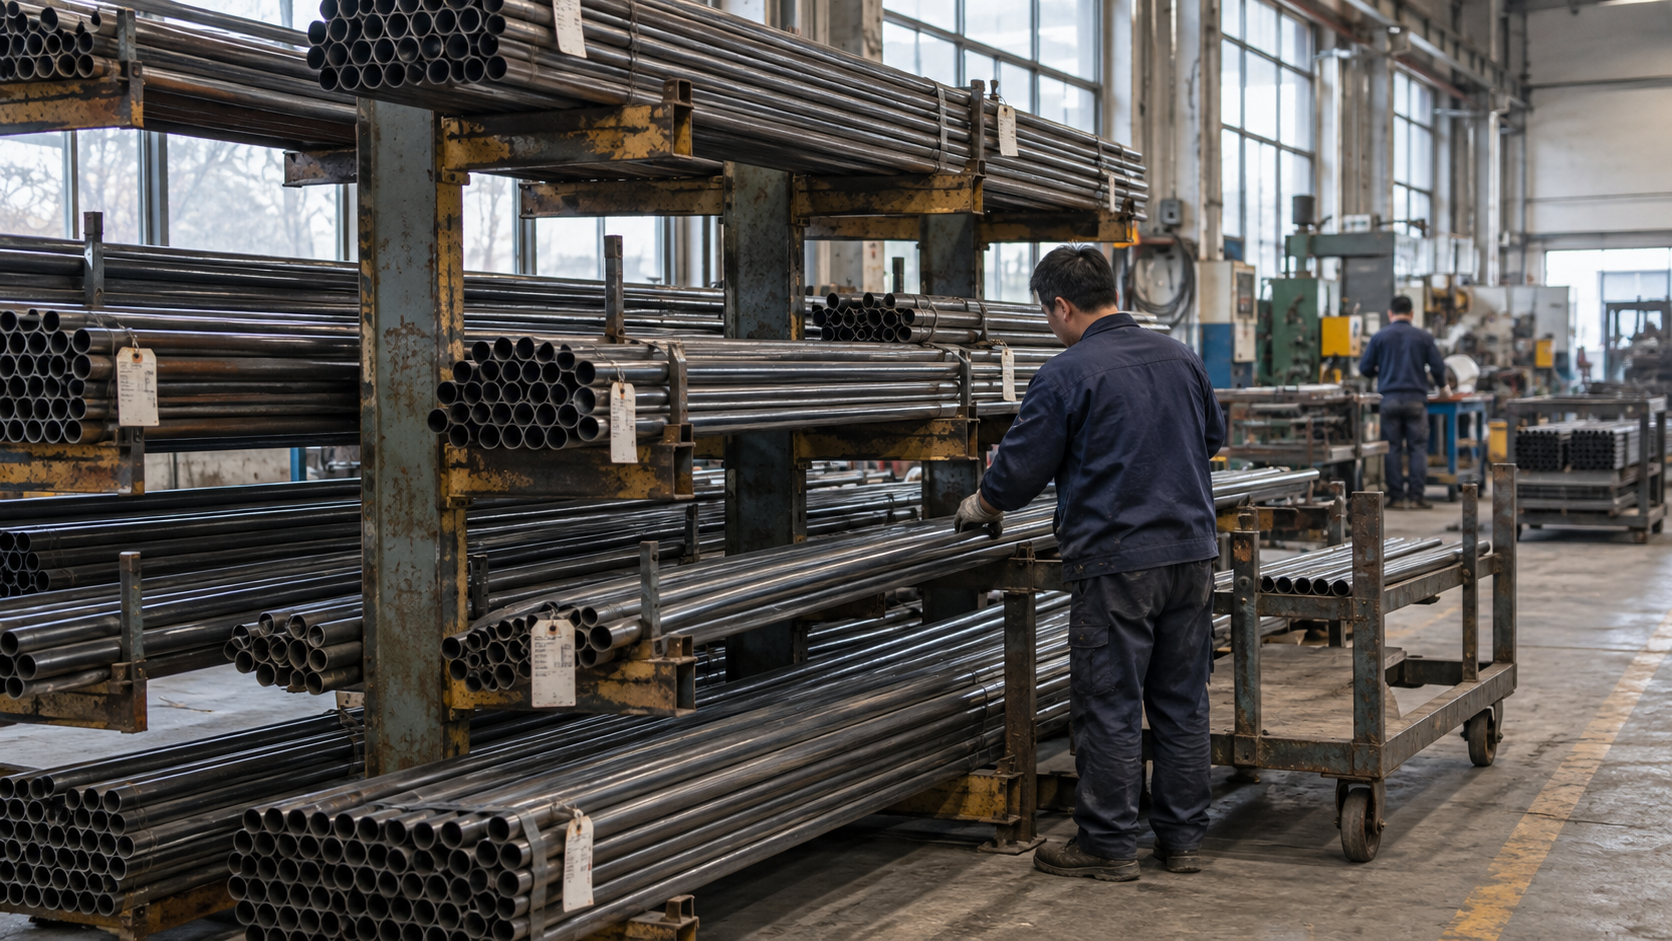
鋼管の原材料置き場

規格ごとに棚を分け、異なる材料の混入を防ぎます。

  1. 作業指示書と材質表示を照合し、該当する規格の管材を選びます。
  2. 管束の両端を支えながら持ち上げ、棚から取り出します。
  3. 払出数量を確認し、切断機の供給ラックに搬送します。
鋼管の切断

送り位置が決まったらクランプで固定し、切断中は管材を支持します。

  1. 供給ローラーで鋼管を位置決め部に送ります。
  2. クランプを締め、管材が軸方向や径方向に動かないようにします。
  3. 回転するのこ刃を送り込んで切断し、刃を安全な位置に戻します。
  4. 切断材を受け台で受け、端面のバリを除去します。
NC曲げ加工

管材を固定して金型に沿わせて曲げ、スプリングバックを補正します。

  1. 直管をストッパーと曲げ型に当てます。
  2. クランプを閉じ、押さえ型を管材に密着させます。
  3. 曲げアームを回転させ、金型に沿って成形します。
  4. 型を戻して部品を取り出し、検査用の型板で形状を確認します。
穴あけ・ねじ立て

基準位置で固定し、工程票に従って穴あけとねじ立てを順に行います。

  1. 管材を下型に置き、位置を決めます。
  2. パンチを下げて穴をあけ、抜きかすを金型から排出します。
  3. 主軸を回してタップ加工し、逆回転させてタップを抜きます。
  4. 該当する通り・止まりねじゲージでねじ部を確認します。
ロボット溶接

治具で固定した後、図面で指定された位置を溶接します。

  1. 基準に合わせて部品を配置し、クランプで接合部を固定します。
  2. ロボットが溶接開始点に近づき、ワイヤー送給の準備をします。
  3. トーチが接合線に沿ってアーク溶接し、溶接ビードを形成します。
  4. アークを止め、トーチを戻して固定解除と取り出しに備えます。
溶接部の検査

溶接部の外観と主要な接合箇所を確認します。

  1. 接合部に沿って溶接ビードを一つずつ目視確認します。
  2. ゲージで脚長とビード形状を確認します。
  3. 欠陥箇所をマーキングし、不適合品を隔離して手直しします。
研磨・矯正

バリを除去した後、基準に合わせて矯正し、寸法を再測定します。

  1. 砥石を溶接部の手直し箇所に当てます。
  2. フレームを矯正用の基準台に置きます。
  3. 加圧ヘッドを下げ、矯正時のストロークを制限します。
  4. ヘッドを戻し、主要寸法を再確認します。
ブラスト処理

前処理の前に表面を清掃し、処理後は速やかに次工程へ送ります。

  1. ワークをブラスト装置に入れ、作業区画を閉じます。
  2. ノズルを表面に沿って動かします。研掃材は清掃中に噴射されます。
  3. 集じん配管で粉じんを集め、研掃材を回収します。
  4. 残留物を取り除き、前処理へ送ります。
前処理

専用設備内で搬送します。吊り掛けは前処理設備の出口から行います。

  1. 脱脂で表面の油分を取り除きます。
  2. 水洗で残留液を除去し、後段の処理槽への持ち込みを抑えます。
  3. 化成処理で塗装の下地を形成します。
  4. 最終水洗で表面の清浄状態を確認します。
  5. 設備出口で吊り掛け工程へ引き渡します。
カチオン電着塗装

ハンガーを通じて通電し、槽内で塗膜を析出させた後に水洗します。

  1. 吊り点で導通を確保し、フレームを安定させます。
  2. フレームを槽内に降ろし、電着塗膜が形成される過程を示します。
  3. 槽から引き上げ、限外ろ過水洗へ送ります。
  4. 塗膜が付いたフレームを専用の乾燥工程へ搬送します。
電着塗膜の焼付乾燥

電着塗膜を乾燥させる工程です。粉体塗装後の焼付けは別工程で行います。

  1. 水洗で余分な塗料と残留液を取り除きます。
  2. 水切りして、乾燥炉への液の持ち込みを抑えます。
  3. 電着塗料の指定条件に従って乾燥させます。
  4. 冷却後、粉体塗装ブースへ送ります。
静電粉体塗装

両側のガンを往復させ、塗り残しと粉体の過度な堆積を防ぎます。

  1. ハンガーでフレームを塗装ブースへ搬入します。
  2. 両側のガンを上下に動かし、粉体が付着する過程を示します。
  3. 塗着しなかった粉体を回収・ろ過部で集めます。
塗膜の焼付硬化

塗料の指定条件に従って加熱硬化させ、炉を出たら冷却工程へ送ります。

  1. フレームが一定速度で硬化炉に入ります。
  2. 指定の加熱プロファイルに従い、粉体を平滑化して硬化させます。
  3. 炉を出たら、専用の冷却・吊り降ろし工程へ送ります。
冷却・吊り降ろし

冷却後にフレームを取り外し、空のハンガーを後方の経路で戻します。

  1. 送風で冷却を補助し、フレーム同士の間隔を保ちます。
  2. 塗面を確認し、搬送時にぶつけないようにします。
  3. フレームを受けローラーまで降ろし、空のハンガーはそのまま進みます。
  4. フレームは最終検査へ送り、空のハンガーは後方から戻します。
最終検査・入庫

検査の後、コードを読み取り、梱包して所定の場所に保管します。

  1. 図面と外観を照合し、重要項目を確認します。
  2. コードを読み取り、フレーム識別情報をロットと紐付けます。
  3. 塗面を傷つけないよう、指定の棚に収納します。

    画像はAI生成の工程イメージで、実際の工場で撮影した記録ではありません。手順を選ぶと説明が表示されます。画像内の設備がその動作を再現するわけではありません。