一台の車両ができるまで電動二輪車・車両組立
MOPEDOEM・生産パートナーのページに戻る

2つの部品供給が合流する16の組立工程

一つのフレームから、
一台の車両へ。

工場内の工程を順にたどります。下にスクロールすると、各工程のイメージと製造の要点を確認できます。

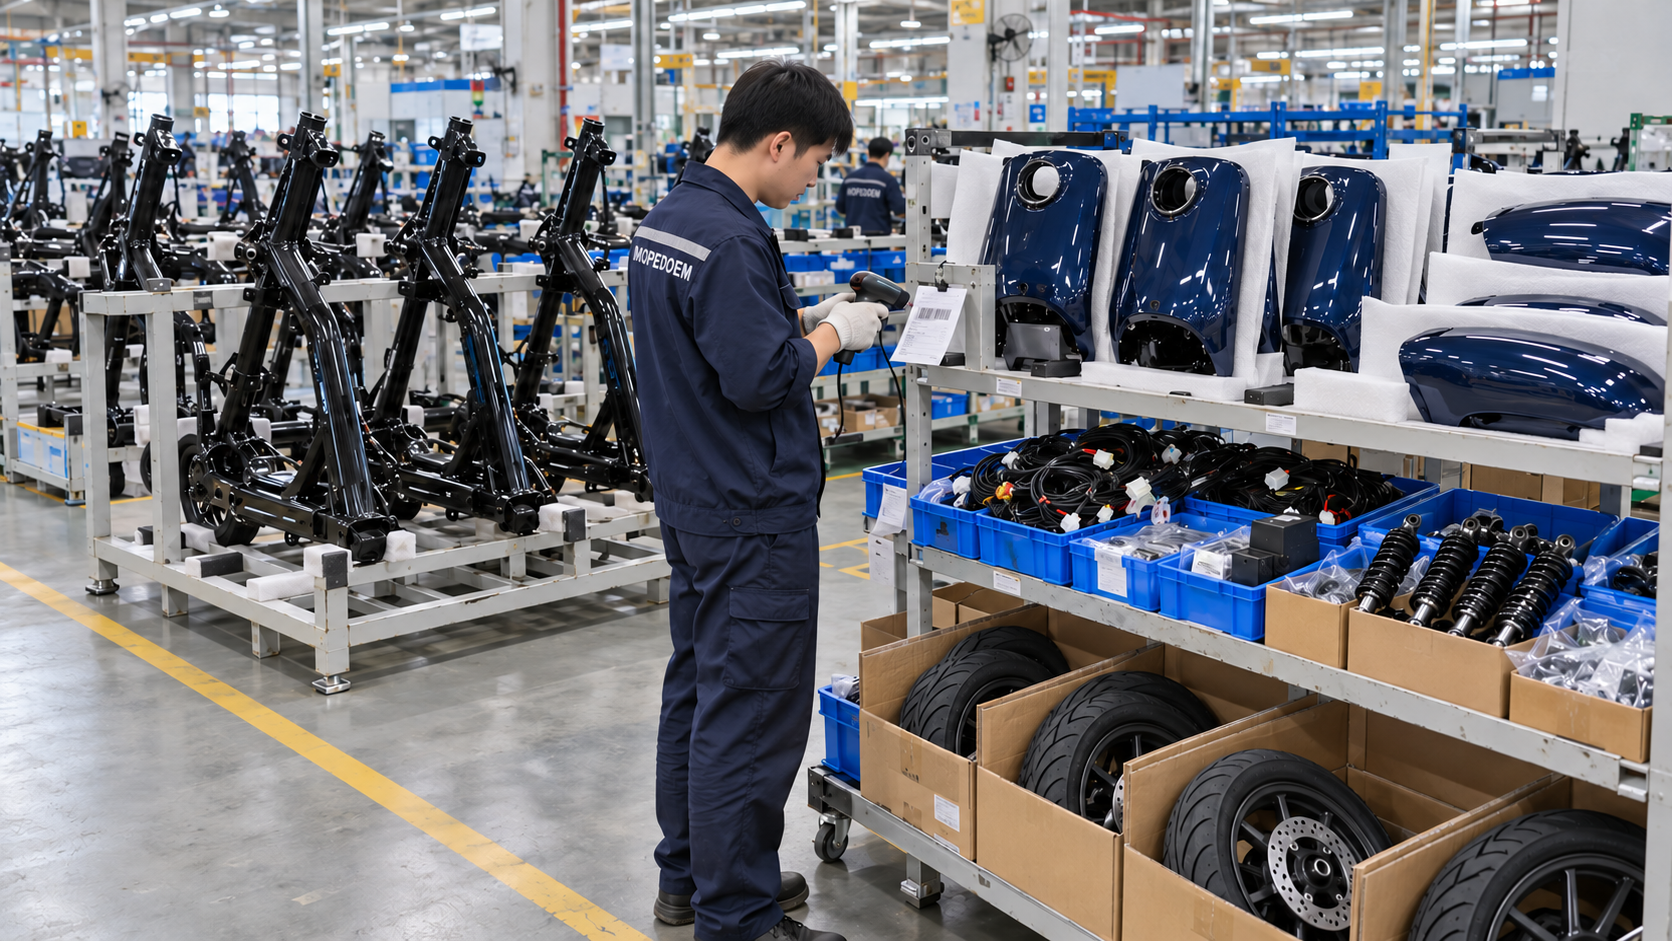
塗装済みフレーム+塗装済み外装パネル→車両組立

AI生成の実写風イメージ・現地で撮影した記録ではありません

車両組立・工程画像製造工程のイメージ・AI生成

部品から車両になるまでの16工程

工程を選ぶと該当箇所に移動します。画像はAI生成の実写風イメージです。工程条件は現場の工程票に従います。

工程の説明

一般的な工程のイメージです。MOPEDOEMの自社工場を示すものではありません。実際の工程票と受入基準は注文ごとに確認します。

受入検査と部品一式の準備

車種、色、仕様ごとに部品一式をそろえます。フレーム工場と外装パネル塗装工場から受け入れた合格品を使います。

  1. 作業指示書と部品表の版を確認し、フレーム、インホイールモーター、バッテリー、コントローラー、外装パネルの構成を照合します。
  2. 受入承認、識別表示、外観を確認します。外装パネルは塗装工場で塗装を終え、完成色の状態で車両組立工程に入ります。
  3. 組立順序と作業台に合わせて仕分けます。欠品、異品混入、不適合品は隔離し、ロットの追跡記録を残します。
フレーム投入と位置決め

フレームを組立用の搬送治具に載せ、塗装面を保護し、車両と製造指示書を紐付けます。

  1. フレームの識別情報と製造指示書を再確認し、車両と組立記録の対応を登録または照合します。
  2. 指定の支持点で治具に載せます。外装パネルの取付位置や配線ブラケットには荷重を掛けません。
  3. 固定が安定し、接触部が保護されていることを確認します。塗膜と取付基準部の損傷を防ぎます。
ステアリングベアリングとフロントフォーク

車種に合わせてベアリング、シール、フロントフォークを組み付け、操舵の滑らかさとすき間を確認します。

  1. ベアリング、ワッシャー、シールの組立順序を確認し、工程要件に従って接触面の準備と潤滑を行います。
  2. フロントフォークを支えながらステアリング軸をヘッドチューブに正しく合わせます。ベアリングやねじ部に打痕を付けないようにします。
  3. 車種別の工程に従って予圧を設定し、固定します。回転抵抗、すき間、可動限界を再確認します。
リアスイングアームとリアショック

スイングアームを支えた状態でブッシュ、連結軸、ショックアブソーバーを取り付け、組立時の偏荷重を防ぎます。

  1. スイングアーム、ブッシュ、ワッシャー、連結部品が車種と合うか確認し、治具で組付位置を支えます。
  2. 規定の向きで連結軸と付属部品を取り付けます。欠品、位置ずれ、挟み込みによる損傷がないか確認します。
  3. ショックアブソーバーの上下を接続し、規定の荷重状態と順序で締め付けて記録します。
後輪とインホイールモーター

後輪にインホイールモーターを搭載する車種を例に、軸端の位置、回り止め部品、モーターケーブルの保護を併せて確認します。

  1. 持上げ装置でモーター付き後輪をスイングアームに入れます。モーターケーブルを引っ張って車輪を持ち上げません。
  2. 車種の要件に従って軸端の向き、位置決めワッシャー、回り止め構造、ブレーキ部品の適合を照合します。
  3. 工程に従って締め付けて記録し、モーターケーブルを保護スリーブと固定点に沿って配線します。サスペンションの動きに必要な余裕を確保します。
前輪とブレーキの組立

このページではディスクブレーキを例に、車種に合わせて車軸、スペーサー、ディスク、キャリパーを取り付けます。

  1. 車輪、タイヤの向き、軸ブッシュを照合し、車輪を支えてフロントフォークの取付位置に合わせます。
  2. 規定に従ってキャリパーと締結部品を組み付けます。ディスクやパッドに油を付けたり衝撃を加えたりしないようにします。
  3. 規定の順序で締め付けて記録します。車輪端部のすき間、回転、ブレーキの干渉を確認し、後工程で油圧ホースを接続して調整します。
ハンドル、操作部、メーターパネル

ハンドル、ブレーキレバー、スロットルグリップ、スイッチ、メーターパネルを組み付け、操舵範囲全体のすき間を確認します。

  1. 車種基準に合わせてハンドルの向きと固定位置を決め、指定の順序で締め付けます。
  2. スロットルグリップ、ブレーキレバー、スイッチを取り付け、可動部の戻り、すき間、締付状態を確認します。
  3. メーターパネルとブラケットを取り付け、ホースと配線を仮配置します。ハンドルを左右いっぱいに切ったときに張ったり他の部品に当たったりしないようにします。
メインハーネスとコントローラー

駆動電源を分離した状態で配線図に従って取り回し、コネクターのロック、密封、可動範囲の余裕を確認します。

  1. ハーネス、コントローラー、コンバーターが車種の版と合うか確認します。駆動電源は分離したまま、電気作業手順に従います。
  2. コントローラーと関連ブラケットを取り付け、指定の固定点に沿って配線します。鋭い縁、熱源、可動部との干渉箇所を避けます。
  3. 適合するコネクターを接続し、ロック、密封、保護スリーブを確認します。操舵とサスペンションの全可動範囲で余裕を再確認します。
ブレーキ配管の接続と静的調整

例に用いる油圧ディスクブレーキを工程に従って接続し、エア抜きと点検を行います。この時点では駆動させません。

  1. 配管の規格、継手、摩耗を防ぐ固定点、操舵とサスペンションの動きに必要な余裕を確認します。
  2. 車種指定の作動液と専用工具で油圧系統のエア抜きを行います。レバーのストローク、戻り、漏れを点検します。他のブレーキ方式には対応する工程を適用します。
  3. 車輪の回転、ブレーキの引きずり、サスペンションの動き、前工程の主要締付記録を再確認し、合格後に次の組立工程に進みます。
バッテリーシステムの搭載

適合する完成バッテリーパックを取り付け、保護と固定を確認します。規定の通電工程までは電源を分離しておきます。

  1. バッテリーの型式、表示、構成の適合性、出荷承認を照合し、ケース、コネクター、輸送時の損傷を点検します。
  2. 適切な搬送装置または持上げ装置でブラケットに載せ、支持、緩み止め、ロック構造を確認します。
  3. 電気組立手順に従ってコネクター、極性表示、ケーブル固定と保護を確認します。管理された通電時点までは分離状態を保ちます。この例を通電作業手順の代わりに使いません。
外装パネルとランプの組立

外装パネルには前工程で塗装を終えた完成品を使います。ABSの素地色は未塗装材のイメージにのみ示します。

  1. 前後のランプ、ブラケット、対応するハーネスを照合し、工程に従って接続、防水スリーブ、固定を確認します。
  2. クリップと取付点の順序に合わせて位置を決め、フロントカバー、サイドカバー、ステップなどを取り付けます。塗装面を保護します。
  3. クリップ、ねじ、配線の挟み込み、組付すき間を一つずつ確認します。樹脂部品を無理に押し込んで組付誤差を補いません。
シート下収納、シート、付属品

シート下収納、シート、ロック、ミラー、ステップなど車種に応じた部品を組み付け、必要な検査用接続部を残します。

  1. 車種の構造に合わせてシート下収納とシートを取り付けます。バッテリー、配線、ロックを保護し、開閉スペースを確認します。
  2. ミラー、同乗者用ステップ、注文の付属品を取り付けます。シートロック、スタンド、可動部を点検します。
  3. 組立の完了、車両の構成品、検査用接続部の状態を照合します。工具と異物を取り除いてから調整工程に移します。
管理された通電と機能調整

指定の検査台で管理された状態で通電し、表示、ランプ、ホーン、車種指定のインターロック機能を確認します。

  1. 機械部品の組立、駆動電源の接続、保護状態を再確認します。検査台で規定どおりに電源をつなぎ、車両を管理された状態で固定します。
  2. 車種に適した診断ツールで、版と構成、故障状態、規定のシステムパラメーターを照合します。
  3. 表示、スイッチ、ランプ、ホーン、車種指定のブレーキまたはスタンドのインターロックを一つずつ点検します。異常は記録し、車両を隔離して再検査します。故障したまま次の工程へ送りません。
車両性能とライン最終検査

適切な試験台と管理された検査台で、駆動や制動などを検証します。項目、範囲、判定基準は車種別の検査計画に従います。

  1. 試験装置の状態、車種別プログラム、車輪位置、固定と保護装置を確認してから作業手順に従って検査台に入れます。
  2. 検証済みの項目に従って駆動、制動、異音、作動状態を点検し、結果を記録します。画像の計器を実測の代わりに使いません。
  3. 検査計画に従って、対応する検査台で照射状態、指定の電気項目、必要に応じた散水の抜取検査などを行います。異常品を隔離して対応し、再検査します。
外観の最終検査と車両の出荷承認

外観、組立、検査、追跡記録を再確認します。全項目の確認と異常対応が完了してから出荷を承認します。

  1. 指定の照明と検査条件で、塗装面、色、すき間、ランプ、シート、付属品の状態を点検します。
  2. 車両の識別情報、構成、主要締付記録と検査記録を照合し、未実施の工程や未処理の異常がないか確認します。
  3. 不適合車両を隔離して対応し、要件に従って再検査します。記録が出荷承認要件を満たしたら梱包に進みます。
梱包、入庫、出荷

注文別の梱包仕様に従って塗装面と破損しやすい部品を保護します。同梱品、表示、出庫情報を照合します。

  1. 出荷承認、車種構成、キー、車載書類を確認します。規定に従って車両を停止し、輸送状態とバッテリーの取扱いを準備します。
  2. 梱包設計に従って外観面、ランプ、操作部を保護します。台座、固定点、外装梱包を確認し、取り外した部品は個別に保護して表示します。
  3. 箱番号、対応する車両、保管位置を記録します。注文と該当する輸送要件に従い、出庫して引き渡します。

    画像はAI生成の工程イメージで、実際の工場で撮影した記録ではありません。手順を選ぶと説明が表示されます。画像内の設備がその動作を再現するわけではありません。