كيف يُصنع هيكل المركبةالمركبات الكهربائية ذات العجلتين · صور توضيحية للعملية
MOPEDOEM · العودة إلى صفحة الإنتاج

خط إنتاج واحد · خمس عشرة مرحلة

من الأنابيب الفولاذية
إلى هيكل متكامل.

تابع تسلسل العمليات داخل الورشة. مرّر لأسفل لاستعراض مشهد كل مرحلة وأهم نقاط التصنيع فيها.

رسم توضيحي بأسلوب التصوير الواقعي مولّد بالذكاء الاصطناعي · ليس تصويرًا ميدانيًا

تصنيع الهيكل · صور توضيحيةصور توضيحية للعملية · مولّدة بالذكاء الاصطناعي

خمس عشرة مرحلة في مسار متكامل.

اختر مرحلة لفتح القسم المقابل. الصور توضيحية بأسلوب واقعي ومولّدة بالذكاء الاصطناعي. تُحدَّد معلمات التشغيل وفق بطاقة العملية المعتمدة في موقع التصنيع.

شرح مراحل العملية

يوضح هذا الدليل عملية تصنيع عامة ولا يمثل مصنعًا مملوكًا لشركة MOPEDOEM. يجب تأكيد بطاقات العملية الفعلية ومعايير القبول لكل طلبية.

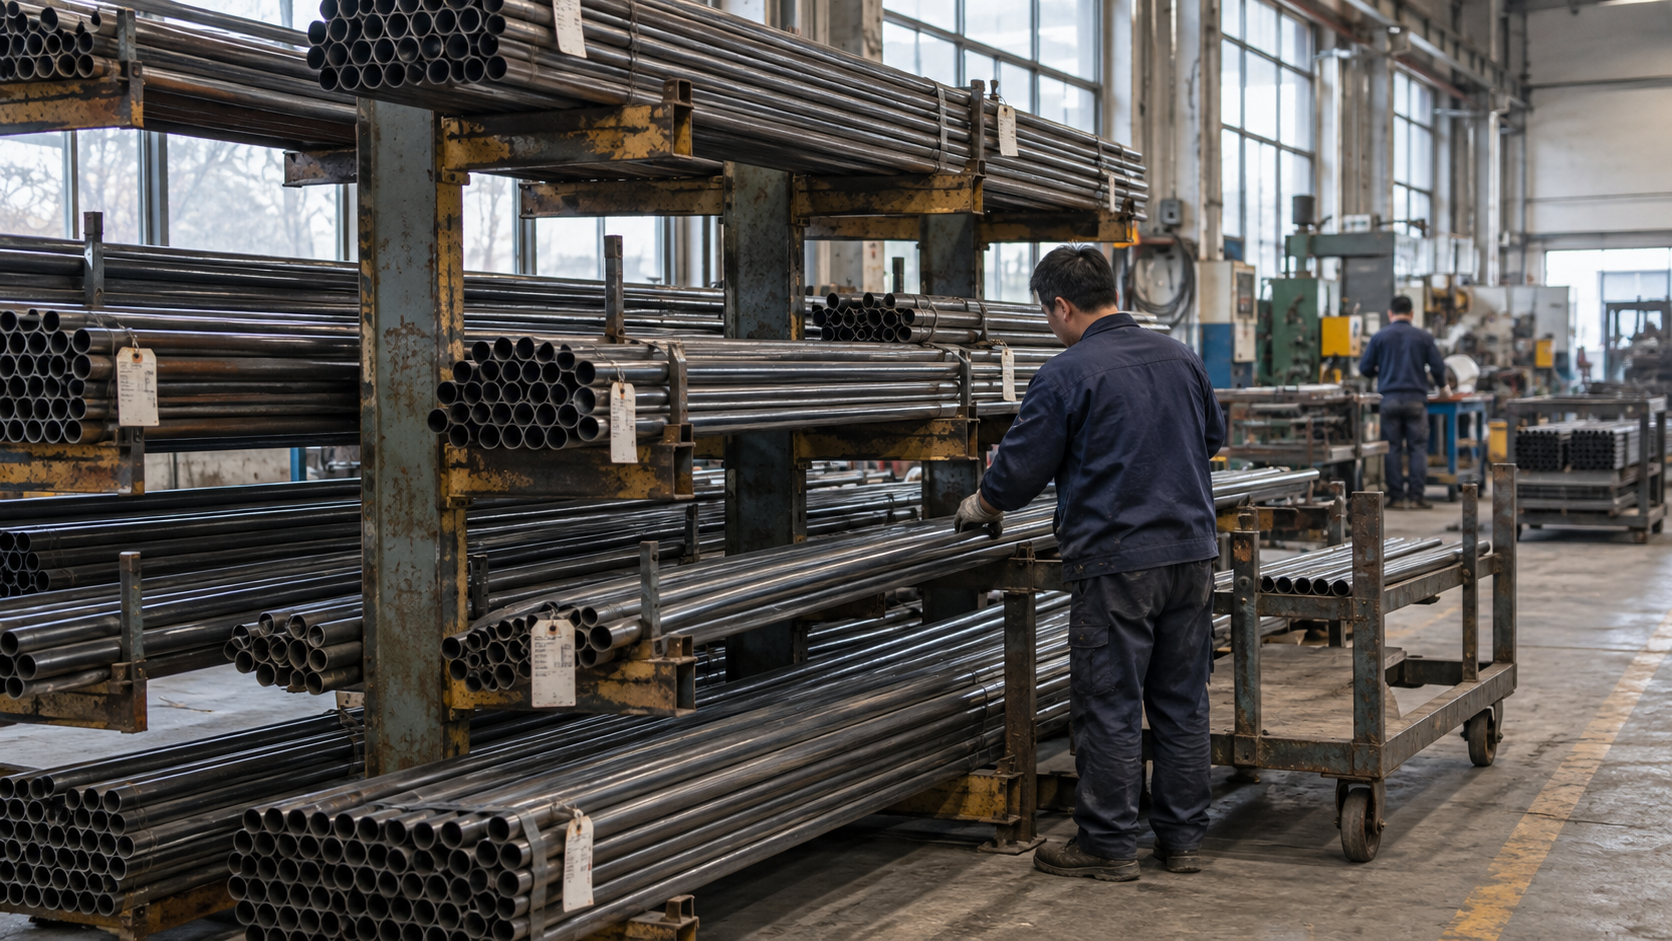
منطقة تخزين الأنابيب الفولاذية

تُفرز الأنابيب على رفوف بحسب مواصفاتها لمنع اختلاط المواد.

  1. طابق أمر العمل مع علامة المادة، ثم اختر المقاس والمواصفة المطلوبين.
  2. ارفع حزمة الأنابيب من الرف مع إسناد طرفيها.
  3. تحقّق من الكمية المصروفة، ثم انقلها إلى رف تغذية ماكينة القطع.
قطع الأنابيب

ثبّت الأنبوب بعد وصوله إلى موضع القطع، وأبقِه مسنودًا أثناء التشغيل.

  1. تنقل بكرات التغذية الأنبوب إلى منطقة تحديد الموضع.
  2. يُغلق المشبك لمنع حركة الأنبوب محوريًا وشعاعيًا.
  3. تدور شفرة المنشار وتتقدم للقطع، ثم تعود إلى الموضع الآمن.
  4. تسقط القطع القصيرة على مسند الاستلام، ثم تُزال الزوائد من أطرافها.
ثني الأنابيب بالتحكم الرقمي

ثبّت الأنبوب واثنه وفق حركة القالب، مع تعويض الارتداد المرن.

  1. أسند الأنبوب المستقيم إلى المصد وقالب الثني.
  2. أغلق كتلة التثبيت ليضغط القالب على الأنبوب.
  3. يدور ذراع الثني فيأخذ الأنبوب شكل القالب.
  4. افتح القالب وأخرج القطعة، ثم راجع شكلها بمقياس نموذجي.
التثقيب وعمل القلاووظ

ثبّت القطعة وفق المرجع، ونفّذ التثقيب وعمل القلاووظ بالتتابع وفق بطاقة العملية.

  1. ضع الأنبوب في القالب السفلي وحدد موضعه.
  2. يهبط رأس المكبس لعمل الثقب وتُطرد القصاصة من القالب.
  3. يدور المغزل لقطع القلاووظ، ثم ينعكس اتجاهه لسحب أداة القطع.
  4. افحص القلاووظ بمقياس المرور وعدم المرور المناسب.
اللحام الروبوتي

نفّذ اللحام بعد التثبيت في الجيغة، وفق مواضع الوصلات في الرسم.

  1. رتّب القطع وفق مراجع التثبيت وثبّت الوصلات بالمشابك.
  2. يقترب الروبوت من بداية الوصلة استعدادًا لتغذية سلك اللحام.
  3. تشعل الشعلة القوس وتسير على خط الوصلة لتشكيل خرزة اللحام.
  4. أطفئ القوس وأبعد الشعلة استعدادًا لفك التثبيت وإخراج القطعة.
فحص وصلات اللحام

افحص مظهر اللحام ومواضع الوصل الحرجة.

  1. عاين خرزات اللحام واحدة تلو الأخرى على طول الوصلات.
  2. حرّك مقياس اللحام للتحقق من طول ساق اللحام وشكله.
  3. علّم العيوب واعزل القطع غير المطابقة لإعادة إصلاحها.
الجلخ والتقويم

أزل الزوائد أولًا، ثم قوّم وفق المراجع وأعد قياس الأبعاد.

  1. لامس منطقة اللحام التي تحتاج إلى تشطيب بقرص الجلخ.
  2. ضع الهيكل على طاولة التقويم المرجعية.
  3. اخفض رأس المكبس لتطبيق القوة مع ضبط شوط التقويم.
  4. أعد رأس المكبس إلى موضعه ثم افحص الأبعاد الحرجة مرة أخرى.
التنظيف بالسفع الكاشط

تُنفّذ هذه العملية قبل المعالجة المسبقة. انقل القطعة بعد التنظيف مباشرةً.

  1. ضع القطعة في حجرة السفع وأغلق منطقة العمل.
  2. حرّك فوهة السفع على السطح، ولا يُدفع الكاشط إلا أثناء التنظيف.
  3. تجمع شبكة شفط الغبار الجسيمات، وتُسترد المادة الكاشطة.
  4. أزل البقايا وانقل القطعة إلى المعالجة المسبقة.
المعالجة المسبقة

تتحرك القطعة داخل وحدة مستقلة، ويبدأ التعليق بعد خروجها منها.

  1. أزل الزيوت من السطح بمادة إزالة الشحوم.
  2. اشطف بالماء لإزالة السوائل المتبقية والحد من تلوث الأحواض اللاحقة.
  3. كوّن طبقة تحويل كيميائي لتهيئة سطح الطلاء.
  4. تحقّق من نظافة السطح في الشطف النهائي.
  5. سلّم القطعة من مخرج الوحدة إلى نقطة التعليق.
الطلاء الكهربائي الكاثودي بالغمر

يؤمّن الحامل المعلّق التوصيل الكهربائي. بعد ترسيب الطبقة في الحوض، تُشطف القطعة.

  1. تحقّق من التوصيل عند نقطة التعليق وأبقِ الهيكل ثابتًا.
  2. ينخفض الهيكل داخل الحوض، حيث تتكون طبقة الطلاء تدريجيًا كما يوضح المشهد.
  3. ارفعه من الحوض وانقله إلى الشطف بالترشيح الفائق.
  4. انقل الهيكل المطلي إلى قسم التجفيف المستقل.
تجفيف طبقة الطلاء الكهربائي

تُجفّف طبقة الطلاء الكهربائي هنا. أما تصلّب طلاء المسحوق فيجري في مرحلة أخرى.

  1. اشطف لإزالة الطلاء غير المترسّب والسوائل المتبقية.
  2. اترك السوائل تتصفّى للحد من دخولها إلى فرن التجفيف.
  3. جفّف وفق تعليمات مادة الطلاء الكهربائي.
  4. بعد التبريد، انقل الهيكل إلى حجرة رش المسحوق.
رش المسحوق الكهروستاتيكي

تتحرك مسدسات الرش على الجانبين ذهابًا وإيابًا لمنع المناطق غير المغطاة وتراكم المسحوق.

  1. يدخل الحامل بالهيكل إلى حجرة الرش.
  2. تتحرك المسدسات على الجانبين صعودًا ونزولًا، ويوضح المشهد التصاق المسحوق.
  3. يُجمع المسحوق الزائد في وحدة الاسترداد والترشيح.
تصلّب طبقة الطلاء

سخّن وفق تعليمات مادة الطلاء حتى تتصلّب الطبقة، ثم انقل الهيكل إلى التبريد.

  1. يدخل الهيكل نفق التصلّب بسرعة منتظمة.
  2. سخّن وفق منحنى الطلاء حتى تنساب طبقة المسحوق وتستوي وتتصلّب.
  3. انقل الهيكل بعد خروجه من الفرن إلى قسم مستقل للتبريد وفك التعليق.
التبريد وفك التعليق

أزل القطعة بعد التبريد، ويعود الحامل الفارغ عبر المسار الخلفي.

  1. استخدم مراوح للمساعدة في التبريد، وحافظ على التباعد بين الهياكل.
  2. افحص سطح الطلاء وتجنّب الصدمات أثناء النقل.
  3. أنزل الهيكل إلى بكرات الاستلام، واترك الحامل الفارغ يواصل مساره.
  4. انقل الهيكل للفحص النهائي، وأعد الحامل الفارغ من الخلف.
الفحص النهائي والإيداع في المخزن

افحص الهيكل، ثم امسح الرمز وغلّفه وضعه في الموقع المحدد.

  1. طابق القطعة مع الرسم وافحص مظهرها والبنود الحرجة.
  2. امسح الرمز لربط معرّف الهيكل بدفعة الإنتاج.
  3. ضعه في الرف المخصص مع حماية الطلاء من الصدمات.

    الصور توضيحية ومولّدة بالذكاء الاصطناعي وليست ملتقطة في مصنع فعلي. اختر إحدى الخطوات لقراءة شرحها. المعدات في الصورة ثابتة ولا تعرض الحركة المذكورة.